
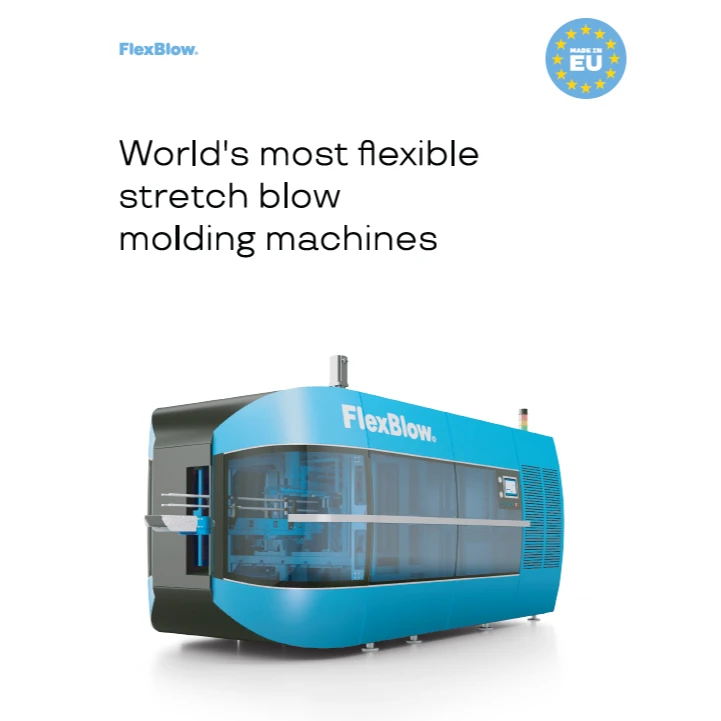
Introducción
(Reheat) máquinas de moldeo por soplado con estiramiento son máquinas de dos etapas utilizadas para convertir preformas de polímero moldeadas por inyección en contenedores huecos, más comúnmente botellas de PET para bebidas, alimentos, cuidado personal y productos del hogar. En el proceso de recalentamiento, las preformas se enfrían y almacenan primero, luego se recalientan —normalmente mediante lámparas infrarrojas o módulos térmicos similares— antes de ser estiradas axialmente y sopladas biaxialmente dentro de un molde para formar el contenedor terminado.
Esta clase de máquinas está estrechamente asociada con empaques de alta claridad, alta resistencia y peso ligero, especialmente donde se requieren acabados de cuello precisos, buen desempeño de barrera y fuerte resistencia a la carga superior o a la presión. En comparación con el moldeo por soplado con estiramiento de una sola etapa, la ruta de recalentamiento separa la fabricación de preformas de la formación de botellas, permitiendo flexibilidad de producción, mayores rendimientos y fabricación de botellas a gran escala en líneas de embotellado dedicadas.
Técnicamente, los sistemas de moldeo por soplado con estiramiento por recalentamiento van desde unidades semiautomáticas compactas hasta grandes plataformas totalmente automáticas rotativas o lineales con múltiples cavidades, transferencia de preformas de alta velocidad, calentamiento infrarrojo por zonas y monitoreo de proceso para uniformidad de temperatura y control de espesor de pared. Siguen siendo especialmente importantes en el empaque de PET, aunque el desarrollo continúa en el control de calentamiento, eficiencia energética, calentamiento preferencial para contenedores no redondos y automatización digital.
Historia y desarrollo
La ruta de moldeo por soplado con estiramiento por recalentamiento surgió a medida que el empaque de botellas de PET se expandió después de que la industria reconociera las ventajas de la orientación biaxial para mejorar la resistencia, claridad y desempeño de barrera a los gases. El proceso se volvió particularmente importante a medida que las marcas de bebidas requerían botellas más ligeras con mejor desempeño que el que podía proporcionar el moldeo por soplado convencional sin estiramiento.
Un hito clave fue la transición de los primeros conceptos de soplado con estiramiento a la producción separada de dos etapas, donde las preformas se moldean por inyección en una operación y luego se recalientan para la formación de botellas en una máquina dedicada. Esta arquitectura permitió el inventario de preformas, la producción centralizada de preformas y el envío global de preformas estandarizadas a plantas de embotellado remotas.
Otro hito fue la adopción de sistemas de recalentamiento de preformas de movimiento continuo y rotativo, utilizando zonas de calentamiento infrarrojo y transporte controlado entre las estaciones de calentamiento y soplado. Esto mejoró la consistencia de temperatura y la estabilidad del ciclo, que son críticos para la reducción de peso de la botella y la precisión del cuello/cavidad.
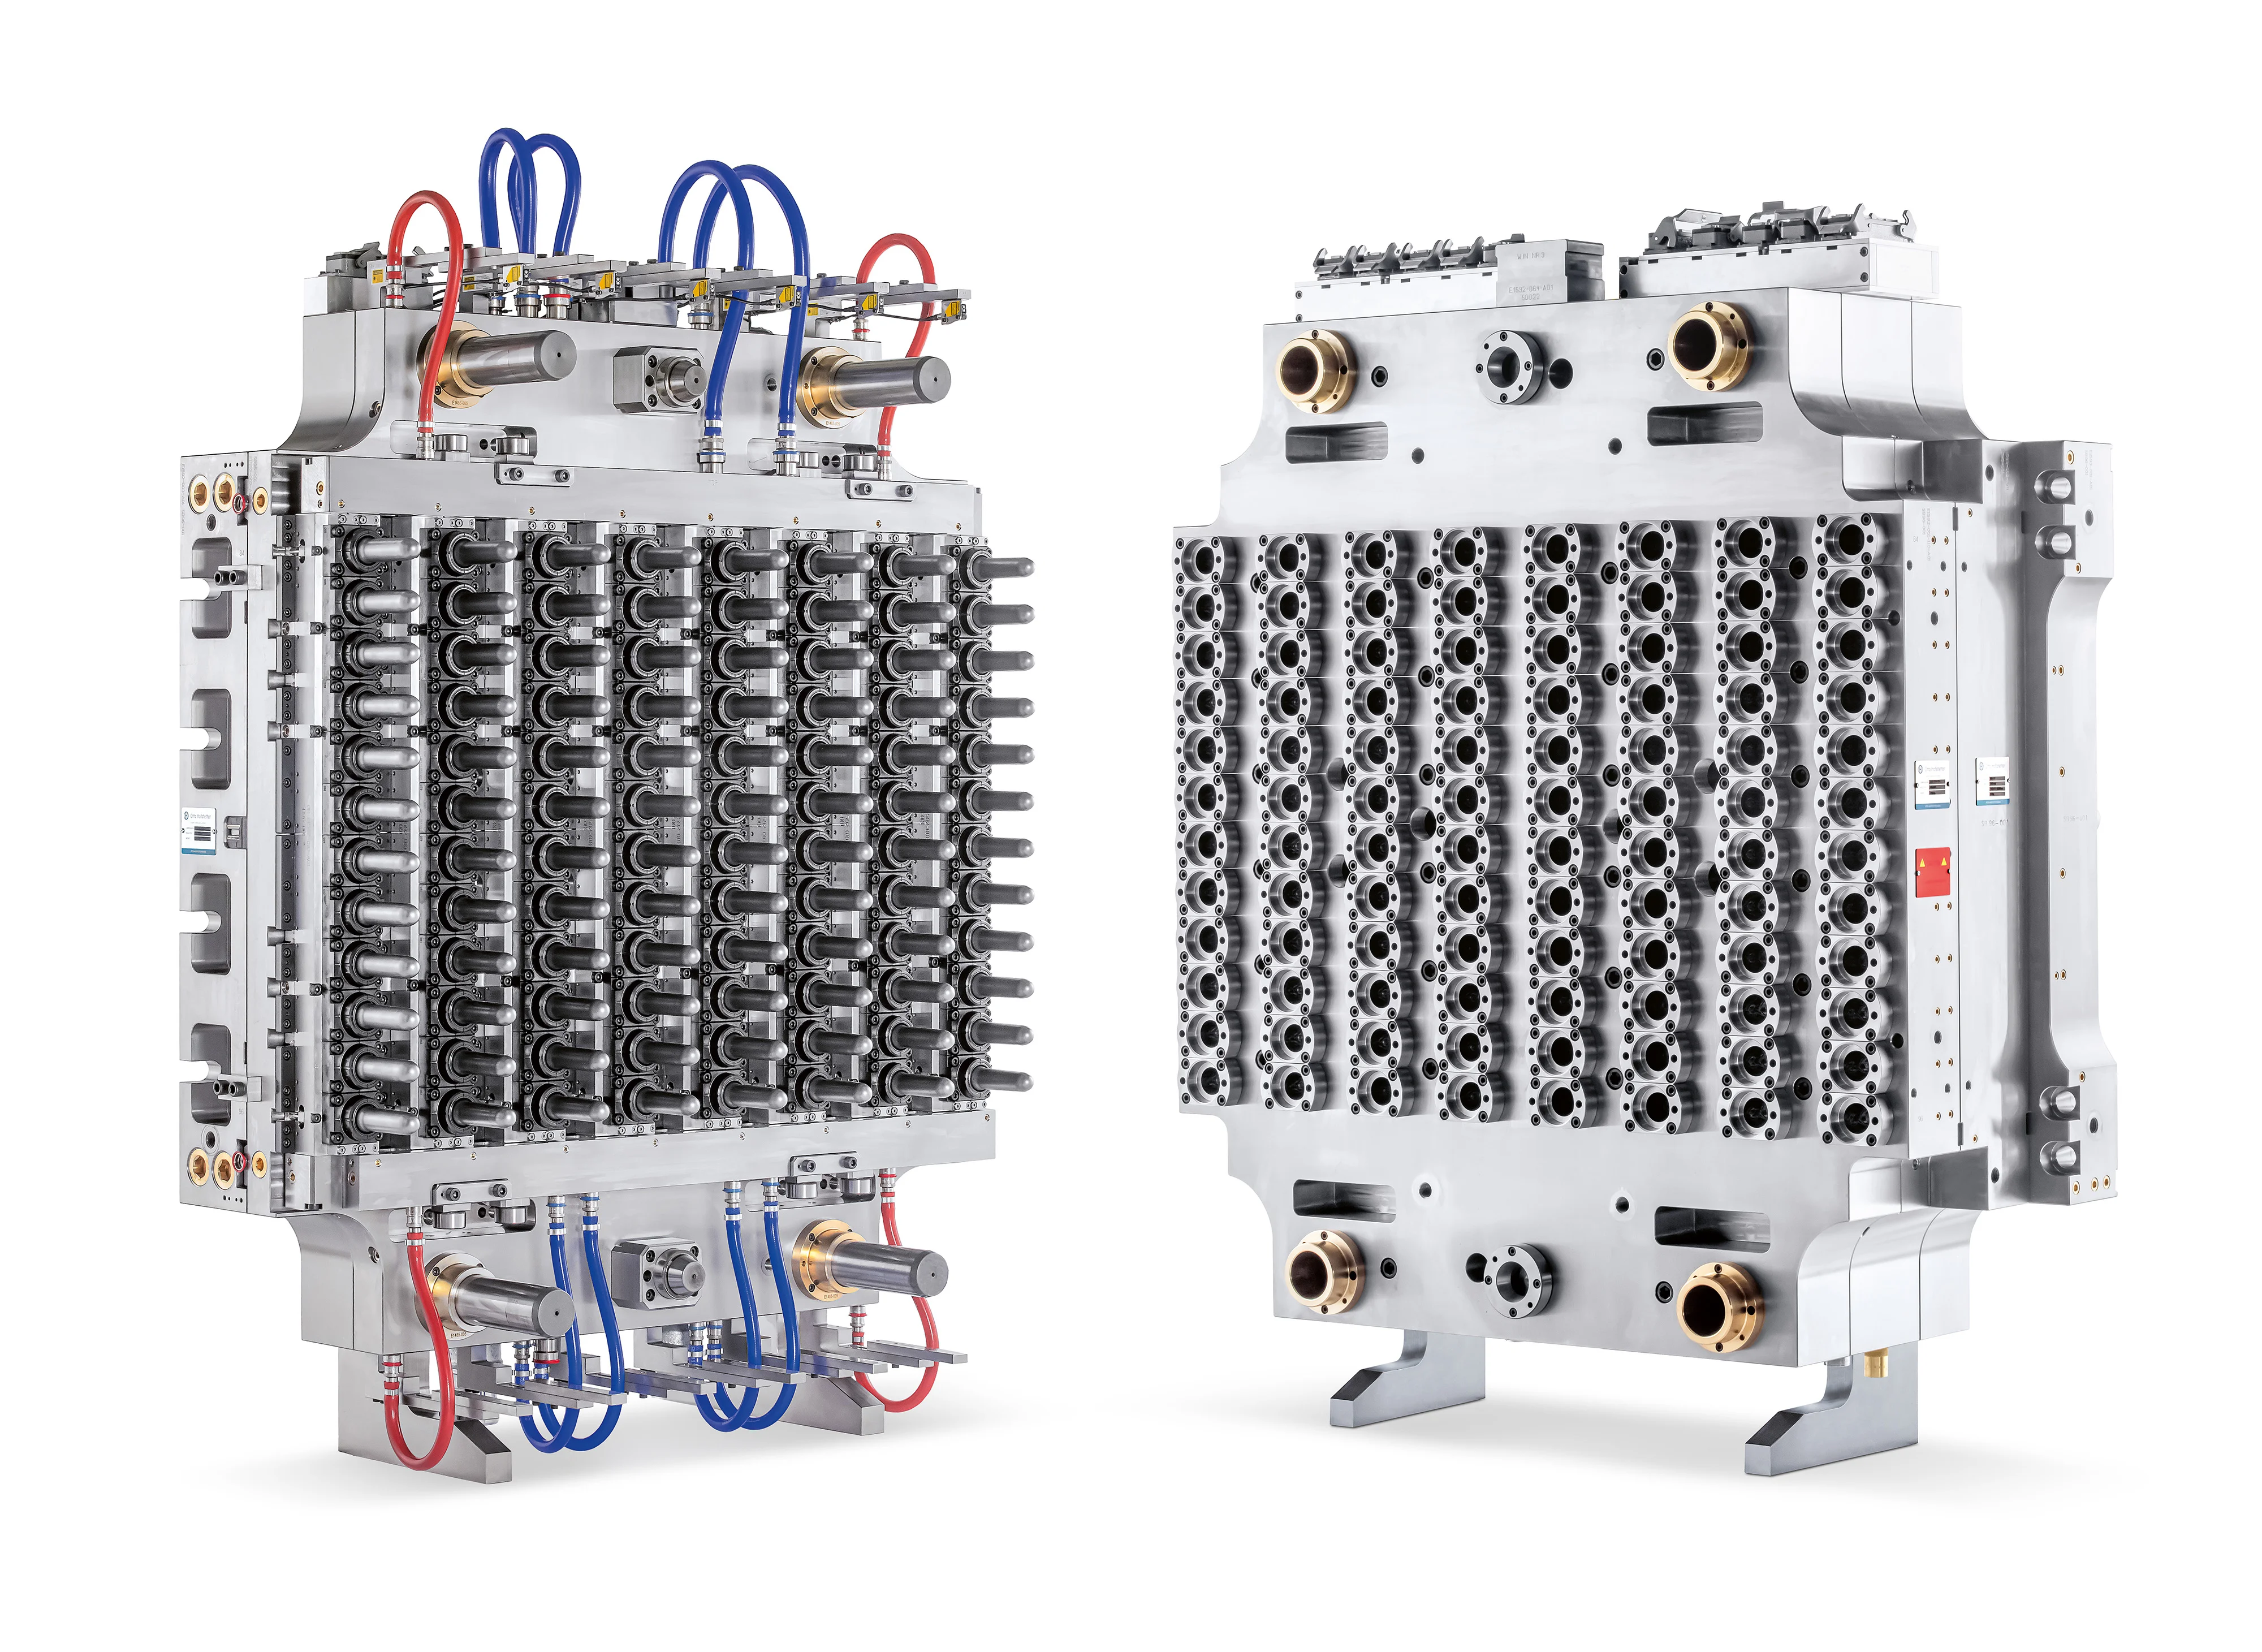
Un desarrollo adicional ha sido el avance hacia sistemas multicavidad de alta velocidad y un control más avanzado de los perfiles de calentamiento, incluyendo zonas de calentamiento individualizadas y herramientas de cambio rápido para mayor flexibilidad en lotes pequeños. Estas mejoras respaldan tanto el empaque de bebidas de consumo masivo como geometrías de contenedores más especializadas, como botellas de llenado en caliente, contenedores de aceite de gran volumen y formatos de PET retornables o termofijados.
Características clave y descripción técnica
Las máquinas de moldeo por soplado con estiramiento por recalentamiento operan en cuatro etapas principales: carga de preformas, recalentamiento, estiramiento axial y soplado a alta presión en un molde refrigerado. La preforma se recalienta por encima del rango de transición vítrea del PET para que pueda estirarse sin romperse, luego se orienta en las direcciones axial y circunferencial durante el soplado, lo que mejora las propiedades mecánicas y a menudo reduce el uso de material.
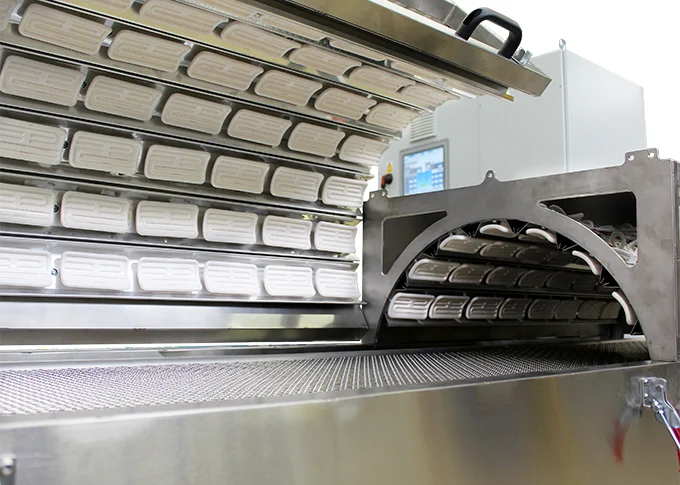
El sistema de calentamiento es uno de los subsistemas más importantes. La mayoría de las máquinas usan lámparas de calentamiento infrarrojo dispuestas en múltiples zonas para que el operador pueda ajustar el perfil térmico a lo largo de la longitud de la preforma. La uniformidad importa porque el acabado, el hombro, el cuerpo y la base suelen necesitar diferentes aportes de energía para controlar la distribución final de la pared.
Las características técnicas típicas incluyen:
- Rendimiento: Las máquinas compactas pueden procesar alrededor de 1.700–2.300 botellas/hora por configuración de 2 cavidades, mientras que los sistemas industriales más grandes pueden superar las 10.000 botellas/hora y las máquinas multicavidad de alta velocidad pueden alcanzar aproximadamente 16.800–19.200 botellas/hora en ciertos tamaños de botella.
- Número de cavidades: Los formatos comunes incluyen configuraciones de 1, 2, 4, 6, 8, 10 y 12 cavidades, según el tamaño de la botella y el objetivo de velocidad.
- Rango de tamaño de botella: Los sistemas pueden producir desde contenedores pequeños de alrededor de 0,1–0,6 L hasta botellas de 2 L, 3 L, 5 L o incluso 5 galones en máquinas especializadas.
- Arquitectura de calentamiento: Son comunes los hornos infrarrojos multizona con zonas ajustables individualmente, y algunas máquinas anuncian hornos de cambio rápido para cambios de producto más rápidos.
- Presión de soplado: La documentación de las máquinas suele referirse a aire de soplado a alta presión en el rango de aproximadamente 30 bar para la etapa de formación.
- Capacidad de termofijado: Algunos sistemas de dos etapas añaden pasos secundarios de procesamiento térmico o termofijado para contenedores de PET de llenado en caliente o resistentes al calor.
El desempeño depende en gran medida del control del perfil de temperatura. La literatura de la industria y de patentes enfatiza medir o inferir la temperatura de la preforma durante el transporte desde el calentador hasta el molde para que la máquina pueda corregir las pérdidas por enfriamiento y preservar la repetibilidad. Investigaciones recientes también destacan el control inteligente de temperatura como una vía clave para lograr mayor estabilidad en el espesor de pared y menores tasas de desperdicio.
Cuando se divulgan datos de energía, la mayor carga térmica suele ser la etapa de recalentamiento, ya que el proceso debe elevar la preforma desde la temperatura de almacenamiento hasta la temperatura de soplado antes de la deformación. Por lo tanto, el consumo de energía depende en gran medida de la eficiencia del horno, la selección de lámparas, el blindaje térmico, la velocidad de línea y el uso de estrategias de calentamiento preferencial para contenedores asimétricos.
Tipos y variaciones
| Tipo | Característica principal | Uso típico |
|---|---|---|
| Máquina semiautomática de moldeo por soplado con estiramiento por recalentamiento | Manipulación manual o asistida de preformas, menor costo de capital | Plantas pequeñas, pruebas piloto, botellas especiales |
| Máquina lineal totalmente automática | Transferencia secuencial, salida moderada a alta, mantenimiento más sencillo | Producción de botellas de PET de volumen medio |
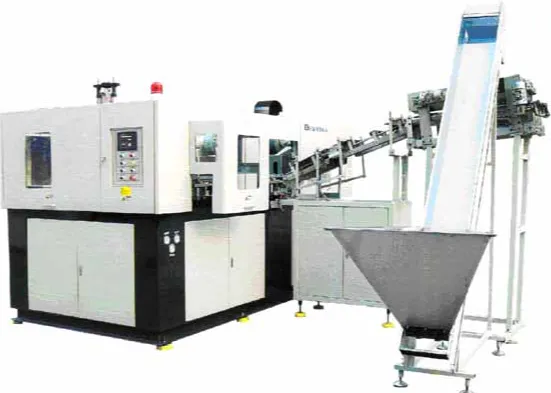
| Máquina rotativa totalmente automática | Movimiento continuo, alto número de cavidades, alta salida | Grandes líneas de embotellado de bebidas y agua |
| Variante termofijada / llenado en caliente | Acondicionamiento térmico adicional para estabilidad dimensional | Jugos de llenado en caliente, salsas, té, bebidas isotónicas |
| Máquina para contenedores de gran volumen | Diseñada para preformas y botellas más grandes | Botellas de aceite de 5 L, contenedores de boca ancha, botellas de 5 galones |
| Máquina de contorno especial / asimétrica | Control de calentamiento preferencial | Contenedores planos, ovalados, con asa o de formas inusuales |
Los sistemas semiautomáticos se prefieren a menudo cuando los volúmenes de producción son más bajos o cuando los cambios frecuentes de receta hacen que la automatización total sea menos económica. En cambio, las plataformas rotativas de alta velocidad se utilizan cuando la demanda de botellas es continua y grande, especialmente para agua y refrescos carbonatados.
Una distinción separada pero relacionada es entre las máquinas de recalentamiento estándar y los sistemas de dos etapas termofijados. Estos últimos aplican calentamiento y enfriamiento controlados adicionales para producir botellas aptas para temperaturas de llenado elevadas y mayor estabilidad dimensional.
Aplicaciones y usos
Las máquinas de moldeo por soplado con estiramiento por recalentamiento se utilizan en segmentos de empaque que demandan claridad, reducción de peso y precisión dimensional.
- Refrescos carbonatados: Una aplicación principal, porque el PET orientado biaxialmente resiste la presión interna y soporta la producción de botellas a alta velocidad.
- Agua sin gas: El empaque de consumo masivo de alto volumen suele depender de máquinas rotativas de alta velocidad para botellas ligeras y de bajo costo.
- Jugos y bebidas de llenado en caliente: Las variantes termofijadas se utilizan cuando se debe mantener la estabilidad del contenedor a temperaturas de llenado elevadas.
- Cuidado personal y cosméticos: El proceso permite botellas atractivas, transparentes y de formas personalizadas con acabados de cuello precisos.
- Productos químicos domésticos y detergentes: Las botellas de PET se usan donde la resistencia química y la apariencia son importantes, aunque la compatibilidad depende de la formulación.
- Empaque farmacéutico y médico: Los contenedores y cierres limpios y formados con precisión se benefician de la consistencia dimensional del proceso.
- Aceites comestibles y contenedores de alimentos: Las máquinas de mayor volumen se utilizan para botellas de aceite, incluidos formatos con asa.
- Uso inadecuado: El proceso generalmente no es ideal para piezas técnicas muy pequeñas de paredes gruesas que requieren alta resistencia a la temperatura y se atienden mejor con moldeo por inyección u otras tecnologías de contenedores rígidos.
Para formas inusuales, botellas planas u ovaladas y algunos formatos sensibles al color o a la barrera, los fabricantes pueden usar controles de calentamiento preferencial y diseños de preforma personalizados para balancear la distribución del material y la geometría final.
Innovaciones tecnológicas y automatización
Las máquinas modernas utilizan cada vez más servomotores, control electrónico de temperatura, monitoreo predictivo y configuración basada en recetas para mejorar la repetibilidad y reducir la dependencia del operador. El balanceo automático de cavidades y el control de lámparas por zona ayudan a mantener el perfil térmico cuando cambia la velocidad de producción o varía la geometría de la preforma.
Otra innovación importante es el calentamiento preferencial, que permite diferencias de calentamiento localizadas alrededor de la circunferencia o longitud de la preforma para que las botellas no uniformes se puedan formar con mayor precisión. Esto es especialmente relevante para botellas ovaladas o asimétricas, donde el calentamiento uniforme estándar puede causar distorsión.
Los fabricantes de máquinas también se centran en el cambio rápido, la modularidad de herramientas y el control integrado de línea. Algunos sistemas compactos anuncian hornos de cambio rápido y tiempos cortos de cambio de molde para mejorar la capacidad de respuesta en mercados de tiradas cortas. Para plantas más grandes, las interfaces digitales y los diagnósticos en línea respaldan mayor tiempo de actividad y un control de calidad más estable.
Aspectos ambientales y de sostenibilidad
El moldeo por soplado con estiramiento por recalentamiento apoya la sostenibilidad principalmente mediante la reducción de peso: la orientación biaxial permite que las botellas de PET alcancen el desempeño necesario con menos resina que los diseños de contenedores antiguos. La menor masa de la botella reduce el consumo de material, el peso de envío y las emisiones logísticas asociadas.
El uso de energía sigue siendo un intercambio central. Dado que el proceso recalienta las preformas antes de formarlas, requiere una entrada térmica significativa, por lo que la eficiencia del horno es una palanca importante de sostenibilidad. Las mejoras en la eficiencia de las lámparas, el diseño reflectante y la zonificación térmica pueden reducir el calor desperdiciado y mejorar el consumo específico de energía.
El proceso también es compatible con estrategias de economía circular cuando se combina con cadenas de suministro de PET reciclado, rediseño de preformas para menor uso de resina y sistemas mejorados de clasificación y lavado aguas arriba. A nivel de máquina, las tasas más bajas de rechazo y el control más estricto de temperatura reducen los desperdicios y el desperdicio de resina.
Para algunas clases de productos, los sistemas de una sola etapa pueden eliminar el almacenamiento y recalentamiento separado de preformas, pero las máquinas de recalentamiento de dos etapas siguen dominando donde la escala, la logística y la flexibilidad del producto importan más que la consolidación del proceso.
Impacto económico y en el mercado global
Económicamente, las máquinas de moldeo por soplado con estiramiento por recalentamiento son centrales para la economía global de botellas de PET porque permiten empaques estandarizados de alto volumen con sólidas economías de escala. Los productores de bebidas, alimentos y cuidado personal dependen de estas máquinas, ya sea internamente o a través de envasadores por contrato, para apoyar la producción continua.
El mercado está moldeado por unas pocas familias y proveedores de máquinas principales, con fabricantes como Sidel, Krones, Krupp Corpoplast, ASB, Tech-Long, FlexBlow y otros asociados a clases de máquinas específicas o fortalezas regionales. Sus roles son especialmente visibles en sistemas rotativos de alta velocidad, plataformas termofijadas y líneas especializadas de dos etapas.
El costo de capital varía ampliamente según el número de cavidades, el nivel de automatización y el rango de tamaños de botella. Los sistemas semiautomáticos más pequeños reducen el costo de entrada, mientras que las líneas de alta velocidad grandes justifican su inversión mediante alto rendimiento, menor costo unitario de mano de obra y mejor consistencia. Para muchos convertidores de empaque, la selección de la máquina es por lo tanto una decisión estratégica que equilibra salida, flexibilidad, uso de energía y complejidad de mantenimiento.
Desafíos actuales e innovaciones
El principal desafío técnico es la distribución uniforme del calor en la preforma, porque incluso pequeñas diferencias de temperatura pueden causar variación en el espesor de pared, opacidad o regiones débiles de la botella. Esto es especialmente importante para botellas ligeras, donde hay menos margen de material para errores.
Un segundo desafío es la sensibilidad del proceso. El moldeo por soplado con estiramiento por recalentamiento se ve influido por el diseño de la preforma, las condiciones ambientales, el envejecimiento del horno, el tiempo de transporte, el enfriamiento del molde y la estabilidad de la presión de aire. A medida que los pesos de las botellas siguen disminuyendo, la ventana de proceso se estrecha.
Un tercer desafío es la creciente demanda de geometrías de contenedor más complejas. Los contenedores planos, ovalados, con asa y resistentes al calor suelen requerir calentamiento preferencial, moldes personalizados e ingeniería de preformas más avanzada.
Las direcciones actuales de innovación incluyen:
- control espectral infrarrojo más preciso,
- retroalimentación térmica inteligente y monitoreo basado en aprendizaje automático,
- menor pérdida de energía en hornos y zonas de transferencia,
- mejor integración con el diseño de preformas ligeras,
- mejor manejo de PET con contenido reciclado,
- cambio más rápido entre familias de botellas.
Perspectivas futuras
Es probable que las máquinas de moldeo por soplado con estiramiento por recalentamiento sigan siendo la plataforma dominante para la producción de botellas de PET a gran escala porque combinan velocidad, precisión y flexibilidad de la cadena de suministro. El crecimiento futuro dependerá menos de los principios básicos de formación y más de un calentamiento más inteligente, operación de menor consumo energético y mejor soporte para materiales reciclados y especiales.
La dirección técnica más importante es el control de temperatura de lazo cerrado, que debería ayudar a estabilizar la calidad del contenedor a medida que las paredes de las botellas se vuelven más delgadas y las geometrías más exigentes. Al mismo tiempo, las mejoras en eficiencia energética seguirán siendo centrales a medida que los convertidores respondan a la presión de costos y los objetivos de sostenibilidad.
Otra tendencia probable es un soporte más amplio para formatos no estándar, como contenedores asimétricos, rellenables y de llenado en caliente, donde el calentamiento preferencial y la ingeniería avanzada de preformas pueden extender el proceso más allá de las tradicionales botellas redondas para bebidas.
Referencias
- •
Reheat Pet Stretch Blow Molding Machinery (1700-2300 bottles/hour, 0.6L, 2 cavity). (2025, October 16). Made-in-China.com. https://blow-molding-machine.en.made-in-china.com/product/xqoEeGUAqIch/China-Reheat-Pet-Stretch-Blow-Molding-Machinery-1700-2300-Bottles-Hour-0-6L-2-Cavity-.htmlLink
- •
FlexBlow Model FB2 PET Reheat Stretch Blow Molding Machine. (2023, May 16). Internationalpack.com. https://www.internationalpack.com/product/flexblow-model-fb2-pet-reheat-stretch-blow-molding-machine/Link
- •
Blow Molding Process Comparison: Reheat Stretch Blow. (2010, April 7). Wilmingtonmachinery.com. https://wilmingtonmachinery.com/blow-molding-process-reheat-stretch-blow/Link
- •
Three-cavity blow molder - W. Amsler. (2010, August 26). Machinedesign.com. https://www.machinedesign.com/markets/packaging/article/21832684/three-cavity-blow-molder-w-amslerLink
- •
Reheat Stretch Blow Moulding for sale at PETmachinery Ltd. (n.d.). Petmachinery.com. https://www.petmachinery.com/reheat-stretch-blow-mouldingLink
- •
Tech-Long Model CPX (6) Cavity PET Reheat Stretch Blow Molding Machine. (2024, February 8). Internationalpack.com. https://www.internationalpack.com/product/tech-long-model-cpx-6-cavity-pet-reheat-stretch-blow-molding-machine/Link
- •
Siapi EA7/4 PET Reheat Stretch Blow Molding Complete Line and Molds. (2021, March 19). Internationalpack.com. https://www.internationalpack.com/product/siapi-model-ea7-4-pet-reheat-stretch-blow-molding-machine-with-molds-complete-line/Link
- •
FlexBlow 4-Cavity Reheat & Stretch Bl... #6438 | Meadoworks. (2026, March 30). Meadoworks.com. https://www.meadoworks.com/equipment/blow-molding-machinery/flexblow-6438Link
- •
High-Speed 5 Ltr Reheat Stretch Blow Molding Machine. (2025, February 14). Cnziqiang.com. https://www.cnziqiang.com/products/bottle-blowing-machine/72.htmlLink
- •
Reheat Stretch Blow Molding Machines. (n.d.). Packaging-equipment-sales.com. https://www.packaging-equipment-sales.com/Reheat-Stretch-Blow-Molding-Machines.htmlLink
- •
How Does a One-Step ISBM Machine Work? The Full Process from Resin to Finished Bottle Explained. (2026, March 17). Onestepblowmachine.com. https://onestepblowmachine.com/application/how-does-a-one-step-isbm-machine-work-the-full-process-from-resin-to-finished-bottle-explained/Link
- •
Blomax Archives - International Packaging Company. (2013, September 1). Internationalpack.com. https://www.internationalpack.com/product-tag/blomax/Link
- •
Sidel SBO 8/10 Archives - International Packaging Company. (2013, September 1). Internationalpack.com. http://www.internationalpack.com/product-tag/sidel-sbo-8-10/Link
- •
Reheat Pet Stretch Blow Molding Machine Price (ZQ-B600-4). (2019, October 5). Made-in-China.com. https://blow-molding-machine.en.made-in-china.com/product/vSQEXwKlEYki/China-Reheat-Pet-Stretch-Blow-Molding-Machine-Price-ZQ-B600-4-.htmlLink
- •
Century Packaging Ltd. (2008, January 1). Centurypackaging.com. https://www.centurypackaging.com/Link
- •
Taizhou Fupusi Machinery CO .,LTD – Over 15 years. (2024, October 15). Fupusiblowmachine.com. https://fupusiblowmachine.com/Link
- •
Blow molding. (2005, June 12). Wikipedia. https://en.wikipedia.org/wiki/Blow_moldingLink
- •
The HSO Series machines from ASB are Two-Step reheat. (n.d.). Asbindia.com. https://asbindia.com/hso1.htmlLink
- •
Blow Moulding Machine in Karnal - Durable, Efficient, High-Quality. (2026, August 22). Justdial.com. https://www.justdial.com/jdmart/Karnal/Blow-Moulding-Machine/jdm-1009832-ent-2-22314661Link
- •
Used Sbo 12 for sale. Sidel equipment & more | Machinio. (2008, June 1). Machinio.com. https://www.machinio.com/cat/sbo-12Link
- •
Blow Molding: Reheat. (2011, January 1). Blowmolding.org. http://www.blowmolding.org/bmreheat.htmlLink
- •
Used Krupp Corpoplast for sale. Krupp equipment & more | Machinio. (2000, June 1). Machinio.com. https://www.machinio.com/manufacturer/krupp-corpoplastLink
- •
Fully/Semi Automatic Series Reheat Stretch Blow Moulding Machine. (n.d.). Weiliplastics.com. http://weiliplastics.com/main/spec/WL-PC-MP-V11-110510.pdfLink
- •
MANUAL 120726 BLOW MOULDING.pdf. (2025, May 8). Scribd. https://www.scribd.com/document/379446331/MANUAL-120726-BLOW-MOULDING-pdfLink
- •
Pet Blow Molding Machine Manufacturers in Toronto. (n.d.). Petallmfg.com. https://www.petallmfg.com/pages/products/pet-blow-molding-machinesLink
- •
Manual 120726 Blow Moulding | PDF | Valve. (2026, February 4). Scribd. https://www.scribd.com/document/337105254/Manual-120726-Blow-MouldingLink
- •
Understanding Energy Saving Thinget Bottle Blowing Machine. (2026, March 13). Alibaba.com. https://www.alibaba.com/product-insights/energy-saving-thinget-bottle-blowing-machine.htmlLink
- •
Semi-Auto 5 Gallon Bottle Blow Molding Machine. (n.d.). Jndmachine.com. https://jndmachine.com/1-1-3-semi-auto-reheat-stretch-blow-molding-machine.htmlLink
- •
Pre-form reheat oven for stretch blow molding machines. (1999, December 24). Patents.google.com. https://patents.google.com/patent/US3995990A/enLink
- •
Preform reheating oven system |The IR Heating Experts Team. (2026, June 1). Ir-heating-team.com. https://ir-heating-team.com/en/posts/preform-reheating-oven-system/Link
- •
Method and device for determining temperature profiles throughout the thickness of a polymer preform, method for manufacturing containers using a reheat stretch blow molding process and reheat stretch blow molding machine. (2003, February 27). Patents.google.com. https://patents.google.com/patent/EP1342550B1/enLink
- •
PET bottle life cycle and NIR heating technology - PETnology online. (2024, January 6). Petnology.com. https://www.petnology.com/online/news-detail/pet-bottle-life-cycle-and-nir-heating-technologyLink
- •
Injection Blow Molding: Blow Moulding Products Manufacturing. (2023, August 17). Sungplastic.com. https://sungplastic.com/injection-blow-molding-manufacturing/Link
- •
stretch blow moulder Factory,Exporter. (2024, November 12). Moldingmachinetepai.com. https://www.moldingmachinetepai.com/productstags/stretch-blow-moulder.htmlLink
- •
[PDF] A literature survey of the influence of preform reheating and stretch. (n.d.). Semanticscholar.org. https://pdfs.semanticscholar.org/0c64/ebe6fa76161b1edf70435fdc792100f69985.pdfLink
- •
Carbon black with large primary particle size as reheat additive for polyester and polypropylene resins. (2012, January 3). Patents.justia.com. https://patents.justia.com/patent/8436086Link
- •
Blow Molding. (2025, July 22). Scribd. https://id.scribd.com/document/83322408/Blow-MoldingLink
- •
Blow Molding Machine. (2024, August 27). Celduc-relais.com. https://www.celduc-relais.com/en-us/blow-molding-machine/Link
- •
Guide to Blow Molding. (n.d.). Formlabs.com. https://formlabs.com/blog/blow-molding/Link
- •
Intelligent Temperature Control of a Stretch Blow Molding Machine. (2023, June 22). Mdpi.com. https://www.mdpi.com/2227-9717/11/7/1872Link
- •
Guide to Injection Stretch Blow Molding: Advantages and Applications. (2025, July 29). Full-shine.com. https://www.full-shine.com/guide-to-injection-stretch-blow-molding-advantages-and-applicationsLink
- •
Here Is Everything You Need to Know About Blow Molding. (2019, March 26). Maycointernational.com. https://maycointernational.com/here-is-everything-you-need-to-know-about-blow-molding/Link
- •
Plastics Blow Moulding 101. (2017, December 29). Ulprospector.com. https://www.ulprospector.com/knowledge/7594/pe-blow-moulding-101/Link
- •
Stretch Blow Molding Machines Market - Future Market Insights. (2026, January 22). Futuremarketinsights.com. https://www.futuremarketinsights.com/reports/stretch-blow-molding-machine-marketLink