
Introducción
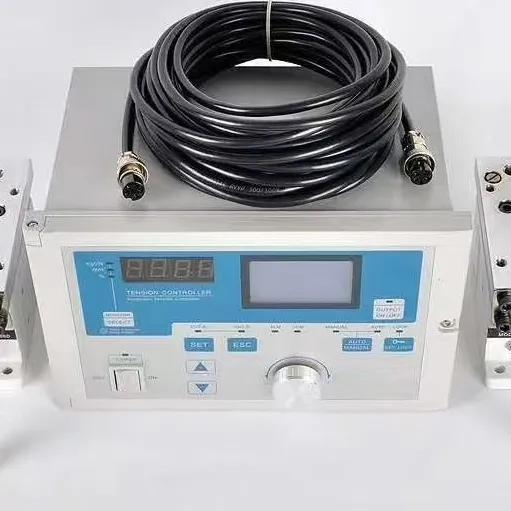
Equipos de control de lazo cerrado para la tensión de tracción de película y lámina se refiere a los sistemas de sensado, control y actuación utilizados para mantener una tensión de banda establecida en líneas de procesamiento de película y lámina de plástico. En la fabricación de plásticos, la frase suele denotar control de tensión de banda en lugar de pruebas de tracción de laboratorio: el equipo regula la carga de tracción en la película o lámina en movimiento durante el desenrollado, estirado, recubrimiento, laminado, corte, impresión y enrollado para que la elongación, arrugas, distorsión de calibre y defectos de rollo permanezcan dentro de las especificaciones.
Estos sistemas se construyen típicamente alrededor de un sensor de tensión o rodillo bailarín roll, un controlador con lógica PID y un actuador como un freno, embrague, servoaccionamiento o variador de frecuencia. En comparación con el control de lazo abierto, los sistemas de lazo cerrado comparan continuamente la tensión medida con un punto de consigna y corrigen las desviaciones en tiempo real, lo que los convierte en la solución preferida para películas delgadas, líneas de banda de alta velocidad y laminados multicapa donde pequeñas variaciones pueden afectar la calidad del producto.
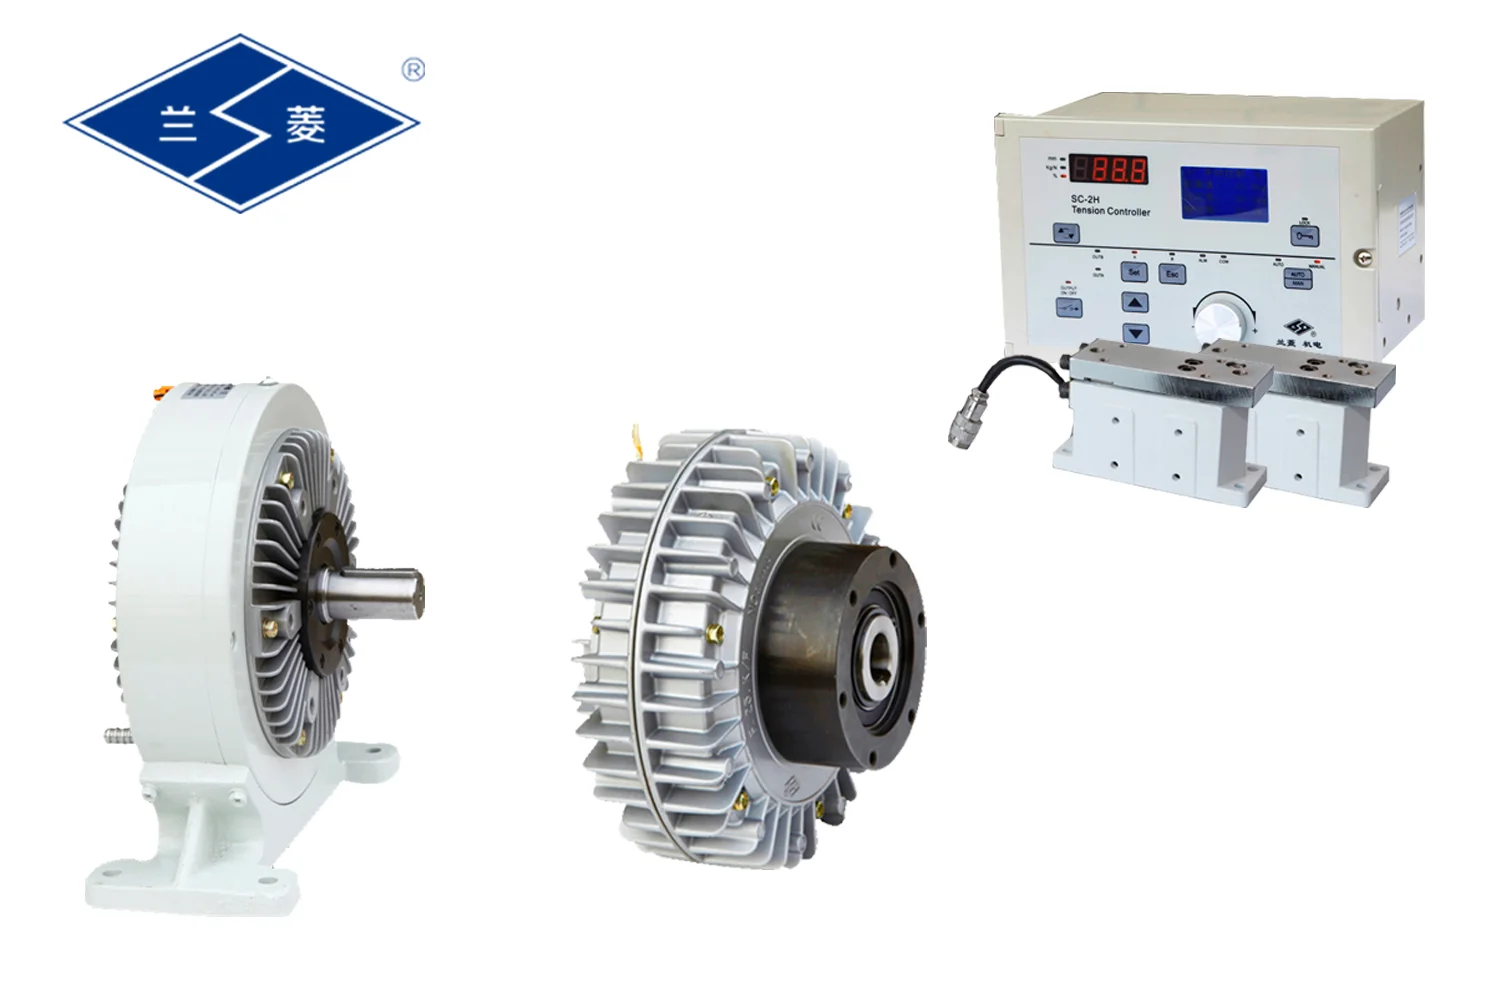
La tecnología evolucionó de sistemas de rodillos bailarines con amortiguación mecánica hacia el control electrónico de retroalimentación basado en celdas de carga y galgas extensiométricas, y luego hacia arquitecturas de control integradas en PLC, en red y controladas por recetas. Los sistemas actuales admiten cada vez más la coordinación de múltiples zonas, el empalme automático, la compensación de diámetro de rollo, y diagnósticos predictivos, al tiempo que ayudan a reducir los desperdicios y mejorar la eficiencia energética mediante una operación más estable de la línea.
Historia y desarrollo
Los primeros equipos de manipulación de banda dependían en gran medida del ajuste del operador, frenos de fricción y brazos bailarines para compensar las variaciones en el diámetro del rollo y la velocidad de la línea. Estos sistemas proporcionaban estabilidad básica pero no podían reaccionar con la rapidez o precisión suficientes para las películas modernas de calibre delgado y las líneas de conversión de alta velocidad.
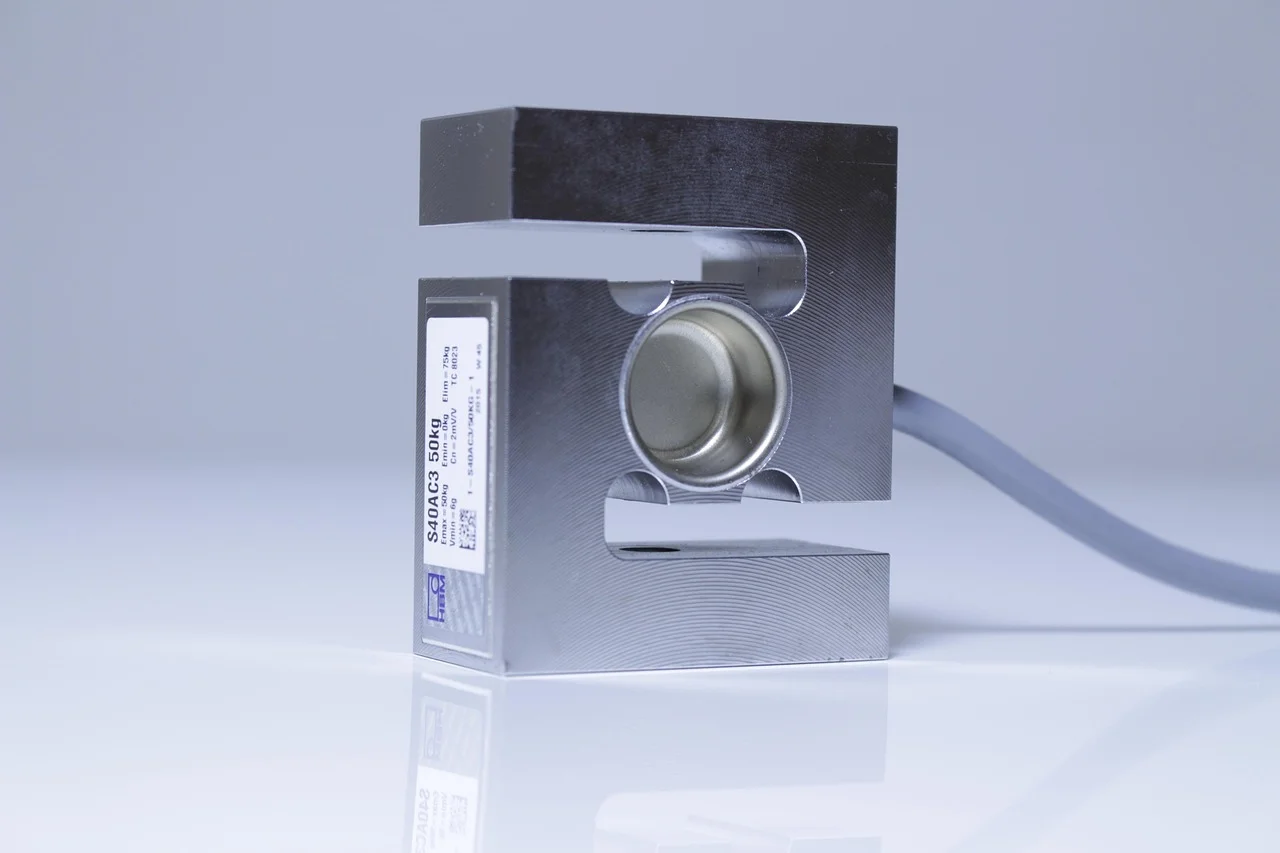
Un hito importante fue la adopción generalizada de la retroalimentación basada en celdas de carga, en la que un transductor mide directamente la tensión de la banda y envía la señal a un controlador. Según la literatura técnica, la disposición de celda de carga/galga extensiométrica convierte pequeñas deformaciones mecánicas en una señal eléctrica proporcional a la fuerza aplicada, lo que permite una corrección de lazo cerrado más precisa que los sistemas puramente mecánicos.
Un segundo hito fue la integración del control PID digital con PLC y servoaccionamientos. Esta arquitectura permite que el controlador ajuste dinámicamente el par de frenado, la velocidad del motor o la velocidad de la banda, incluso durante la aceleración, desaceleración y cambios de rollo. En las industrias de conversión, este cambio mejoró la repetibilidad y facilitó el almacenamiento de ajustes de tensión como recetas para diferentes materiales y formatos de producto.
Un tercer hito es el avance hacia el control multizona y en red, en el que diferentes secciones de una línea se coordinan a través de amplificadores habilitados para Ethernet, servoaccionamientos y sistemas HMI/SCADA centralizados. Esto es especialmente importante en el envasado flexible, donde las zonas de desenrollado, proceso y enrollado pueden requerir perfiles de tensión diferentes.
Descripción técnica
Un sistema de control de tensión de lazo cerrado en el procesamiento de película y lámina generalmente incluye los siguientes elementos funcionales:
- Elemento sensor: celda de carga, transductor de galga extensiométrica o sensor de posición del rodillo bailarín.
- Controlador: controlador de tensión dedicado o PLC con algoritmo PID.
- Actuador: freno neumático, freno de partículas magnéticas, embrague, servomotor o rollo accionado por VFD.
- Señal de retroalimentación: señal analógica o digital proporcional a la tensión medida o posición del rodillo bailarín.
El controlador compara repetidamente el valor medido con el punto de consigna y ajusta la salida para minimizar el error. En el control directo de tensión, la retroalimentación proviene de un transductor de tensión; en el control indirecto, se utiliza la posición de un rodillo bailarín roll o rodillo flotante roll como variable proxy.
Las características de ingeniería típicas para líneas de película y lámina incluyen:
- Precisión de control: comúnmente descrita en la práctica industrial como dentro de aproximadamente ±1–2 % en sistemas de banda de alta velocidad bien ajustados, con control más ajustado posible en aplicaciones especializadas.
- Respuesta del lazo: múltiples actualizaciones por segundo a muchas veces por segundo, dependiendo del controlador y la arquitectura del sensor.
- Modos de actuación: control de par en ejes de desenrollado/enrollado, ajuste de velocidad en rollos accionados, o control combinado de velocidad y par.
- Gestión de recetas: puntos de consigna de tensión almacenados para diferentes polímeros, espesores y velocidades de línea.
Para aplicaciones de película y lámina, la tensión debe coincidir con el comportamiento del material. Un principio operativo común es mantener la tensión lo suficientemente alta para estabilizar la banda pero lo suficientemente baja para evitar estiramiento permanente, estrechamiento o blanqueamiento por tensión. La orientación técnica en el sector de conversión de banda suele tratar el rango utilizable como una fracción de la capacidad de tracción del material, con el valor exacto dependiendo del espesor, módulo, orientación, temperatura y velocidad de línea.
Notas de rendimiento práctico
- Películas delgadas a menudo requieren un control más rápido y sensible que las láminas más gruesas porque su baja rigidez las hace más propensas a aleteo y formación de arrugas.
- Aceleración y desaceleración son momentos críticos, ya que los cambios de inercia pueden elevar o bajar temporalmente la tensión a menos que el controlador aplique corrección de avance y PID.
- Las operaciones de empalme y cambio de rollo pueden beneficiarse de la compensación automática, reduciendo picos de tensión que pueden causar telescopado, roturas de banda o daños en los bordes.
Tipos y variaciones
| Tipo | Principio de sensado principal | Fortalezas típicas | Limitaciones típicas |
|---|---|---|---|
| Control de lazo cerrado por celda de carga | Medición directa de la fuerza de la banda | Alta precisión, buena repetibilidad, adecuado para líneas de película exigentes | Requiere instalación mecánica y calibración correctas |
| Control de lazo cerrado por rodillo bailarín roll | Control indirecto por posición del rodillo bailarín | Económico, mecánicamente tolerante, efectivo para amortiguación | Menos directo que la medición de fuerza, puede responder más lentamente |
| Control de par de lazo abierto | Par de freno o accionamiento preestablecido | Más simple y de menor costo | No puede compensar bien los cambios de diámetro de rollo o perturbaciones |
| Control híbrido | Combinación de sensado directo y amortiguación del rodillo bailarín | Equilibra estabilidad y absorción de perturbaciones | Sintonización e integración más complejas |
Las variaciones comunes en la maquinaria de película y lámina incluyen:
- Control de tensión de desenrollado
- Control de tensión interestación
- Control de tensión cónica de enrollado
- Control de tensión de laminación multizona
- Control de tensión de línea de corte
- Balanceo de tensión orientado a bordes para lámina ancha
Aplicaciones y usos
El control de tensión de lazo cerrado se utiliza en toda la cadena de valor del procesamiento de plásticos, especialmente donde la película o lámina en movimiento debe permanecer dimensionalmente estable.
- Conversión de película soplada y fundida: estabiliza la tensión del extractor y enrollador para reducir la no uniformidad de calibre y defectos de rollo.
- Líneas de película orientada BOPP, BOPET y otras: ayuda a mantener condiciones de estirado estables y evitar roturas de banda durante la orientación y el enrollado.
- Acabado de lámina extruida: controla la reducción de la lámina, la tensión de la sección de enfriamiento y la tensión de enrollado para evitar el rizado de bordes y marcas superficiales.
- Laminado y recubrimiento: mantiene tensiones coincidentes entre bandas para evitar deriva de registro, arrugas y no uniformidad del adhesivo.
- Corte y rebobinado: preserva la calidad del borde cortado y la dureza del rollo regulando el par de enrollado y la tensión cónica.
- Impresión y metalizado: admite precisión de registro y uniformidad de recubrimiento en sustratos delgados.
- Conversión de envasado flexible: ampliamente utilizado porque las bandas multicapa son sensibles a desajustes de tensión entre estaciones.
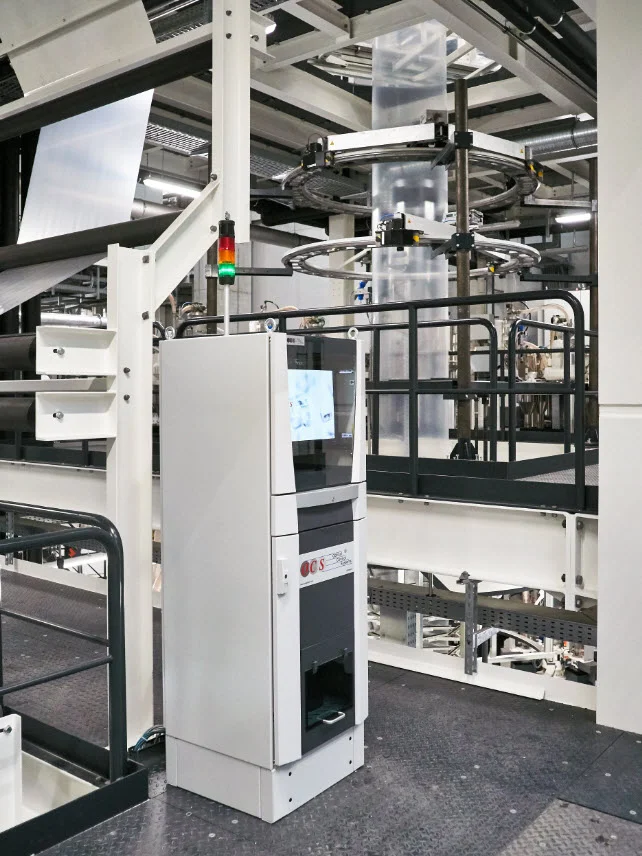
Un caso de uso inadecuado es el manejo de stock muy rígido de tramo corto, donde el material no se comporta como una banda flexible y la variación de tensión es mínima; en tales casos, un control más simple de alimentación o posición suele ser más apropiado que un lazo cerrado completo de tensión de banda.
Parámetros clave de ingeniería
Los puntos de consigna exactos dependen del tipo de polímero, espesor, ancho, temperatura y etapa del proceso, pero varios puntos de referencia cuantitativos se citan comúnmente en la industria de conversión.
- Los niveles de tensión de banda suelen especificarse en relación con el espesor del material o la resistencia a la tracción en lugar de un valor universal único, porque PET, PE, PP, PA y las estructuras laminadas se comportan de manera muy diferente.
- Los sistemas de rodillo bailarín se utilizan donde se beneficia cierta amortiguación mecánica, especialmente durante perturbaciones transitorias.
- Las celdas de carga y transductores de galga extensiométrica se prefieren cuando el objetivo es la medición directa de fuerza y lazos de control más ajustados.
- La tasa de actualización del controlador debe ser lo suficientemente rápida para corregir perturbaciones de tensión introducidas por la excentricidad del rollo, aceleración y eventos de empalme.
Para aplicaciones de película y lámina, la literatura asociada de pruebas de tracción proporciona contexto útil para el comportamiento del material, aunque aborda la medición de laboratorio en lugar del control de tensión en línea. Las pruebas de tracción de película delgada se ejecutan comúnmente en máquinas de ensayo universales de baja fuerza, reflejando las cargas de rotura relativamente bajas de las películas en comparación con los plásticos a granel. En contraste, el control de tensión en proceso debe actuar continuamente a velocidad de producción, no solo en el fallo.
Innovaciones tecnológicas y automatización
Los sistemas modernos de lazo cerrado combinan cada vez más sensado, control y diagnósticos.
- La integración de PLC permite la coordinación a nivel de línea de las zonas de desenrollado, proceso y enrollado.
- La arquitectura servoaccionada permite cambios de par más rápidos y suaves que los sistemas basados únicamente en frenos.
- EtherNet/IP y redes industriales similares admiten monitoreo remoto, registro de datos y sincronización multizona.
- Los algoritmos de autoempalme reducen las excursiones de tensión durante el cambio de rollo.
- El mantenimiento predictivo utiliza la deriva de tensión, el desgaste del freno, la fricción del rodillo bailarín y las tendencias de compensación del sensor como indicadores de diagnóstico.
Estos desarrollos son particularmente importantes para líneas de envasado de alta velocidad, donde incluso pequeñas fluctuaciones de tensión pueden traducirse en desperdicio, rollos fuera de especificación o problemas de conversión posteriores.
Aspectos ambientales y de sostenibilidad
El control de lazo cerrado contribuye a la sostenibilidad principalmente a través de la reducción de desperdicios, mejor calidad de rollo y menores tasas de reproceso. Al mantener la tensión estable, el sistema reduce roturas de banda, telescopado, arrugas y daños en bordes que de otro modo provocarían desperdicio de material y pérdida de tiempo de producción.
El rendimiento energético también se beneficia indirectamente. Los sistemas basados en servos y accionamientos pueden evitar el sobrefrenado innecesario, y la tensión estable puede reducir la intervención del operador y los ciclos repetidos de arranque-parada. Al mismo tiempo, una mayor automatización puede aumentar la complejidad eléctrica y electrónica, por lo que el impacto del ciclo de vida depende del equilibrio entre la eficiencia operativa y los requisitos de reemplazo de componentes.
En aplicaciones de economía circular, el control de tensión estable es especialmente valioso al procesar contenido reciclado, que puede mostrar mayor variación en módulo, uniformidad de espesor e historial de fusión que la resina virgen. Un mejor control ayuda a compensar estas fluctuaciones, mejorando la fabricabilidad sin exigir márgenes de seguridad excesivos.
Impacto económico y en el mercado global
La importancia global de este equipo sigue el crecimiento del envasado flexible, extrusión de película, conversión de lámina y acabado de alta velocidad. A medida que aumentan los anchos de película y las velocidades de línea, los sistemas de tensión de lazo cerrado se vuelven menos opcionales y más fundamentales para la productividad.
Desde una perspectiva de inversión, la propuesta de valor suele basarse en:
- menor desperdicio y menos roturas,
- mayor tiempo de actividad de la máquina,
- mayor consistencia de calidad,
- cambio de producto más rápido,
- menor dependencia del operador,
- mejor compatibilidad con registros de producción automatizados.
Los proveedores en este campo incluyen empresas especializadas en control de tensión, proveedores de accionamientos y automatización, y constructores de máquinas que integran lógica de control propietaria en enrolladores, cortadoras, laminadoras y líneas de recubrimiento.
Desafíos actuales e innovaciones
Los principales desafíos técnicos incluyen:
- Complejidad de sintonización PID, especialmente cuando las propiedades de la banda varían a lo largo de una producción.
- Deriva del sensor y mantenimiento de calibración, que pueden degradar la precisión con el tiempo.
- Variación del diámetro del rollo, que cambia la relación entre par y tensión de banda durante el enrollado.
- Variabilidad del material, especialmente en bandas recicladas o multicapa.
- Vibración y fricción mecánica, que pueden interferir con la estabilidad del rodillo bailarín y la calidad de la señal.
Las tendencias actuales de innovación incluyen control basado en modelos, mejor compensación de avance, amplificadores de celda de carga digital más compactos y una integración más estrecha con sistemas de ejecución de fabricación. Estas tendencias reflejan un cambio más amplio del control de máquina independiente hacia la orquestación de procesos a nivel de línea rica en datos.
Perspectivas futuras
Los futuros sistemas de tensión de lazo cerrado para película y lámina probablemente enfatizarán el control adaptativo, análisis predictivo y recetas conscientes del material. Los sistemas pueden inferir cada vez más los puntos de consigna óptimos a partir del espesor, relación de orientación, temperatura del sustrato y datos históricos de calidad en lugar de depender únicamente de recetas fijas del operador.
A medida que las líneas de procesamiento de plásticos avanzan hacia mayor velocidad, mayor automatización y más materia prima reciclada, los equipos de control de tensión seguirán siendo una tecnología habilitadora central. Su papel será especialmente importante en aplicaciones donde la estabilidad dimensional, la calidad superficial y la convertibilidad posterior determinan el valor comercial.
Resumen
Los equipos de control de lazo cerrado para la tensión de tracción de película y lámina son una parte central de las líneas modernas de conversión y acabado de plásticos. Al utilizar retroalimentación de celdas de carga o sistemas de rodillo bailarín para regular frenos, embragues o servoaccionamientos, mantienen una tensión de banda estable, reducen defectos y admiten producción de alta velocidad y alta calidad en operaciones de película, lámina, laminado, recubrimiento, corte y enrollado.
Referencias
- •
Avery Dennison. (n.d.). Tension control—Technical bulletin. https://label.averydennison.com/content/dam/averydennison/lpm-responsive/asia-pacific/en-sa/documents/customer-tools/technical/tb-tension-control.pdfLink
- •
Dover Flexo Electronics. (2026). Tension control for flexible packaging manufacturing. https://dfe.com/applications/flexible-packaging-tension-control/Link
- •
Study on fracture behavior in stiff-thin-film-on-soft-substrate structures under biaxial stress state. (n.d.). https://www.sciencedirect.com/science/article/pii/S0020768321000895Link
- •
Jota Machinery. (2025). What is web tension? Definition, control, and best practices. https://www.jotamachinery.com/what-is-web-tension/Link
- •
张力控制系统 [Tension control system]. (n.d.). https://baike.baidu.com/item/%E5%BC%A0%E5%8A%9B%E6%8E%A7%E5%88%B6%E7%B3%BB%E7%BB%9F/2412375Link
- •
Shimadzu. (n.d.). C220-E003. https://www.quark-gulf.com/quark/public/storage/Products/gynGTetHuFjf0qnYm1f2BDZekbESroVJdtgRWX8n.pdfLink
- •
National Institute of Standards and Technology. (n.d.). Tensile testing of thin films: Techniques and results. https://www.govinfo.gov/content/pkg/GOVPUB-C13-53cae9b8bf968882c8ca474f904cb14a/pdf/GOVPUB-C13-53cae9b8bf968882c8ca474f904cb14a.pdfLink
- •
Web tension control systems. (n.d.). https://3.imimg.com/data3/MJ/PG/MY-7468802/web-tension-control-systems.pdfLink
- •
Technical Association of the Pulp and Paper Industry. (n.d.). Table of contents. https://www.tappi.org/content/PRESS/TOC/20WEBHANTOC.pdfLink
- •
Instron. (n.d.). ISO 6892-1:2016 ambient tensile testing of metallic materials. https://www.instron.com/wp-content/uploads/2024/06/ISO6892.pdfLink
- •
Abadias, G., Chason, E., Keckes, J., Sebastiani, M., Thompson, G. B., Barthel, E., Doll, G. L., Murray, C. E., Stoessel, C. H., & Yu, X. (2018). Review article: Stress in thin films and coatings: Current status, challenges, and prospects. Journal of Vacuum Science & Technology A, 36(2), Article 020801. https://pubs.aip.org/avs/jva/article/36/2/020801/246484/Review-Article-Stress-in-thin-films-and-coatingsLink
- •
Arise. (2023). What is tension control system. https://www.arisewebguiding.com/what-is-tension-control-systemLink
- •
Shimadzu. (n.d.). Tensile tests of films. https://shimadzu-testing.com/wp-content/uploads/2025/04/Shimadzu_Tensile_tests_of_films_jpi313007.pdfLink
- •
Dover Flexo Electronics. (2026). Web tension control fundamentals. Paper, Film & Foil Converter. https://www.pffc-online.com/news/15515-web-tension-control-fundamentalsLink
- •
CBBmachine. (2025). Tension controller: Types, importance, applications and more. https://www.cbbmachine.com/news/industry-news/tension-controller-types-importance-applications-and-more.htmlLink
- •
Closed-loop control of product properties in metal forming. (n.d.). https://www.sciencedirect.com/science/article/pii/S0007850616301949Link
- •
Hardt, D. E. (1985). Closed-loop control of sheet metal forming processes. In J. L. Swedlow (Ed.), Computer applications in production and engineering (pp. 3–12). Springer. https://link.springer.com/chapter/10.1007/978-1-4613-2411-9_3Link
- •
PLC Programming. (2026). Web tension control: Methods & PLC control (2026). https://plcprogramming.io/blog/web-tension-control-explainedLink
- •
Arise. (2024). Innovations in tension control technology for multi-material processing. https://www.arisewebguiding.com/innovations-in-tension-control-technology-for-multi-material-processingLink
- •
ZwickRoell. (n.d.). ASTM D882: Film tensile test. https://www.zwickroell.com/industries/plastics/thin-sheeting-and-plastic-films/astm-d882-film-tensile-test/Link
- •
Hionix. (n.d.). Advanced stress analysis. https://hionix.com/stress/Link
- •
Sridhar, N., & Srolovitz, D. J. (n.d.). Stresses and failure modes in thin films and multilayers. https://groups.seas.harvard.edu/hutchinson/papers/462-5.pdfLink
- •
Mechanical structure of tension control system of plastic film compounding machine. (2009). https://patents.google.com/patent/CN201483856U/enLink
- •
Tension stability control system for film winding conveyance. (n.d.). https://patents.google.com/patent/CN102530624A/enLink
- •
Automation World. (2012). Winder technology for printing on ultra-thin plastic film. https://www.automationworld.com/products/control/article/13306503/winder-technology-for-printing-on-ultra-thin-plastic-filmLink
- •
University of Texas at Dallas. (n.d.). Toho FLX-2320-S wavelength stress measurement. https://cores.research.utdallas.edu/manuals/toho-flx-2320-s-wavelength-stress-measurement/Link
- •
Delish Machine. (2025). On the core secret of stable operation of film slitting. https://m.delishmachine.com/blog/202509181139.htmlLink
- •
Residual stresses in deposited thin-film materials. (2022). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC9783026/Link
- •
テンション制御した巻取機 [Tension-controlled winder]. (1999). https://patents.google.com/patent/JP2988932B1/jaLink
- •
Performance improvement of automatic tension control in winding process. (n.d.). https://aast.edu/pheed/staffadminview/pdf_retreive.php?url=24795_45_31_OK_MEPCON%202017_PID5111263.pdf&stafftype=staffpdfLink
- •
Sinstar. (2026). Mastering web tension in solventless lamination machines for defect-free packaging. https://www.sinstarsl.com/mastering-web-tension-in-solventless-lamination-machines-for-defect-free-packagingLink
- •
Loop control system—An overview. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/loop-control-systemLink
- •
AD. (n.d.). https://apps.dtic.mil/sti/tr/pdf/ADA042660.pdfLink
- •
Pre-web guide system. (2025). How the tension control system works. https://www.pre-webguidesystem.com/news/how-the-tension-control-system-works-84996984.htmlLink
- •
Dover Flexo Electronics. (2024). Tension control 101: Closed loop PID control. https://dfe.com/support-resources/tension-101/Link
- •
ITM-lab. (n.d.). How to test tensile strength of film: ASTM D882. https://www.itm-lab.com/article/how-to-test-tensile-strength-of-film.htmlLink