
Introduction
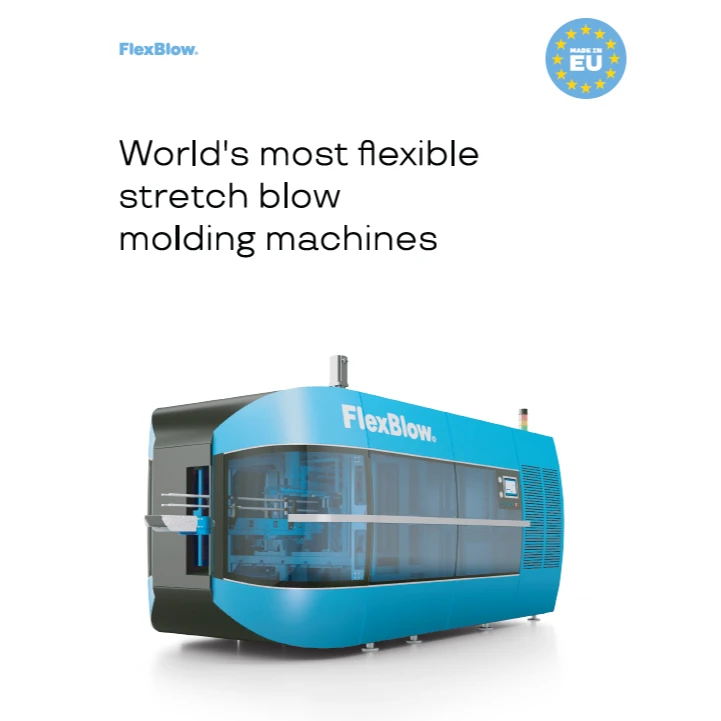
Extrusion machines de moulage par soufflage sont des systèmes spécialisés de transformation des plastiques utilisés pour produire des pièces thermoplastiques creuses en extrudant un tube ramolli, ou paraison, dans un moule et en le gonflant avec de l'air comprimé jusqu'à ce qu'il épouse la forme de la cavité. La technologie est l'une des méthodes de moulage par soufflage les plus utilisées car elle combine une architecture de machine relativement simple avec la capacité de fabriquer des pièces allant des petites bouteilles et bocaux aux grands fûts, réservoirs, conduits et réservoirs automobiles.
Dans la pratique industrielle, le moulage par soufflage par extrusion est apprécié pour sa flexibilité en termes de taille de pièce, de répartition de l'épaisseur de paroi et de production multi-empreintes, tout en présentant des défis d'ingénierie tels que le contrôle de la paraison, la génération de flash, l'efficacité du refroidissement et la gestion des rognures. La classe de machines a évolué des systèmes hydrauliques mécaniquement plus simples vers des plateformes plus précises, servo-entraînées et économes en énergie, le développement actuel se concentrant sur l'automatisation, les économies de matériaux, le traitement des contenus recyclés et une consommation énergétique spécifique plus faible.
Histoire et développement
Le moulage par soufflage par extrusion est apparu comme une adaptation industrielle du concept plus large de moulage par soufflage, utilisant une extrudeuse pour créer une paraison creuse continue capturée dans un moule refroidi et gonflée jusqu'à la forme finale. Le procédé est devenu particulièrement important avec l'expansion de l'emballage polymère après le milieu du XXe siècle, lorsque les thermoplastiques tels que le polyéthylène et plus tard le polypropylène ont permis une production de masse économique de contenants creux.
Les étapes clés du développement de la machine incluent :
- Standardisation du concept d'extrusion de paraison, qui a établi la séquence principale d'extrusion, de fermeture du moule, de gonflage, de refroidissement et d'éjection utilisée dans les machines modernes.
- Adoption de systèmes à tête à accumulateur pour les pièces plus grandes, améliorant le contrôle du shot et permettant la fabrication de grands fûts, réservoirs et contenants industriels avec un débit de matière fondu plus élevé que les têtes continues simples.
- Transition vers des machines mécatroniques et économes en énergie, les fabricants modernes mettant l'accent sur la précision, la répétabilité, la réduction de la maintenance et une consommation énergétique plus faible grâce aux entraînements servo et aux architectures de contrôle améliorées.
À mesure que le procédé a mûri, les constructeurs de machines se sont diversifiés en configurations continues, intermittentes, linéaires, navettes et multi-stations pour s'adapter à différentes tailles de pièces, taux de production et viscosités de résine.
Principe de fonctionnement et aperçu technique
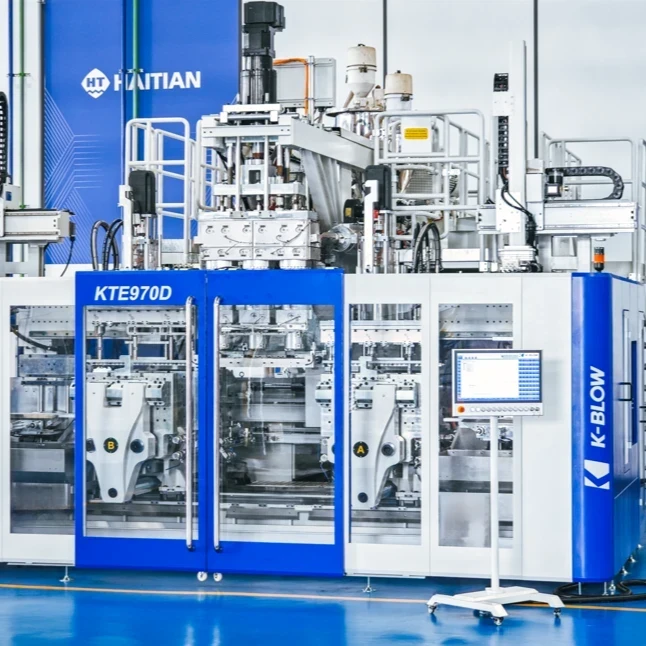
Une machine de moulage par soufflage par extrusion se compose généralement d'une extrudeuse, d'une tête de filière, d'une unité de serrage, d'un pigeage ou système d'air, d'un moule et d'un système de rognage/éjection. La résine est introduite dans une trémie, plastifiée dans le fourreau par une vis rotative et des zones de chauffage, puis forcée à travers la filière pour former une paraison tubulaire. Le moule se ferme autour de la paraison, pinçant les extrémités si nécessaire, et l'air comprimé gonfle le polymère chaud contre la paroi de la cavité refroidie jusqu'à ce que la pièce refroidisse et se solidifie.
Le procédé est sensible thermiquement et rhéologiquement. La température de fusion, le gonflement de la filière, l'affaissement de la paraison, le taux de gonflage et la vitesse de refroidissement du moule influencent tous l'épaisseur de paroi, la finition de surface et la stabilité dimensionnelle. En pratique, l'objectif est d'équilibrer la résistance à l'état fondu et l'extensibilité afin que la paraison puisse être étirée sans amincissement excessif ou effondrement.
Les références typiques des machines et procédés incluent :
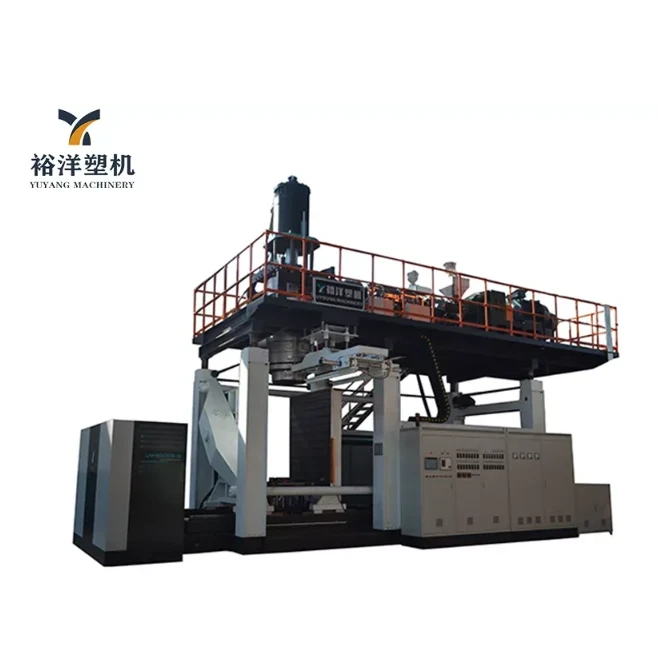
- Débits allant des petites lignes d'emballage aux grands systèmes industriels produisant des contenants de quelques millilitres à 300 litres, et dans certaines configurations lourdes jusqu'à 1 000 litres pour les très grands contenants.
- Forces de serrage pour les machines à double station signalées dans la plage de 6 à 30 tonnes pour les systèmes compacts à moyens, les équipements industriels plus grands étant conçus beaucoup plus haut selon la taille du moule et la géométrie de la pièce.
- Fonctionnement du rotor et de la vis généralement dans les centaines de tr/min bas à moyen selon la résine, l'objectif de production et la conception de la vis ; la vitesse exacte est spécifique à la machine et au matériau plutôt que normalisée.
- Humidité résiduelle après déshydratation centrifuge généralement suffisamment faible pour la manipulation du regrind, les systèmes de séchage de flocons industriels courants ciblant environ 1–3 % d'humidité avant le lavage ou l'extrusion en aval, selon la conception de la ligne de lavage et le type de polymère ; cela est plus pertinent pour les lignes de recyclage qui alimentent le regrind du moulage par soufflage que pour la machine de moulage elle-même.
- Consommation énergétique spécifique fortement dépendante de la taille de la pièce, de l'hydraulique, de l'adoption de l'entraînement servo et des charges auxiliaires, mais les machines modernes optimisées énergétiquement sont généralement conçues pour réduire la consommation grâce à un contrôle précis de l'entraînement et à des temps de refroidissement ou de cycle plus courts.
En termes d'ingénierie, le contrôle de la paraison est l'une des variables techniques définissantes. La programmation de l'épaisseur de paroi, l'ajustement de l'écartement de la filière et le contrôle de la décharge de l'accumulateur sont utilisés pour compenser l'affaissement induit par la gravité, la géométrie du moule et l'étirement local pendant le gonflage. Ces contrôles sont particulièrement importants pour les contenants avec poignées, cols décalés ou sections transversales non uniformes.
Types et variantes
Les machines de moulage par soufflage par extrusion sont généralement regroupées selon la façon dont la paraison est générée et dont les stations de moulage sont disposées.
| Type de machine | Caractéristique principale | Utilisation typique |
|---|---|---|
| Moulage par soufflage par extrusion continue | La paraison est extrudée en continu | Bouteilles à haut volume, jerricans, contenants ménagers |
| Moulage par soufflage par extrusion intermittente | La matière fondue est accumulée, puis déchargée en une injection | Pièces plus grandes ou plus exigeantes nécessitant un meilleur contrôle de la paraison |
| Machines linéaires | Stations de moulage disposées en séquence linéaire | Production industrielle standard ; intégration d'automatisation plus facile |
| Machines navettes | Le moule se déplace entre les stations de soufflage et de refroidissement | Meilleur pour les pièces plus grandes et la production flexible |
| Machines à tête à accumulateur | Grand réservoir de matière fondue pour les injections lourdes | Fûts, réservoirs, grands contenants, pièces techniques |
| Machines à station unique | Une station de moulage | Production petite à moyenne, agencements plus simples |
| Machines multi-stations | Plusieurs cavités ou stations | Productivité plus élevée pour les petits contenants |
Les systèmes à tête à accumulateur sont particulièrement importants pour les grands articles car ils découplent la plastification du déchargement de la paraison, permettant de livrer rapidement un grand volume de matière fondue avec un meilleur contrôle qu'un tube creux extrudé en continu. En revanche, les systèmes linéaires ou navettes privilégient souvent la répétabilité du cycle, l'accessibilité du moule et une intégration plus facile avec le rognage en aval, les tests d'étanchéité ou l'étiquetage.
Matériaux et conception des pièces
Le moulage par soufflage par extrusion est le plus souvent associé aux grades de polyéthylène, en particulier le HDPE, et utilise également le PP, le PVC, le PETG et certains thermoplastiques techniques selon les exigences des pièces. Le choix du matériau affecte la résistance à l'état fondu, les performances barrière, la résistance chimique, la résistance aux chocs et la fenêtre de procédé.
Les considérations de conception courantes incluent :
- Géométrie du col, qui doit s'intégrer aux bouchons, fermetures ou finitions filetées.
- Répartition de l'épaisseur de paroi, fortement influencée par la programmation de la paraison et le taux de gonflage.
- Gestion du flash, car la paraison pincée crée généralement un excès de matière qui doit être rogné et, le cas échéant, retraité.
- Structures barrière et multicouches, utilisées lorsque la résistance à l'oxygène, aux arômes, au carburant ou aux produits chimiques est critique.
Le procédé est particulièrement adapté aux géométries creuses qui seraient coûteuses ou peu pratiques à produire par moulage par injection, telles que les grandes bouteilles, jerricans, réservoirs de carburant et conduits.
Applications et utilisations
Les machines de moulage par soufflage par extrusion servent un large éventail de secteurs.
- Emballage : bouteilles, bocaux, fermetures, contenants de détergent et emballages alimentaires sont le plus grand et le plus reconnaissable domaine d'application.
- Articles ménagers et de consommation : bacs de stockage, contenants à linge, bouteilles de produits d'entretien, arrosoirs et articles creux similaires.
- Emballage industriel et chimique : jerricans, contenants de lubrifiants, fûts, fûts ouverts et emballages de fluides corrosifs.
- Automobile : conduits, réservoirs, composants d'admission d'air, réservoirs de liquide lave-glace et pièces sélectionnées du système de carburant.
- Médical et santé : contenants de fluides stériles, conteneurs de déchets et logements jetables sélectionnés, en particulier lorsque la production compatible avec les salles blanches est disponible。
- Produits agricoles et liés à la construction : réservoirs, barrières, arrosoirs et articles durables extérieurs.
Une utilisation relativement mal adaptée est l'emballage optique de précision à paroi mince et hautement transparent, où le moulage par injection ou le moulage par soufflage par injection-étirage offre souvent une meilleure cohérence dimensionnelle et une qualité optique que le moulage par soufflage par extrusion standard.
Innovations technologiques et automatisation
Les machines modernes de moulage par soufflage par extrusion intègrent de plus en plus des entraînements servo, un contrôle de paraison en boucle fermée, un débavurage automatique, une manipulation robotisée des pièces, des tests d'étanchéité et une inspection en ligne. Ces systèmes réduisent les variations, diminuent l'intensité de la main-d'œuvre et améliorent la répétabilité, en particulier dans les lignes d'emballage à haut débit.
Les innovations importantes incluent :
- Programmation de l'épaisseur de paroi, qui fait varier l'ouverture de la filière pendant l'extrusion pour distribuer le matériau plus efficacement.
- Systèmes d'entraînement électriques ou hybrides, qui réduisent la demande énergétique et améliorent la précision des mouvements par rapport à l'actionnement hydraulique conventionnel.
- Automatisation en aval intégrée, incluant le rognage, l'inspection visuelle et les cellules d'emballage.
- Coextrusion multicouche, qui prend en charge les architectures barrière, à contenu recyclé et à couches fonctionnelles.
- Connectivité Industrie 4.0, permettant la traçabilité, la surveillance de l'OEE, l'analyse de maintenance et l'optimisation des procédés.
L'automatisation offre des avantages de productivité évidents, mais elle augmente également la complexité du système. Les fabricants doivent équilibrer le coût en capital et les exigences de compétences plus élevés avec une meilleure cohérence, des économies de matériaux et une efficacité de la main-d'œuvre.
Aspects environnementaux et de durabilité
La performance en matière de durabilité dans le moulage par soufflage par extrusion dépend à la fois de la machine et de la conception du produit. Le procédé peut être efficace en termes de matériaux lorsque la programmation de la paraison et la conception du moule minimisent le flash et le surpoids, mais les systèmes conventionnels peuvent encore générer des rognures qui doivent être broyées ou jetées.
Les facteurs clés de durabilité incluent :
- Efficacité énergétique : les machines mécatroniques et servo-entraînées réduisent la consommation électrique par rapport aux anciens systèmes hydrauliques.
- Efficacité des matériaux : un meilleur contrôle de la paraison réduit le flash et les déchets.
- Compatibilité avec le contenu recyclé : de nombreuses machines peuvent traiter du regrind ou des polyoléfines recyclées, à condition que la stabilité de la fusion et la contamination soient contrôlées.
- Alignement sur l'économie circulaire : les emballages moulés par soufflage sont de plus en plus conçus pour des structures mono-matériaux et une recyclabilité plus facile.
- Compromis du cycle de vie : les pièces creuses légères réduisent souvent les émissions de transport et l'intensité des matériaux par rapport aux alternatives plus lourdes.
Un défi central en matière de durabilité est que la résine recyclée présente souvent une viscosité et une contamination plus variables que la résine vierge, ce qui peut compliquer la répartition des parois, la qualité de surface et la stabilité du cycle. Le contrôle de la machine et la qualification de la résine restent donc critiques.
Impact économique et mondial
Le moulage par soufflage par extrusion est économiquement important car il prend en charge une production à haut volume avec une complexité d'outillage relativement modérée par rapport à certaines méthodes alternatives de formage creux. La technologie est profondément ancrée dans les marchés mondiaux de l'emballage, des produits chimiques ménagers, de l'alimentation et des boissons, et des contenants industriels, où des économies unitaires constantes comptent plus que l'extrême complexité géométrique.
La demande du marché est influencée par :
- La croissance de l'emballage, en particulier pour les biens de consommation, les produits chimiques et les contenants en contact alimentaire.
- La logistique industrielle, où les contenants durables réutilisables et les fûts restent importants.
- Les schémas de fabrication régionaux, avec de solides clusters de construction de machines et d'applications en Europe, en Asie et en Amérique du Nord.
- La pression réglementaire, y compris la conformité au contact alimentaire, les mandats de contenu recyclé et les rapports liés aux émissions.
Des entreprises telles que Bekum, Plastiblow, Meccanoplastica et Graham Engineering sont reconnues pour leur implication de longue date dans la conception de machines de moulage par soufflage par extrusion, la capacité pour les grandes pièces ou le développement de machines mécatroniques.
Défis actuels et innovations
Malgré sa maturité, le secteur continue de faire face à plusieurs défis techniques :
- Affaissement de la paraison et variabilité de l'épaisseur, en particulier pour les pièces hautes et les longs temps de cycle.
- Réduction du flash, qui reste un coût direct et un problème de durabilité.
- Limitations de refroidissement, particulièrement dans les contenants à parois épaisses et les grands moules.
- Variabilité des matériaux, en particulier avec les résines recyclées et les approvisionnements multi-fournisseurs.
- Conformité des emballages médicaux et alimentaires, où la propreté et la traçabilité sont de plus en plus strictes.
Les travaux d'innovation actuels se concentrent sur :
- Un dosage de la matière fondue et une conception de tête plus précis
- Une meilleure gestion thermique des moules
- Un contrôle de procédé en boucle fermée
- Une meilleure compatibilité avec les polymères recyclés et biosourcés
- Des architectures de machines à maintenance réduite avec des intervalles de service plus longs.
Perspectives d'avenir
La prochaine génération de machines de moulage par soufflage par extrusion mettra probablement l'accent sur l'efficacité énergétique, le contrôle numérique des procédés, la capacité de contenu recyclé et une meilleure cohérence des produits. La demande devrait rester la plus forte dans l'emballage et les contenants industriels, tandis que les applications techniques dans l'automobile, la santé et la logistique spécialisée continuent de se développer là où le procédé offre un mélange favorable de coût, de taille et de résistance chimique.
Les développements futurs se concentreront probablement sur :
- Une utilisation plus large des sous-systèmes servo-électriques
- L'optimisation des paramètres assistée par l'IA
- Un traitement plus stable des recyclats post-consommation
- Une plus grande utilisation de l'allègement et de la conception mono-matériau
- Une inspection et une traçabilité intégrées pour les marchés réglementés
À mesure que les exigences de durabilité se resserrent, la position concurrentielle du moulage par soufflage par extrusion dépendra de l'efficacité avec laquelle les constructeurs de machines et les transformateurs réduisent les déchets, abaissent la consommation énergétique et permettent des flux de matériaux circulaires sans sacrifier le rendement ou les performances des pièces.
Résumé
Les machines de moulage par soufflage par extrusion sont des équipements essentiels pour produire efficacement des pièces plastiques creuses sur les marchés de l'emballage, de l'industrie, de l'automobile et des applications spécialisées. Leur principal avantage est la capacité de former des formes creuses grandes et complexes à grande échelle, tandis que leur évolution continue est façonnée par l'automatisation, l'efficacité énergétique, la circularité des matériaux et un contrôle de procédé plus strict.
Références
- •
Extrusion blow molding - an overview. (2025, January 15). ScienceDirect. https://www.sciencedirect.com/topics/engineering/extrusion-blow-moldingLink
- •
Blow molding. (2022, January 13). Graham Engineering. https://www.grahamengineering.com/products-solutions/blow-molding/Link
- •
Extrusion blow molding machine manufacturer - BlowPacker. (2026, June 25). BlowPacker. https://blowpacker.com/products/blow-molding-machines/extrusion-blow-molding-machine/Link
- •
HE Series: Extrusion blow moulding machines. (2025, July 8). Meccanoplastica Group. https://www.meccanoplastica-group.com/extrusion-blow-moulding-he-series/Link
- •
Plastic transformation techniques: Everything you need to know. (2025, February 12). Luiso. https://www.luiso.net/en/2025/02/12/extrusion-blow-molding-machines-innovation-and-reliability-for-the-industry/Link
- •
Extrusion blow molding machines: Unleash unmatched efficiency in production. (2025, April 29). Zjgshengrong. https://zjgshengrong.com/extrusion-blow-molding-machines/Link
- •
Bekum - Home. (n.d.). Bekum. https://www.bekum.com/en/Link
- •
Extrusion-blow-molding-guidebook.pdf. (2025, May 22). Scribd. https://www.scribd.com/document/465739320/Extrusion-Blow-Molding-Guidebook-pdfLink
- •
Fax. (2023, December 18). Akei. https://akei.com.cn/en/nf36.htmlLink
- •
Extrusion blow molding process guide. (2026, July 27). Jonh Huah Machinery. https://www.wangbrand.com/en/faq_12.htmLink
- •
Extrusion blow molding machines (EBM) - Knavi. (n.d.). Knavi. https://knavi.us/catalog/extrusion-blow-molding-machines-ebmLink
- •
Die ovalization. (2024, January 1). Cmppin. https://cmppin.com/blog/the-process-of-extrusion-blow-moulding-machine/Link
- •
13.2 Extrusion blow molding. (2013, January 1). BYU-Idaho. https://books.byui.edu/plastics_materials_a/_extrusion_blow_moldLink
- •
Extrusion blow moulding machine process | PDF. (2025, December 23). Scribd. https://www.scribd.com/document/959775054/Extrusion-Blow-Moulding-Machine-ProcessLink
- •
Bekum - Millholland Conrad. (2025, January 8). Millholland Conrad. https://www.millconinc.com/bekum/Link
- •
Extrusion blow moulding machine process. (2025, February 14). Kingplas Machinery. https://www.kingplasmc.com/extrusion-blow-moulding-machine-process/Link
- •
Versatile applications of extrusion blow molding technology. (n.d.). Parker. https://smp.parker-global.com/en/application/extrusion-blow-molding-series/Link
- •
Blow molding. (n.d.). University of Michigan. https://encyclopedia.che.engin.umich.edu/blow-molding/Link
- •
Extrusion blow molding machines. (2021, January 1). Mega Machinery. https://www.megamachinery.com/products/extrusion-blow-molding-machines/Link
- •
Powerjet extrusion blow molding machine (EB10H). (2026, April 2). Made-in-China. https://wmpowerjet.en.made-in-china.com/product/BqwxEAQXOmci/China-Powerjet-Extrusion-Blow-Molding-Machine-EB10H-.htmlLink
- •
6 functional categories of extrusion blow molding applications. (2025, August 1). Cm-pet. https://www.cm-pet.com/6-functional-categories-of-extrusion-blow-molding-applicationsLink
- •
Top 10 product examples: Extrusion blow molding. (n.d.). Wangbrand. https://www.wangbrand.com/en/faq_05.htmLink
- •
Extrusion blow moulding. (n.d.). British Plastics Federation. https://www.bpf.co.uk/plastipedia/processes/Extrusion_Blow_Moulding.aspxLink
- •
What is the extrusion blow moulding machine? (2025, October 17). Vfine Machine. https://www.vfine-machine.com/blog-what-is-the-extrusion-blow-moulding-machine.htmlLink
- •
Extrusion blow molding machines. (2024, January 23). Hitech Machinery. https://hitech-machinery.com/extrusion-blow-molding-machinery/Link
- •
Extrusion blow-moulding machines: Plastiblow made in Italy. (n.d.). Plastiblow. https://www.plastiblow.it/en/homeLink
- •
Application. (2024, October 14). Tongda Machine. https://www.tongdamachine.net/extrusion-blow-molding-machine/Link
- •
How extrusion blow moulding process step by step? (2024, July 30). Aman Machine. https://www.amanmachine.com/how-extrusion-blow-moulding-process-step-by-step/Link
- •
Extrusion blow molding 101. (2024, December 20). MJS Packaging. https://www.mjspackaging.com/blog/extrusion-blow-molding-101/Link
- •
Blow molding machines — Extrusion, injection & stretch blow molding systems. (n.d.). Knavi Group. https://knavi.us/catalog/blow-molding-machinesLink
- •
Blow molding machine. (2026, August 1). Jwell Extrusions. https://www.jwellextrusions.com/products/blow-molding-machine/Link
- •
Extrusion blow molding machine. (2018, June 27). Mauser Packaging Solutions. https://www.directindustry.com/prod/mauser-packaging-solutions/product-54725-1729443.htmlLink
- •
Extrusion blow molding machine. (2026, January 8). Wanplas. https://www.wanplas.com/products/molding-machine/extrusion-blow-molding-machine/Link
- •
What is extrusion blow molding. (2023, July 7). Molding Machine Tepai. https://www.moldingmachinetepai.com/resources/what-is-extrusion-blow-molding.htmlLink
- •
Top 6 extrusion blow molding examples. (2020, September 18). Full Shine. https://www.full-shine.com/news-top-6-examples-by-extrusion-blow-moldingLink
- •
Extrusion blow molding machine factory - Automatic extrusion blow molding machine. (n.d.). Extrusionblow-moldingmachine. https://www.extrusionblow-moldingmachine.com/Link
- •
Extrusion blow molding. (2023, November 2). Silgan Plastics. https://www.silganplastics.com/technologies/extrusion-blow-molding/Link
- •
Blow molding machines manufacturer | EBM, PET & injection. (2026, June 23). BlowPacker. https://blowpacker.com/products/blow-molding-machines/Link
- •
HDPE extrusion blow molding machines | AMAN. (n.d.). Aman Machine. https://www.amanmachine.com/products/ebm-hdpe.htmlLink
- •
Fully automatic extrusion blow molding machine. (2022, June 13). Molding Machine Tepai. https://www.moldingmachinetepai.com/productstags/fully-automatic-extrusion-blow-molding-machine.htmlLink
- •
Extrusion blow molding machine manufacturer in Toronto. (n.d.). Petall Manufacturing. https://www.petallmfg.com/pages/products/plastic-extrusion-blow-molding-machineLink
- •
The power of extrusion blow molding machine. (2025, September 22). GTIG. https://zjgshengrong.com/es/the-power-of-extrusion-blow-molding-machine/Link
- •
Extrusion blow molding explained: Process and benefits. (2025, April 29). UKPACK. https://www.ukpackchina.com/extrusion-blow-molding/Link
- •
Blow molding. (2005, June 12). Wikipedia. https://en.wikipedia.org/wiki/Blow_moldingLink
- •
Guide to blow molding. (n.d.). Formlabs. https://formlabs.com/blog/blow-molding/Link
- •
Here is everything you need to know about blow molding. (2019, March 26). Mayco International. https://maycointernational.com/here-is-everything-you-need-to-know-about-blow-molding/Link
- •
Injection blow molding vs extrusion blow molding. (2021, November 30). E2Global. https://e2global.com/blog/injection-blow-molding-vs-extrusion-blow-molding/Link
- •
Extrusion blow molding process. (2024, June 3). Gemini Group. https://geminigroup.net/engineered-plastics/technical-blow-molding/manufacturing-capabilities/extrusion-blow-molding/Link