
Introducción
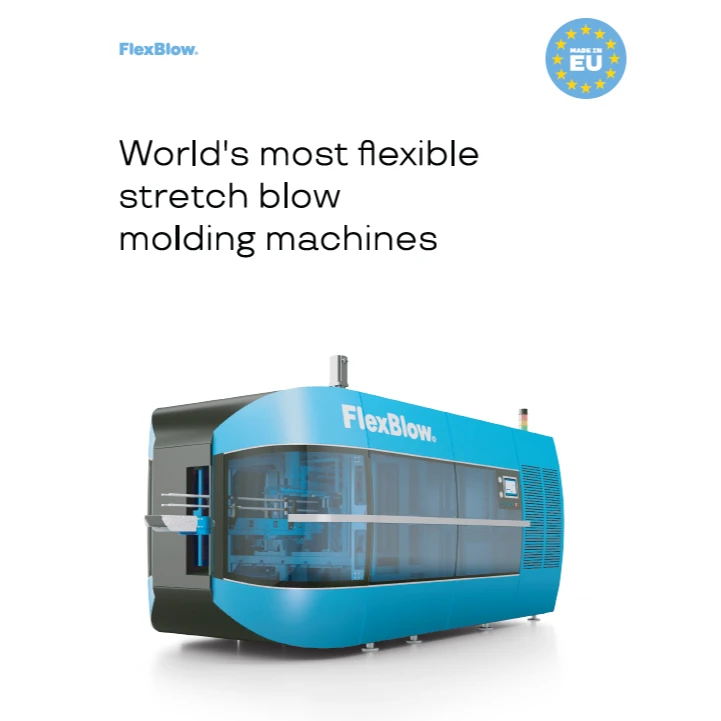
Extrusion blow molding machines son sistemas especializados de procesamiento de plásticos utilizados para producir piezas termoplásticas huecas extruyendo un tubo ablandado, o parison, dentro de un molde e inflándolo con aire comprimido hasta que se adapte a la forma de la cavidad. La tecnología es uno de los métodos de moldeo por soplado más utilizados porque combina una arquitectura de máquina relativamente simple con la capacidad de fabricar piezas que van desde botellas y frascos pequeños hasta drums, tanques, conductos y depósitos automotrices grandes.
En la práctica industrial, el moldeo por soplado por extrusión se valora por su flexibilidad en el tamaño de las piezas, la distribución del grosor de pared y la producción multicavidad, aunque también presenta desafíos de ingeniería como el control del parison, la generación de rebaba, la eficiencia de enfriamiento y la gestión del recorte. La clase de máquinas ha evolucionado desde sistemas hidráulicos mecánicamente más simples hacia plataformas más precisas, servoaccionadas y energéticamente eficientes, con el desarrollo actual centrado en la automatización, el ahorro de material, el procesamiento de contenido reciclado y un menor consumo energético específico.
Historia y desarrollo
El moldeo por soplado por extrusión surgió como una adaptación industrial del concepto más amplio de moldeo por soplado, utilizando una extrusora para crear un parison hueco continuo que se captura en un molde enfriado y se infla hasta alcanzar la forma final. El proceso cobró especial importancia a medida que el envasado con polímeros se expandió después de mediados del siglo XX, cuando los thermoplastics como el polietileno y posteriormente el polypropylene permitieron la producción masiva económica de contenedores huecos.
Los hitos clave en el desarrollo de la máquina incluyen:
- Estandarización del concepto de extrusión de parison, que estableció la secuencia principal de extrusión, cierre del molde, inflado, enfriamiento y eyección utilizada en las máquinas modernas.
- Adopción de sistemas de cabeza acumuladora para piezas más grandes, mejorando el control del disparo y permitiendo la fabricación de drums, tanques y contenedores industriales grandes con mayor salida de masa fundida que las cabezas continuas simples.
- Transición a máquinas mecatrónicas y de ahorro energético, con los fabricantes modernos enfatizando la precisión, la repetibilidad, el mantenimiento reducido y el menor consumo de energía mediante servoaccionamientos y arquitecturas de control mejoradas.
A medida que el proceso maduró, los constructores de máquinas se diversificaron en configuraciones continuas, intermitentes, lineales, de lanzadera y de múltiples estaciones para adaptarse a diferentes tamaños de pieza, tasas de salida y viscosidades de resina.
Principio de funcionamiento y descripción técnica
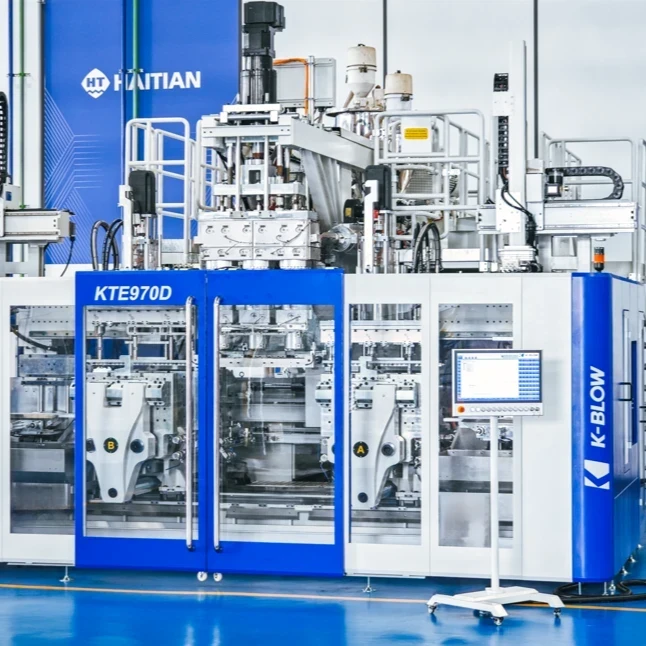
Una máquina de moldeo por soplado por extrusión suele constar de una extrusora, una cabeza de matriz, una unidad de cierre, un soplador o sistema de aire, un molde y un sistema de recorte/eyección. La resina se alimenta a una tolva, se plastifica en el cilindro mediante un tornillo giratorio y zonas de calentamiento, y luego se fuerza a través de la matriz para formar un parison tubular. El molde se cierra alrededor del parison, pellizcando los extremos cuando sea necesario, y el aire comprimido infla el polímero caliente contra la pared de la cavidad enfriada hasta que la pieza se enfría y solidifica.
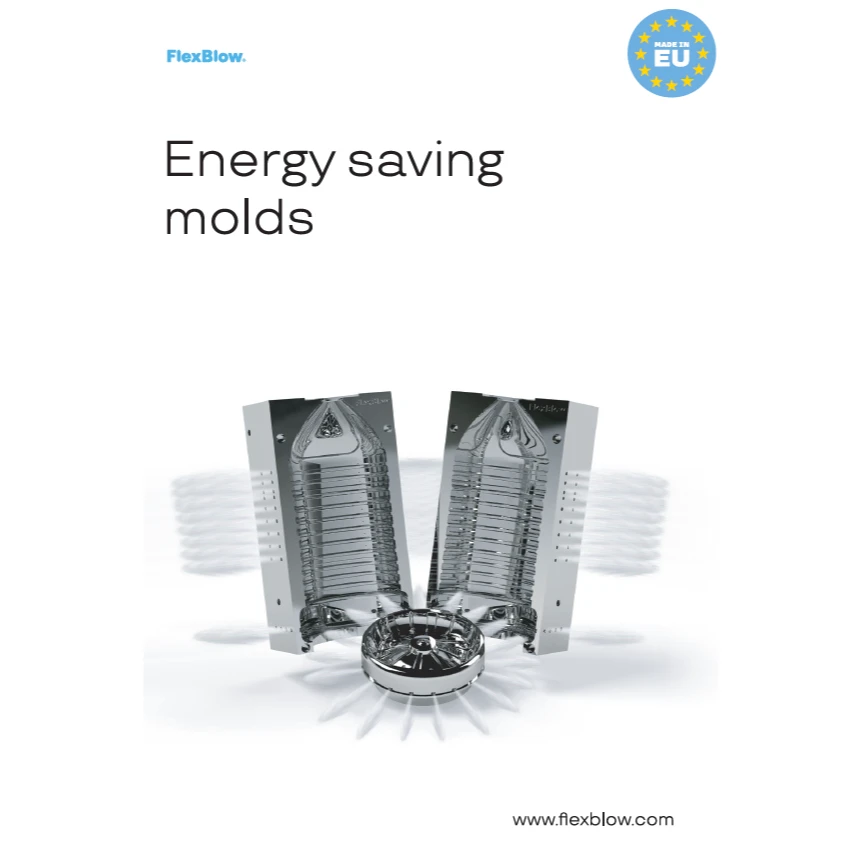
El proceso es sensible térmica y reológicamente. La temperatura de fusión, el hinchamiento de la matriz, el pandeo del parison, la relación de inflado y la velocidad de enfriamiento del molde influyen en el grosor de la pared, el acabado superficial y la estabilidad dimensional. En la práctica, el objetivo es equilibrar la resistencia de la masa fundida y la extensibilidad para que el parison pueda estirarse sin adelgazamiento excesivo ni colapso.
Los parámetros típicos de máquina y proceso incluyen:
- Rendimientos que van desde líneas de envasado pequeñas hasta sistemas industriales grandes que producen contenedores desde unos pocos mililitros hasta 300 litros, y en algunas configuraciones de servicio pesado hasta 1.000 litros para contenedores muy grandes.
- Fuerzas de cierre para máquinas de doble estación reportadas en el rango de 6 a 30 toneladas para sistemas compactos a medianos, con equipos industriales más grandes diseñados sustancialmente más altos según el tamaño del molde y la geometría de la pieza.
- Operación del rotor y tornillo comúnmente en las bajas a medias centenas de rpm dependiendo de la resina, el objetivo de salida y el diseño del tornillo; la velocidad exacta es específica de la máquina y el material, no estandarizada.
- Humedad residual después del deshidratado centrífugo suele ser lo suficientemente baja para el manejo de regrind, con sistemas industriales comunes de secado de escamas que apuntan aproximadamente a 1–3% de humedad antes del lavado o extrusión posterior, dependiendo del diseño de la línea de lavado y el tipo de polímero; esto es más relevante para recycling lines que alimentan regrind al moldeo por soplado que para la propia máquina de moldeo.
- Consumo energético específico depende altamente del tamaño de la pieza, la hidráulica, la adopción de servoaccionamientos y las cargas auxiliares, pero las máquinas modernas optimizadas energéticamente están generalmente diseñadas para reducir el consumo mediante control preciso de accionamiento y tiempos de enfriamiento o ciclo más cortos.
En términos de ingeniería, el control del parison es una de las variables técnicas definitorias. La programación del grosor de pared, el ajuste del espacio de la matriz y el control de descarga del acumulador se utilizan para compensar el pandeo inducido por la gravedad, la geometría del molde y el estiramiento local durante el inflado. Estos controles son especialmente importantes para contenedores con asas, cuellos descentrados o secciones transversales no uniformes.
Tipos y variaciones
Las blow molding machines por extrusión se agrupan comúnmente según cómo se genera el parison y cómo se disponen las estaciones de molde.
| Tipo de máquina | Característica principal | Uso típico |
|---|---|---|
| Moldeo por soplado por extrusión continua | El parison se extruye continuamente | Botellas de alto volumen, bidones, contenedores domésticos |
| Moldeo por soplado por extrusión intermitente | La masa fundida se acumula y luego se descarga en un disparo | Piezas más grandes o más exigentes que requieren mejor control del parison |
| Máquinas lineales | Estaciones de molde dispuestas en secuencia lineal | Producción industrial estándar; más fácil automation integration |
| Máquinas de lanzadera | El molde se mueve entre estaciones de soplado y enfriamiento | Mejor para piezas más grandes y producción flexible |
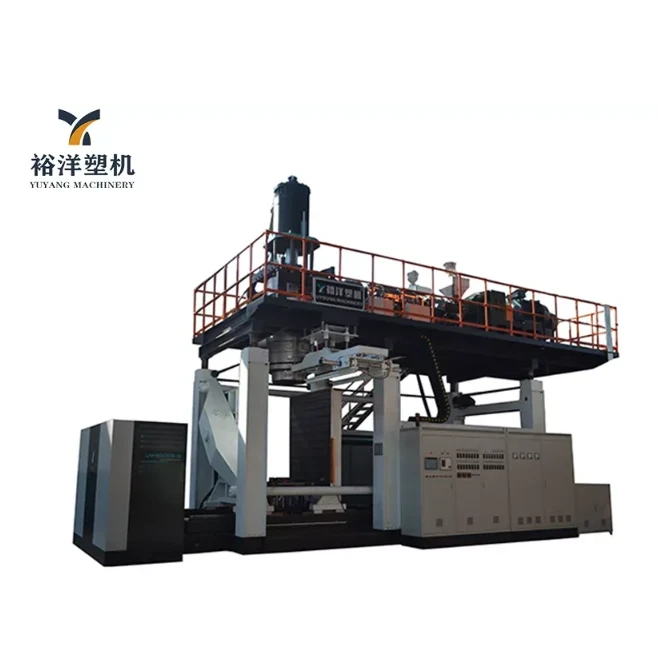
| Máquinas de cabeza acumuladora | Gran depósito de masa fundida para disparos pesados | Drums, tanques, contenedores grandes, piezas técnicas |
| Máquinas de estación única | Una estación de molde | Salida pequeña a media, diseños más simples |
| Máquinas de múltiples estaciones | Varias cavidades o estaciones | Mayor productividad para contenedores más pequeños |
Los sistemas de cabeza acumuladora son particularmente importantes para artículos grandes porque desacoplan la plastificación de la descarga del parison, permitiendo que se entregue rápidamente un gran volumen de masa fundida con mejor control que un tubo hueco extruido continuamente. Por el contrario, los sistemas lineales o de lanzadera suelen priorizar la repetibilidad del ciclo, la accesibilidad del molde y una integración más fácil con el recorte posterior, pruebas de fugas o etiquetado.
Materiales y diseño de piezas
El moldeo por soplado por extrusión se asocia más comúnmente con grados de polietileno, especialmente HDPE, y también utiliza PP, PVC, PETG y thermoplastics de ingeniería seleccionados según los requisitos de la pieza. La elección del material afecta la resistencia de la masa fundida, el rendimiento de barrera, la resistencia química, la resistencia al impacto y la ventana de proceso.
Las consideraciones de diseño comunes incluyen:
- Geometría del cuello, que debe integrarse con tapas, cierres o acabados roscados.
- Distribución del grosor de pared, fuertemente influenciada por la programación del parison y la relación de inflado.
- Gestión de rebaba, porque el parison pellizcado suele crear material en exceso que debe recortarse y, cuando se permita, reprocesarse.
- Estructuras de barrera y multicapa, utilizadas cuando la resistencia al oxígeno, aroma, combustible o productos químicos es crítica.
El proceso es especialmente adecuado para geometrías huecas que serían costosas o poco prácticas de producir por moldeo por inyección, como botellas grandes, bidones, tanques de combustible y conductos.
Aplicaciones y usos
Las blow molding machines por extrusión sirven a una amplia gama de sectores.
- Envasado: botellas, frascos, cierres, contenedores de detergente y envasado en contacto con alimentos son el área de aplicación más grande y reconocible.
- Artículos domésticos y de consumo: contenedores de almacenamiento, contenedores para lavandería, botellas de productos de limpieza, regaderas y artículos huecos similares.
- Envasado industrial y químico: bidones, contenedores de lubricants, drums, barriles de boca abierta y envasado de fluidos corrosivos.
- Automotriz: conductos, depósitos, componentes de admisión de aire, tanques de líquido limpiaparabrisas y piezas seleccionadas del sistema de combustible.
- Médico y sanitario: contenedores de fluidos estériles, contenedores de residuos y carcasas desechables seleccionadas, especialmente donde la producción compatible con sala limpia está disponible.
- Productos agrícolas y relacionados con la construcción: tanques, barreras, contenedores de riego y artículos duraderos para exteriores.
Un uso comparativamente inadecuado es el envasado óptico de pared delgada, altamente transparente y de precisión, donde el moldeo por inyección o el moldeo por soplado por inyección-estirado suelen proporcionar mejor consistencia dimensional y calidad óptica que el moldeo por soplado por extrusión estándar.
Innovaciones tecnológicas y automatización
La maquinaria moderna de moldeo por soplado por extrusión incorpora cada vez más servoaccionamientos, control de parison de bucle cerrado, desbarbado automático, manipulación robótica de piezas, pruebas de fugas e inspección en línea. Estos sistemas reducen la variación, disminuyen la intensidad de mano de obra y mejoran la repetibilidad, especialmente en líneas de envasado de alta producción.
Las innovaciones importantes incluyen:
- Programación del grosor de pared, que varía la apertura de la matriz durante la extrusión para distribuir el material de manera más eficiente.
- Sistemas de accionamiento eléctrico o híbrido, que reducen la demanda de energía y mejoran la precisión del movimiento en comparación con la actuación hidráulica convencional.
- Automatización integrada aguas abajo, que incluye recorte, inspección visual y celdas de envasado.
- Coextrusión multicapa, que admite arquitecturas de barrera, contenido reciclado y capas funcionales.
- Conectividad Industria 4.0, que permite trazabilidad, monitoreo de OEE, análisis de mantenimiento y optimización de procesos.
La automatización tiene claros beneficios de productividad, pero también aumenta la complejidad del sistema. Los fabricantes deben equilibrar el mayor costo de capital y los requisitos de habilidades con la mejora de la consistencia, el ahorro de material y la eficiencia laboral.
Aspectos ambientales y de sostenibilidad
El rendimiento de sostenibilidad en el moldeo por soplado por extrusión depende tanto de la máquina como del diseño del producto. El proceso puede ser eficiente en material cuando la programación del parison y el diseño del molde minimizan la rebaba y el sobrepeso, pero los sistemas convencionales aún pueden generar recortes que deben reprocesarse o desecharse.
Los factores clave de sostenibilidad incluyen:
- Eficiencia energética: las máquinas mecatrónicas y servoaccionadas reducen el consumo eléctrico en comparación con los sistemas hidráulicos más antiguos.
- Eficiencia de material: el control mejorado del parison reduce la rebaba y los residuos.
- Compatibilidad con contenido reciclado: muchas máquinas pueden procesar regrind o poliolefinas recicladas, siempre que se controle la estabilidad de la masa fundida y la contaminación.
- Alineación con la economía circular: el envasado moldeado por soplado se diseña cada vez más con estructuras monomaterial y mayor reciclabilidad.
- Compensaciones del ciclo de vida: las piezas huecas ligeras suelen reducir las emisiones de transporte y la intensidad de material en comparación con alternativas más pesadas.
Un desafío central de sostenibilidad es que la recycled resin suele tener viscosidad y contaminación más variables que la resina virgen, lo que puede complicar la distribución de pared, la calidad superficial y la estabilidad del ciclo. Por lo tanto, el control de la máquina y la calificación de la resina siguen siendo críticos.
Impacto económico y en el mercado global
El moldeo por soplado por extrusión es económicamente importante porque permite la producción de alto volumen con una complejidad de tooling relativamente moderada en comparación con algunos métodos alternativos de conformado hueco. La tecnología está profundamente integrada en los mercados globales de envasado, productos químicos domésticos, alimentos y bebidas, y contenedores industriales, donde la economía unitaria consistente importa más que la complejidad geométrica extrema.
La demanda del mercado está influenciada por:
- Crecimiento del envasado, especialmente para bienes de consumo, químicos y contenedores en contacto con alimentos.
- Logística industrial, donde los contenedores duraderos reutilizables y los drums siguen siendo importantes.
- Patrones de fabricación regional, con fuertes clusters de construcción de máquinas y aplicaciones en Europa, Asia y Norteamérica.
- Presión regulatoria, incluyendo cumplimiento de contacto alimentario, mandatos de contenido reciclado e informes relacionados con emisiones.
Empresas como Bekum, Plastiblow, Meccanoplastica y Graham Engineering son reconocidas por su larga participación en el diseño de máquinas de moldeo por soplado por extrusión, capacidad para piezas grandes o desarrollo de máquinas mecatrónicas.
Desafíos actuales e innovaciones
A pesar de su madurez, el sector sigue enfrentando varios desafíos técnicos:
- Pandeo del parison y variabilidad del grosor, especialmente en piezas altas y tiempos de ciclo largos.
- Reducción de rebaba, que sigue siendo un problema directo de costo y sostenibilidad.
- Limitaciones de enfriamiento, particularmente en contenedores de paredes gruesas y moldes grandes.
- Variabilidad del material, especialmente con resinas recicladas y materias primas de múltiples proveedores.
- Cumplimiento de envasado médico y alimentario, donde la limpieza y la trazabilidad son cada vez más estrictas.
El trabajo actual de innovación se concentra en:
- Dosificación de masa fundida y diseño de cabeza más precisos
- Mejor gestión térmica del molde
- Control de proceso de bucle cerrado
- Mejor compatibilidad con polímeros reciclados y de base biológica
- Arquitecturas de máquina de menor mantenimiento con intervalos de servicio más largos.
Perspectivas futuras
La próxima generación de blow molding machines por extrusión probablemente enfatizará la eficiencia energética, el control digital de procesos, la capacidad de contenido reciclado y la mayor consistencia del producto. Se espera que la demanda siga siendo más fuerte en envasado y contenedores industriales, mientras que las aplicaciones técnicas en automoción, salud y logística especializada continúan expandiéndose donde el proceso ofrece una combinación favorable de costo, tamaño y resistencia química.
El desarrollo futuro probablemente se centrará en:
- Uso más amplio de subsistemas servoeléctricos
- Optimización de parámetros asistida por IA
- Procesamiento más estable de reciclado postconsumo
- Mayor uso de aligeramiento y diseño monomaterial
- Inspección y trazabilidad integradas para mercados regulados
A medida que los requisitos de sostenibilidad se endurezcan, la posición competitiva del moldeo por soplado por extrusión dependerá de qué tan efectivamente los constructores de máquinas y los procesadores reduzcan los residuos, bajen el consumo de energía y permitan flujos de material circular sin sacrificar la producción o el rendimiento de la pieza.
Resumen
Las Extrusion blow molding machines son equipos esenciales para producir piezas de plástico huecas de manera eficiente en los mercados de envasado, industrial, automotriz y especializados. Su ventaja principal es la capacidad de formar formas huecas grandes y complejas a escala, mientras que su evolución continua está determinada por la automatización, la eficiencia energética, la circularidad del material y un control de proceso más estricto.
Referencias
- •
Extrusion blow molding - an overview. (2025, January 15). ScienceDirect. https://www.sciencedirect.com/topics/engineering/extrusion-blow-moldingLink
- •
Blow molding. (2022, January 13). Graham Engineering. https://www.grahamengineering.com/products-solutions/blow-molding/Link
- •
Extrusion blow molding machine manufacturer - BlowPacker. (2026, June 25). BlowPacker. https://blowpacker.com/products/blow-molding-machines/extrusion-blow-molding-machine/Link
- •
HE Series: Extrusion blow moulding machines. (2025, July 8). Meccanoplastica Group. https://www.meccanoplastica-group.com/extrusion-blow-moulding-he-series/Link
- •
Plastic transformation techniques: Everything you need to know. (2025, February 12). Luiso. https://www.luiso.net/en/2025/02/12/extrusion-blow-molding-machines-innovation-and-reliability-for-the-industry/Link
- •
Extrusion blow molding machines: Unleash unmatched efficiency in production. (2025, April 29). Zjgshengrong. https://zjgshengrong.com/extrusion-blow-molding-machines/Link
- •
Bekum - Home. (n.d.). Bekum. https://www.bekum.com/en/Link
- •
Extrusion-blow-molding-guidebook.pdf. (2025, May 22). Scribd. https://www.scribd.com/document/465739320/Extrusion-Blow-Molding-Guidebook-pdfLink
- •
Fax. (2023, December 18). Akei. https://akei.com.cn/en/nf36.htmlLink
- •
Extrusion blow molding process guide. (2026, July 27). Jonh Huah Machinery. https://www.wangbrand.com/en/faq_12.htmLink
- •
Extrusion blow molding machines (EBM) - Knavi. (n.d.). Knavi. https://knavi.us/catalog/extrusion-blow-molding-machines-ebmLink
- •
Die ovalization. (2024, January 1). Cmppin. https://cmppin.com/blog/the-process-of-extrusion-blow-moulding-machine/Link
- •
13.2 Extrusion blow molding. (2013, January 1). BYU-Idaho. https://books.byui.edu/plastics_materials_a/_extrusion_blow_moldLink
- •
Extrusion blow moulding machine process | PDF. (2025, December 23). Scribd. https://www.scribd.com/document/959775054/Extrusion-Blow-Moulding-Machine-ProcessLink
- •
Bekum - Millholland Conrad. (2025, January 8). Millholland Conrad. https://www.millconinc.com/bekum/Link
- •
Extrusion blow moulding machine process. (2025, February 14). Kingplas Machinery. https://www.kingplasmc.com/extrusion-blow-moulding-machine-process/Link
- •
Versatile applications of extrusion blow molding technology. (n.d.). Parker. https://smp.parker-global.com/en/application/extrusion-blow-molding-series/Link
- •
Blow molding. (n.d.). University of Michigan. https://encyclopedia.che.engin.umich.edu/blow-molding/Link
- •
Extrusion blow molding machines. (2021, January 1). Mega Machinery. https://www.megamachinery.com/products/extrusion-blow-molding-machines/Link
- •
Powerjet extrusion blow molding machine (EB10H). (2026, April 2). Made-in-China. https://wmpowerjet.en.made-in-china.com/product/BqwxEAQXOmci/China-Powerjet-Extrusion-Blow-Molding-Machine-EB10H-.htmlLink
- •
6 functional categories of extrusion blow molding applications. (2025, August 1). Cm-pet. https://www.cm-pet.com/6-functional-categories-of-extrusion-blow-molding-applicationsLink
- •
Top 10 product examples: Extrusion blow molding. (n.d.). Wangbrand. https://www.wangbrand.com/en/faq_05.htmLink
- •
Extrusion blow moulding. (n.d.). British Plastics Federation. https://www.bpf.co.uk/plastipedia/processes/Extrusion_Blow_Moulding.aspxLink
- •
What is the extrusion blow moulding machine? (2025, October 17). Vfine Machine. https://www.vfine-machine.com/blog-what-is-the-extrusion-blow-moulding-machine.htmlLink
- •
Extrusion blow molding machines. (2024, January 23). Hitech Machinery. https://hitech-machinery.com/extrusion-blow-molding-machinery/Link
- •
Extrusion blow-moulding machines: Plastiblow made in Italy. (n.d.). Plastiblow. https://www.plastiblow.it/en/homeLink
- •
Application. (2024, October 14). Tongda Machine. https://www.tongdamachine.net/extrusion-blow-molding-machine/Link
- •
How extrusion blow moulding process step by step? (2024, July 30). Aman Machine. https://www.amanmachine.com/how-extrusion-blow-moulding-process-step-by-step/Link
- •
Extrusion blow molding 101. (2024, December 20). MJS Packaging. https://www.mjspackaging.com/blog/extrusion-blow-molding-101/Link
- •
Blow molding machines — Extrusion, injection & stretch blow molding systems. (n.d.). Knavi Group. https://knavi.us/catalog/blow-molding-machinesLink
- •
Blow molding machine. (2026, August 1). Jwell Extrusions. https://www.jwellextrusions.com/products/blow-molding-machine/Link
- •
Extrusion blow molding machine. (2018, June 27). Mauser Packaging Solutions. https://www.directindustry.com/prod/mauser-packaging-solutions/product-54725-1729443.htmlLink
- •
Extrusion blow molding machine. (2026, January 8). Wanplas. https://www.wanplas.com/products/molding-machine/extrusion-blow-molding-machine/Link
- •
What is extrusion blow molding. (2023, July 7). Molding Machine Tepai. https://www.moldingmachinetepai.com/resources/what-is-extrusion-blow-molding.htmlLink
- •
Top 6 extrusion blow molding examples. (2020, September 18). Full Shine. https://www.full-shine.com/news-top-6-examples-by-extrusion-blow-moldingLink
- •
Extrusion blow molding machine factory - Automatic extrusion blow molding machine. (n.d.). Extrusionblow-moldingmachine. https://www.extrusionblow-moldingmachine.com/Link
- •
Extrusion blow molding. (2023, November 2). Silgan Plastics. https://www.silganplastics.com/technologies/extrusion-blow-molding/Link
- •
Blow molding machines manufacturer | EBM, PET & injection. (2026, June 23). BlowPacker. https://blowpacker.com/products/blow-molding-machines/Link
- •
HDPE extrusion blow molding machines | AMAN. (n.d.). Aman Machine. https://www.amanmachine.com/products/ebm-hdpe.htmlLink
- •
Fully automatic extrusion blow molding machine. (2022, June 13). Molding Machine Tepai. https://www.moldingmachinetepai.com/productstags/fully-automatic-extrusion-blow-molding-machine.htmlLink
- •
Extrusion blow molding machine manufacturer in Toronto. (n.d.). Petall Manufacturing. https://www.petallmfg.com/pages/products/plastic-extrusion-blow-molding-machineLink
- •
The power of extrusion blow molding machine. (2025, September 22). GTIG. https://zjgshengrong.com/es/the-power-of-extrusion-blow-molding-machine/Link
- •
Extrusion blow molding explained: Process and benefits. (2025, April 29). UKPACK. https://www.ukpackchina.com/extrusion-blow-molding/Link
- •
Blow molding. (2005, June 12). Wikipedia. https://en.wikipedia.org/wiki/Blow_moldingLink
- •
Guide to blow molding. (n.d.). Formlabs. https://formlabs.com/blog/blow-molding/Link
- •
Here is everything you need to know about blow molding. (2019, March 26). Mayco International. https://maycointernational.com/here-is-everything-you-need-to-know-about-blow-molding/Link
- •
Injection blow molding vs extrusion blow molding. (2021, November 30). E2Global. https://e2global.com/blog/injection-blow-molding-vs-extrusion-blow-molding/Link
- •
Extrusion blow molding process. (2024, June 3). Gemini Group. https://geminigroup.net/engineered-plastics/technical-blow-molding/manufacturing-capabilities/extrusion-blow-molding/Link