
Introduction
L'étirage de films, filaments, etc. sont des systèmes de traitement continu qui orientent les produits polymères en les étirant sous une chaleur et une tension contrôlées afin d'améliorer la résistance, la rigidité, la stabilité dimensionnelle, les propriétés optiques et les performances barrières. Dans le traitement des plastiques, le terme couvre une famille d'équipements pour l'étirage de films, l'étirage de bandes, l'étirage de monofilaments et multifilaments, et les processus d'orientation associés utilisés dans l'emballage, les textiles, les films techniques et les fils industriels.
Ces lignes sont centrales à la fabrication de films orientés tels que le BOPP et le BOPET, ainsi que des bandes étirées, du raphia et des monofilaments, avec des configurations de machines allant des systèmes d'orientation en sens machine (MDO) aux lignes d'étirage biaxial séquentiel et simultané. Leur conception a évolué de concepts simples d'étirage par rouleaux à des systèmes hautement automatisés avec zonage précis de la température, contrôle des bords, manipulation de la bande, surveillance de la qualité en ligne et technologie de chauffage et d'entraînement de plus en plus économe en énergie.
Histoire et développement
La technologie d'étirage précoce est issue des méthodes industrielles d'orientation de films développées pour améliorer les propriétés du téréphtalate de polyéthylène et des polyoléfines, avec des brevets du milieu du XXe siècle décrivant déjà l'étirage transversal et longitudinal contrôlé de films polymères à des températures permettant l'orientation moléculaire. Ces premiers systèmes ont établi le principe clé encore utilisé aujourd'hui : les chaînes polymères s'alignent davantage lorsqu'une bande chauffée est étirée au-dessus de son seuil de relaxation mais en dessous de son point de fusion.
Une étape majeure a été l'industrialisation des lignes de films en polypropylène orienté biaxialement (BOPP) et en polyester orienté biaxialement (BOPET), qui ont permis des films d'emballage et de condensateur à haut volume avec une clarté, une rigidité et un contrôle du retrait supérieurs. Les développements ultérieurs ont introduit un étirage séquentiel plus précis, une meilleure uniformité de température et des fenêtres de processus plus larges pour les films spéciaux tels que les grades barrières, papier synthétique, tabac et emballages techniques.
Une autre étape importante a été la croissance des lignes d'étirage de laboratoire et pilotes pour le développement de produits et le contrôle qualité, telles que les systèmes MDO compacts et les cadres d'étirage de laboratoire utilisés pour évaluer de nouvelles formulations, profils d'épaisseur et comportements d'orientation avant la commercialisation à grande échelle. Les développements récents de l'industrie mettent l'accent sur un rendement plus élevé, des temps de production plus courts et une intensité énergétique plus faible, y compris les nouveaux concepts d'étirage de films biaxiaux et une automatisation améliorée du transport et du contrôle des bandes.
Aperçu technique
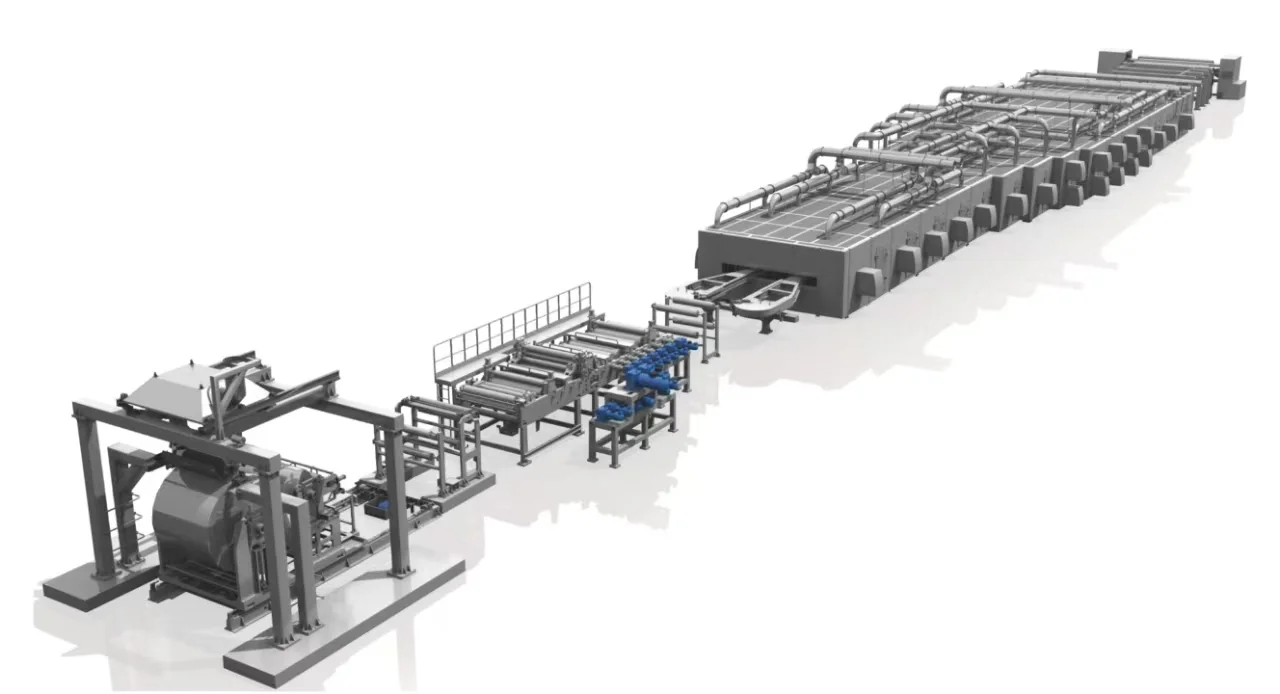
Les lignes d'étirage combinent généralement des sections d'alimentation, préchauffage, étirage, recuit, refroidissement et enroulement, la disposition spécifique étant déterminée par la forme du produit et le matériau. Pour les films, la bande est souvent chauffée jusqu'à une fenêtre d'orientation puis étirée par des différences de vitesse entre des groupes de rouleaux ou par des systèmes de pinces/chaînes qui élargissent la bande dans le sens transversal.
Principes de base du processus
- L'orientation en sens machine (MDO) étire le film dans le sens de la longueur en le faisant passer sur des rouleaux à des vitesses progressivement plus élevées.
- L'étirage en sens transversal utilise des systèmes de pinces ou de tendeurs pour tirer le film latéralement, généralement dans des lignes biaxiales séquentielles ou simultanées.
- L'étirage de filaments et de bandes applique une tension contrôlée via des rouleaux godets ou des canaux d'air chaud pour augmenter l'alignement moléculaire et les propriétés de traction.
- Le conditionnement thermique est essentiel car la fenêtre d'étirage doit être suffisamment élevée pour permettre la mobilité des chaînes mais suffisamment basse pour éviter la fusion, l'instabilité du striction ou la rupture.
Plages de fonctionnement typiques
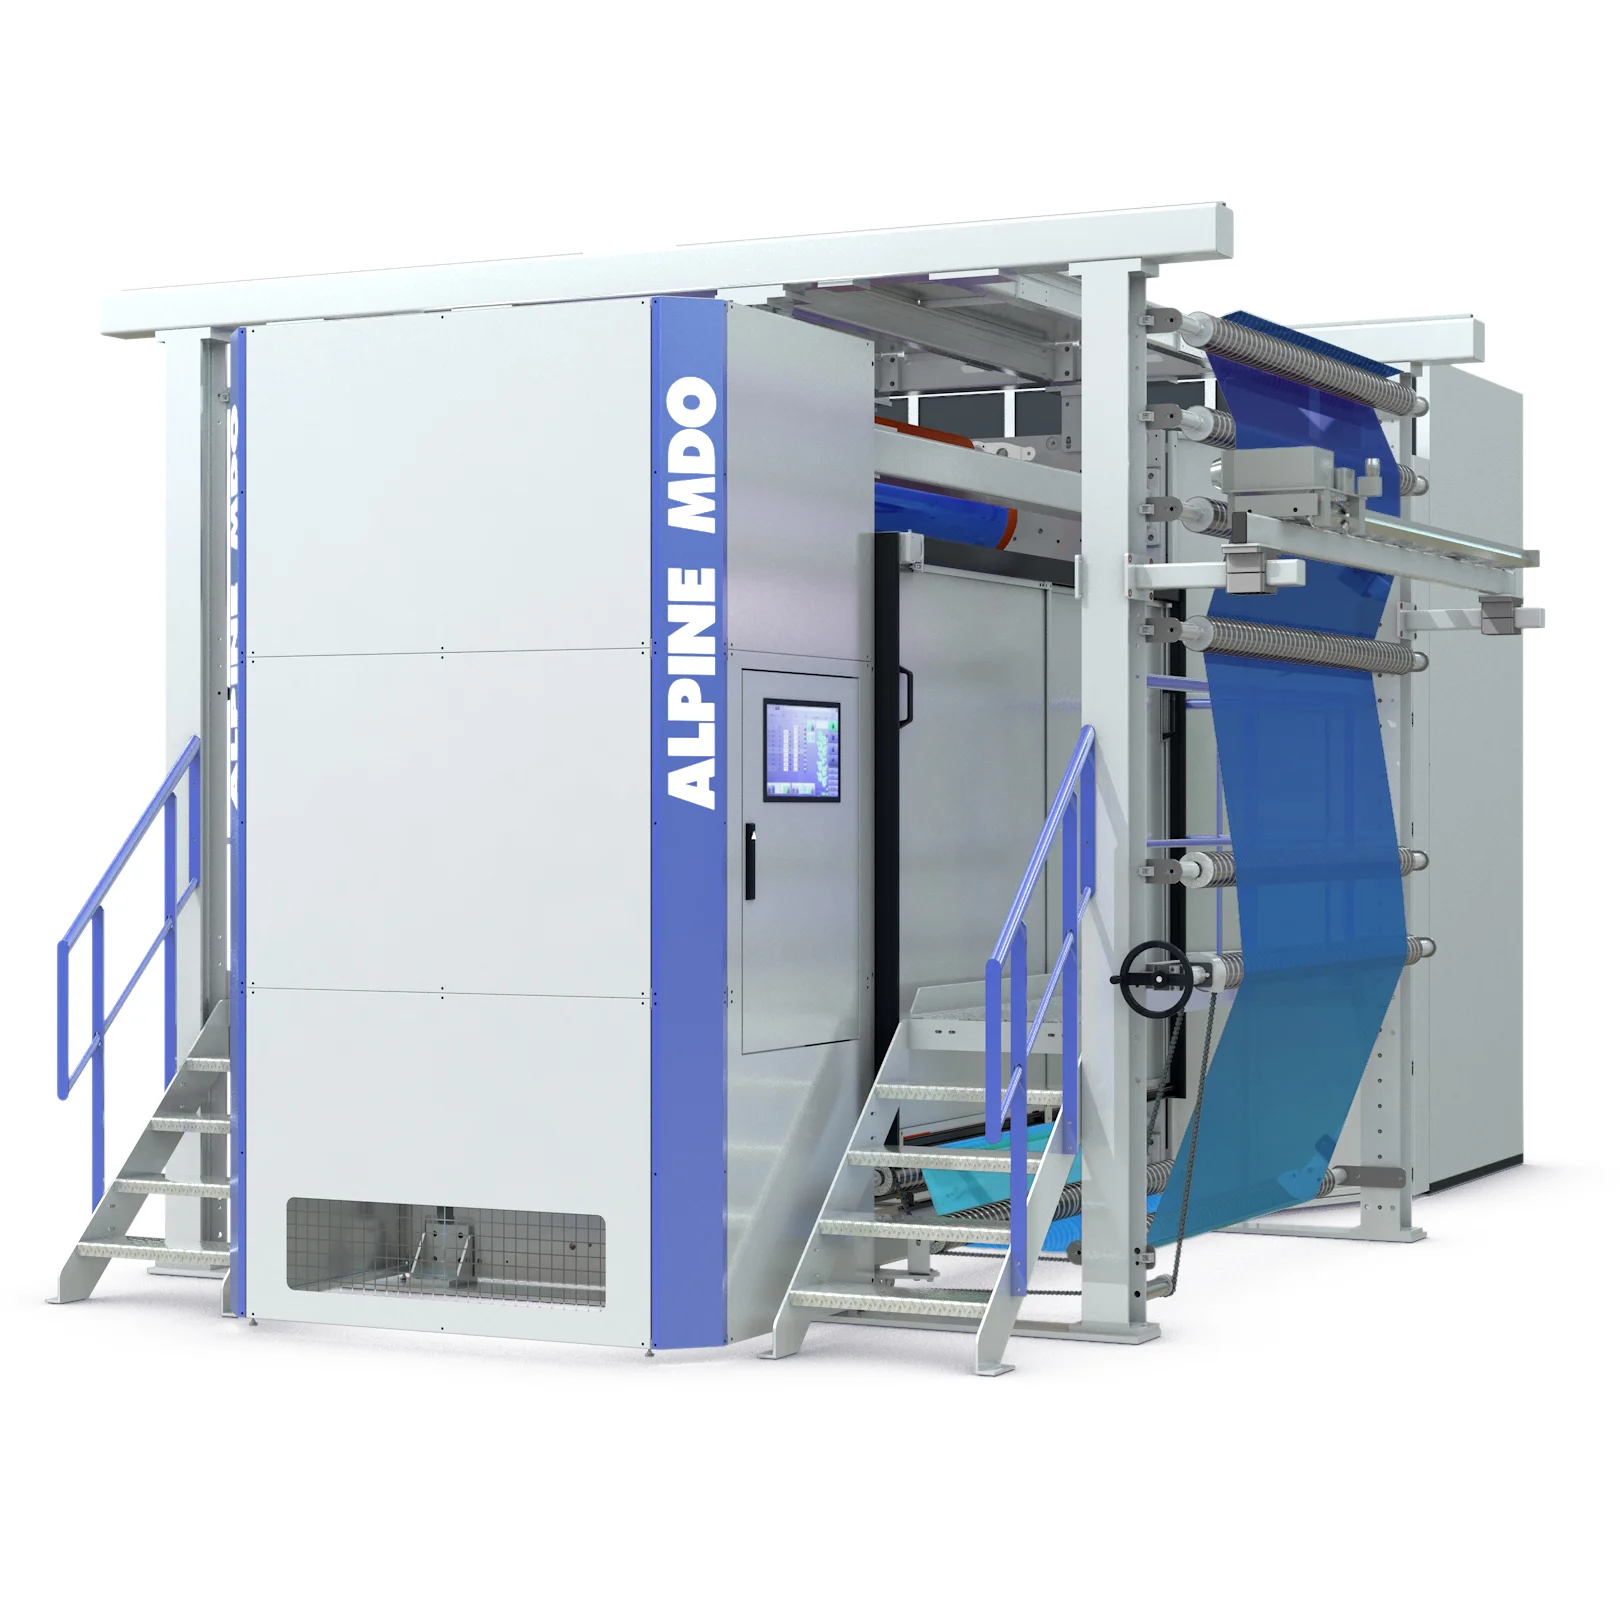
Pour l'étirage de films MDO, les descriptions techniques publiées placent la zone de chauffage autour de 60 à 150 °C, selon le polymère, avec des ratios d'étirage généralement autour de 1:3 à 1:10. Dans certaines applications MDO spécialisées, des températures d'étirage plus élevées ont été signalées, y compris autour de 150 à 400 °C pour certaines configurations d'expanseurs, bien que cela soit spécifique au matériau et à la machine plutôt qu'universel.
Pour les monofilaments et les bandes, l'étirage est généralement effectué dans un canal d'air chaud ou sur une plaque chauffée, tandis que les films PP et PE sont souvent traités dans des systèmes à faible écart et le PET dans des systèmes à grand écart avec préchauffage infrarouge ou assistance de chauffage similaire. Les lignes commerciales de filaments et de bandes peuvent fonctionner à des rendements allant de l'échelle laboratoire aux capacités industrielles telles que 160 kg/h dans les exemples d'équipements cités, selon le denier, la vitesse de ligne et les spécifications du produit.
Effets sur la qualité du produit
L'étirage modifie la morphologie du polymère en augmentant l'orientation et en induisant souvent un durcissement par déformation et, chez certains polymères, une cristallisation partielle. Cela améliore généralement :
- La résistance à la traction
- Le module
- La stabilité dimensionnelle
- La résistance à la déchirure
- Les performances barrières
- La clarté ou le profil de trouble, selon la formulation et le parcours du processus
Repères pratiques
Pour les lignes orientées films, la réduction d'épaisseur et l'orientation sont étroitement liées au ratio d'étirage et au contrôle de la température, et les fabricants de films règlent couramment le comportement de retrait par un recuit contrôlé après étirage. Dans les systèmes orientés par traction de filaments, l'étirage multi-étages est largement utilisé pour réduire les ruptures et améliorer l'uniformité, avec des étapes d'étirage primaire et secondaire choisies selon le type de polymère et la ténacité cible.
Types et variantes
| Type de ligne d'étirage | Principales formes de produits | Mode d'orientation typique | Notes |
|---|---|---|---|
| Lignes de films MDO | Films coulés ou soufflés | Longitudinal uniquement | Utilisées pour PE, PP et films spéciaux ; courantes dans les emballages et structures barrières. |
| Lignes d'étirage biaxial de films | BOPP, BOPET, films techniques | Séquentiel ou simultané | Utilisées pour les emballages haute performance, films de condensateurs, papier synthétique et films barrières. |
| Lignes d'étirage de bandes | Bandes de raphia, bandes fendues | Monoaxial | Courantes dans les sacs tissés, cordes et matériaux d'emballage industriels. |
| Lignes d'étirage de monofilaments | Monofilaments | Monoaxial | Utilisées pour les filaments de brosses, lignes de pêche, fils techniques et applications de renforcement. |
| Lignes d'étirage de multifilaments | Filaments textiles, fils industriels | Monoaxial ou étirage étagé | Souvent intégrées aux sections de filage et de thermofixation. |
| Cadres d'étirage de laboratoire | Échantillons de films, essais de formulation | Monoaxial ou biaxial | Utilisés pour la R&D, le développement de processus et le contrôle qualité. |
Applications et utilisations
Les lignes d'étirage sont utilisées partout où les structures polymères orientées offrent un avantage de performance par rapport aux films, bandes ou filaments non orientés.
- Films d'emballage : Les lignes BOPP et BOPET produisent des films imprimables, rigides et dimensionnellement stables pour l'emballage alimentaire et grand public.
- Films de condensateurs et isolation électrique : Les films orientés à haute uniformité sont utilisés là où la constance diélectrique et le contrôle d'épaisseur comptent.
- Papier synthétique et supports d'étiquettes : L'étirage de films spéciaux peut créer une opacité, une rigidité et un comportement de conversion similaires au papier.
- Sacs tissés et emballages en vrac : Les lignes d'étirage de bandes produisent des bandes de raphia pour les sacs en polypropylène tissé et les textiles industriels associés.
- Textiles, cordes, ceintures et filets : Les lignes d'étirage de filaments et de bandes fournissent des brins orientés à haute résistance à la traction et faible tendance à la fibrillation.
- Films techniques et barrières : Les systèmes MDO et biaxiaux sont utilisés pour adapter la résistance à l'oxygène, à l'humidité et à la perforation.
Un ajustement plus faible concerne les matériaux hautement instables thermiquement ou fortement chargés, qui peuvent ne pas tolérer la fenêtre d'orientation requise sans rupture, retrait excessif ou perte de qualité optique ; dans de tels cas, l'étirage peut être techniquement possible mais économiquement peu attractif ou limité par le processus.
Ingénierie des processus et conception des produits
La performance d'une ligne d'étirage dépend de l'interaction de la rhéologie, de l'historique thermique, de la tension de la bande et du ratio d'étirage. Si le film est insuffisamment chauffé, il peut se fissurer ou présenter une striction instable ; s'il est surchauffé, il peut se relâcher excessivement ou perdre son orientation avant l'enroulement. C'est pourquoi les lignes industrielles utilisent un contrôle précis des températures des rouleaux, de la pression des pinces, de l'espacement des pinces, du temps de résidence et des profils de tension.
Dans l'orientation biaxiale, l'étirage séquentiel offre souvent un contrôle plus facile et une complexité mécanique moindre, tandis que l'étirage simultané peut améliorer la symétrie, l'uniformité d'épaisseur et certaines propriétés optiques, mais nécessite généralement un équipement et des systèmes de contrôle plus sophistiqués. La littérature de brevets et la pratique industrielle montrent également que le préconditionnement contrôlé, le chauffage localisé et la gestion des bords peuvent améliorer l'uniformité d'épaisseur et réduire les défauts pendant l'étirage.
Innovations technologiques et automatisation
Les lignes d'étirage modernes intègrent de plus en plus :
- Entraînements servo des trains de rouleaux et systèmes à moteur linéaire pour un contrôle précis de la vitesse.
- Modules de chauffage infrarouge et à air chaud pour stabiliser la fenêtre d'étirage et raccourcir le temps de chauffe.
- Surveillance en ligne de l'épaisseur et des défauts pour réduire les déchets et améliorer la constance des rouleaux.
- Automatisation basée sur des recettes pour un changement de produit rapide entre les grades de films et les gammes d'épaisseurs.
- Manipulation avancée de la bande et contrôle des bords pour limiter le rétrécissement latéral, le flottement et les ruptures de bande.
Les systèmes de laboratoire sont également devenus plus polyvalents, permettant aux fabricants de simuler les conditions d'étirage industrielles à plus petite échelle pour le travail de formulation et l'optimisation des processus. Cela a une valeur stratégique pour le développement de produits car le comportement d'orientation dépend fortement du grade de résine, du paquet d'additifs et de l'historique d'extrusion antérieur.
Aspects environnementaux et de durabilité
Les lignes d'étirage peuvent soutenir la durabilité en permettant l'allègement, car les films orientés atteignent souvent les performances requises à une épaisseur inférieure aux alternatives non orientées. Elles contribuent également à réduire la consommation de matériaux d'emballage lorsque les films convertis offrent une plus grande rigidité, résistance ou performance barrière à une épaisseur réduite.
Parallèlement, l'étirage est énergivore car la bande doit être chauffée et déplacée dans des conditions strictement contrôlées. Les développements récents des équipements mettent donc l'accent sur une efficacité thermique plus élevée, des temps de production plus courts, une meilleure récupération de chaleur et une réduction des déchets grâce à une meilleure stabilité du processus. En pratique, les gains de durabilité dépendent de l'équilibre entre une utilisation moindre de matériaux et l'énergie nécessaire pour orienter le polymère.
La compatibilité avec les stratégies d'économie circulaire est mitigée. Les lignes d'étirage peuvent traiter certaines formulations à teneur recyclée, mais les polymères recyclés ont souvent des fenêtres de processus plus étroites et un comportement de fusion plus variable, ce qui peut compliquer l'orientation et augmenter le risque de rupture. Par conséquent, une intégration réussie avec le recyclage nécessite généralement une spécification stricte de la résine, un contrôle des additifs et une filtration robuste en amont.
Impact économique et sur le marché mondial
Les lignes d'étirage occupent une niche stratégiquement importante dans le secteur des machines pour plastiques car elles transforment des polymères de commodité en produits orientés de plus grande valeur pour les marchés de l'emballage, de l'industrie et des applications techniques. La demande est étroitement liée à la conversion d'emballages, aux matériaux électriques, aux textiles industriels et au remplacement de substrats plus lourds par des films orientés légers.
La concurrence mondiale se caractérise par des constructeurs de machines spécialisés occupant des positions fortes dans des familles de produits distinctes. Par exemple, Lindauer DORNIER est fortement associé aux lignes d'étirage de films pour le BOPP et les applications de films biaxiaux connexes, tandis que COLLIN est actif dans les systèmes d'étirage de laboratoire et pilotes pour films, bandes et monofilaments. La différenciation sur le marché est moins motivée par le débit brut que par la précision, l'efficacité énergétique, le contrôle des défauts et la capacité à traiter des matériaux spéciaux.
Défis actuels et innovations
Les principaux défis techniques incluent :
- Ruptures de bande et instabilité des bords lors d'étirages à haut ratio.
- Non-uniformité d'épaisseur et variation locale d'orientation.
- Fenêtres de processus étroites pour les polymères spéciaux et les mélanges à teneur recyclée.
- Consommation énergétique dans les longues sections chauffées et les entraînements à haute vitesse.
- Sensibilité de la qualité à l'historique d'extrusion, au paquet d'additifs et au contrôle de l'humidité en amont.
Les innovations actuelles visent à améliorer la gestion thermique, l'automatisation de la mise en œuvre du processus et l'élargissement de la gamme de formulations étirables. Dans l'étirage de films, des concepts de processus tels que des points d'initiation contrôlés, un chauffage localisé et une meilleure géométrie du chemin d'étirage sont utilisés pour améliorer l'uniformité et réduire les défauts. Dans les systèmes de filaments et de bandes, l'étirage étagé et une meilleure synchronisation des godets sont utilisés pour augmenter le débit tout en limitant les ruptures de brins.
Perspectives d'avenir
L'avenir des lignes d'étirage sera probablement façonné par trois grandes tendances. Premièrement, l'emballage haute performance continuera de soutenir la demande de films orientés offrant une meilleure barrière, rigidité et potentiel de réduction d'épaisseur. Deuxièmement, l'automatisation et le contrôle numérique continueront de réduire les temps de changement, les déchets et la dépendance aux opérateurs, en particulier sur les lignes biaxiales à haut débit. Troisièmement, la pression de durabilité poussera les constructeurs de machines à améliorer l'efficacité énergétique et à élargir la transformabilité des polymères recyclés et biosourcés sans sacrifier la qualité d'orientation.
Dans le secteur des films, le développement continuera probablement vers des lignes combinant une automatisation plus forte, une réponse thermique plus rapide et un contrôle d'épaisseur plus strict sur des largeurs de bande plus grandes. Dans les applications de filaments et de bandes, des gains incrémentaux viendront d'une meilleure stabilité d'étirage, de propriétés de fil améliorées et de conceptions de lignes plus compactes et économes en énergie.
Résumé
Les lignes d'étirage pour films, filaments, etc. sont des systèmes essentiels de traitement des plastiques qui transforment les produits polymères extrudés en matériaux orientés de plus haute performance grâce à un étirage et un traitement thermique contrôlés. Leur importance réside dans la combinaison de la précision technique, de l'amélioration des propriétés du produit et d'une large pertinence industrielle dans l'emballage, les textiles, les matériaux électriques et les applications techniques.
Références
- •
Teach Line Stretching Lines MDO. (2024, November 4). Collin Solutions. https://www.collin-solutions.com/en/product/teach-line-stretching-lines-mdo/Link
- •
BOPP film stretching line. (n.d.). Lindauer DORNIER GmbH. https://www.lindauerdornier.com/en/film-stretching-lines/film-stretching-lines-bopp/Link
- •
Stretching lines. (n.d.). Collin Lab & Pilot Solutions. https://www.ruydelacerda-plastico.pt/wp-content/uploads/sites/10/2022/05/Collin_LabLine_en.pdfLink
- •
Dornier Film Stretching Lines GB. (2025, August 14). Scribd. https://www.scribd.com/document/854163138/dornier-film-stretching-lines-gbLink
- •
Innovation in biaxial film stretching. (2025, September 25). Lindauer DORNIER GmbH. https://www.lindauerdornier.com/en/about-us/news/innovation-in-biaxial-film-stretching/Link
- •
Drawing for Package Material Elongation. (2025, April 25). GreyB. https://xray.greyb.com/packaging/drawingLink
- •
Our products. (2024, October 23). COLLIN Lab & Pilot Solutions. https://www.collin-solutions.com/en/our-products/Link
- •
MDO-Technology-Defined-Stretching. (n.d.). Sternwald Systems. https://res.cloudinary.com/sternwald-systems/raw/upload/v1/hugoprd/ARTIKEL_ATTACH/00243402_E83EA27E891A/4c31f74190c420413b838612adff2a3120efec8e/PE_2006_09_MDO-Technology-Defined-Stretching.pdfLink
- •
Fourwents Engineering Company - BOPP, BOPET, BLOWN. (n.d.). Fourpackaging. https://fourpackaging.com/bopp.htmlLink
- •
Stretching-the-Limits. (n.d.). Sternwald Systems. https://res.cloudinary.com/sternwald-systems/raw/upload/v1/hugoprd/ARTIKEL_ATTACH/002442C8_795F97B8A684/868577e671f5411239430aa2ba2c1652a62351f8/KUint_2014_10_Stretching-the-Limits-.pdfLink
- •
Biaxially Oriented Polyethylene Terephthalate Film. (2021, November 8). Kingchuan Packaging. https://www.kingchuanpackaging.com/bopet-films-current-trends-and-technology-innovation/Link
- •
Filament Stretching Rheology: Basic Concepts. (n.d.). Dodynet. https://www.dodynet.eu/wp-content/uploads/2019/04/BasicPrinciplesExtensionalRheometry-Ole-Hassager.pdfLink
- •
Plastic Rubber Processing - Sales in Japan. (n.d.). Correns. https://www.correns.co.jp/product-areas/plastic-and-rubber-processing/Link
- •
Textile and fiber. (n.d.). Comitalplastspa. https://www.comitalplastspa.it/wp-content/uploads/2021/05/Textile_and_fiber.pdfLink
- •
Coperion wins repeat deal with Brückner. (2025, August 21). Eco-plastics in Packaging. https://ecoplasticsinpackaging.com/processes/extrusion/coperion-wins-repeat-deal-with-bruckner/Link
- •
Blown Film Plant - Blown Film Extrusion Lines, Recycling Lines. (n.d.). Konark Plastomech. http://www.konarkplastomech.com/products/Link
- •
Methods for stretching polymer films. (n.d.). European Patent Office. https://data.epo.org/publication-server/rest/v1.2/patents/EP2572857NWB1/document.pdfLink
- •
Machine Direction Orientation. (2010, November 2). ScienceDirect. https://www.sciencedirect.com/topics/engineering/machine-direction-orientationLink
- •
Polymer testers and analyzers, Torque Rheometer, Capillary Rheometer, Filter Pressure Value(FPV) Tester, Laboratory Biaxial Stretching Machine, Blow Film Lines, 3D Printing Filament Extrusion Lines, Cast Film Lines, Calenders, polymer laboratory testing and analyzing. (2019, May 23). Potop. https://www.en.potop.com.cn/product/Link
- •
Special Film. (n.d.). Brückner Maschinenbau. https://www.brueckner-maschinenbau.com/en/solutions/special-filmLink
- •
ON THE STRETCHING WORK DURING UNIAXIAL STRETCHING IN WATER BY WET PROCESS FOR NYLON-6 FILMS. (2008, November 28). J-STAGE. https://www.jstage.jst.go.jp/article/fiber1944/41/11/41_11_T455/_article/-char/enLink
- •
INSTRUCTION FOR THE PREPARATION AND. (n.d.). KTPolymer. https://ktpolymer.sakura.ne.jp/kokusai/70AWPP2017-KanaiPA6.pdfLink
- •
Stretch Wrap 101 - A Guide to Stretch Film. (n.d.). US Packaging and Wrapping. https://uspackagingandwrapping.com/stretch-wrap-101.htmlLink
- •
Process for producing stretched filaments of ultrahigh-molecular-. (n.d.). European Patent Office. https://data.epo.org/publication-server/rest/v1.2/patents/EP0115192NWB2/document.pdfLink
- •
Mastering the Art of Stretch Film Wrapping: Best Practices and Tips. (n.d.). Inkjetinc. https://inkjetinc.com/blogs/default-blog/mastering-the-art-of-stretch-film-wrapping-best-practices-and-tipsLink
- •
US20020098372A1 - Methods of stretching films and such films. (2002, January 17). Google Patents. https://patents.google.com/patent/US20020098372A1/fiLink
- •
Stretched Film - an overview. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/stretched-filmLink
- •
austrofil HT/MT version. (n.d.). SML Maschinengesellschaft. https://pdf.directindustry.com/pdf/sml-maschinengesellschaft/austrofil-ht-mt-version/77554-672275.htmlLink
- •
Filament Stretching Process: The Engineering Guide to Monofilament Drawing and Orientation. (2026, August 14). NLY Extruder. https://nlyextruder.com/filament-stretching-process-the-engineering-guide-to-monofilament-drawing-and-orientation/Link
- •
Guide to Making Stretch Film. (2025, March 12). Zhiteng Packing. https://www.zhitengpacking.com/Industry_news/2025/0312/700.htmlLink
- •
Stretch-Orientation of LaRC™ RP 50 Polyimide Film. (n.d.). NASA. https://ntrs.nasa.gov/api/citations/20080015515/downloads/20080015515.pdfLink
- •
Sequential Stretching - an overview. (n.d.). ScienceDirect. https://www.sciencedirect.com/topics/engineering/sequential-stretchingLink
- •
Filament Stretching Rheometry and the Extensional Viscosity. (n.d.). MIT. https://web.mit.edu/nnf/publications/ARC_Korea.pdfLink
- •
Process for stretching polyester films. (1995, November 15). Google Patents. https://patents.google.com/patent/US3256379A/enLink
- •
An automated multidimensional thin film stretching device. (2015, February 24). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC4535820/Link
- •
(47). (n.d.). J-STAGE. https://www.jstage.jst.go.jp/article/fiber1944/31/6/31_6_T213/_pdfLink
- •
Filament stretching during micro-extrusion of silver pastes. (2022, July 19). PMC. https://pmc.ncbi.nlm.nih.gov/articles/PMC9296656/Link
- •
FILAMENT-STRETCHING RHEOMETRY. (n.d.). MIT. https://web.mit.edu/nnf/publications/ghm_rev1.pdfLink
- •
"Stretching lines for film, filament, etc." Relat.... (2026, March 17). Chinaplas. https://www.chinaplasonline.com/eMarketplace/AllExhibitors/?SearchType=all&SearchBy=Prod&page=1&Products=139&SProds=139&Tags=1099Link
- •
Method of transverse stretching orientable sheet material. (1996, June 4). Google Patents. https://patents.google.com/patent/US3501565Link
- •
Standard vs. pre-stretched stretch film. (n.d.). Enviro-group. https://enviro-group.de/en/standard-stretchfolie-vs-vorgedehnte-stretchfolie/Link
- •
An overview of molten polymer drawing instabilities. (n.d.). Mines Paris-PSL. https://minesparis-psl.hal.science/hal-00961422/file/demay-IPP2014.pdfLink
- •
Film stretching method, film stretching device and solution casting method. (2008, September 27). Google Patents. https://patents.google.com/patent/CN101402741A/enLink
- •
Method of stretching film and such film. (2005, December 2). Google Patents. https://patents.google.com/patent/US20060082022A1/enLink
- •
Method for Multi-Stage Expansion and Stretching of Film and Filter. (2009, June 12). Justia. https://patents.justia.com/patent/20140367325Link
- •
"CHINA, Stretching lines for film, filament, etc.... - Chinaplas 2026. (n.d.). Chinaplas. https://www.chinaplasonline.com/eMarketplace/AllExhibitors/?SearchType=all&SearchBy=Prod&page=1&Products=139&SProds=139&Regions=44&src=31Link
- •
Method for longitudinal stretching a film in solid state and apparatus to carry out the method. (2010, May 6). Google Patents. https://patents.google.com/patent/WO2010128124A1/en17Link
- •
α-helical protein based materials and methods for making same. (2004, August 13). Google Patents. https://patents.google.com/patent/US7049405B2/enLink
- •
How Stretch Films are Made? (n.d.). Sinyar Packing Film. https://www.plasticwraproll.com/how-stretch-films-are-made/Link
- •
How to Use Stretch Film: A Step-by-Step Guide for Beginners. (2026, March 27). Biopakwell. https://biopakwell.com/how-to-use-stretch-film-a-step-by-step-guide-for-beginners/Link
- •
Raffia Tape Line Process. (2025, May 1). Scribd. https://www.scribd.com/document/94874356/Raffia-Tape-Line-ProcessLink
- •
Understanding the Methods of Stretch Wrapping. (2025, June 26). Robopac USA. https://robopacusa.com/understanding-the-methods-of-stretch-wrapping/Link
- •
The Complete Guide to Stretch Film. (2025, September 12). Benchmark. https://www.benchmarkinc.com/blog/320/the-complete-guide-to-stretch-filmLink
- •
How much does stretch wrap stretch? Is more better? (2016, June 28). Lantech. https://www.lantech.com/how-much-does-stretch-wrap-stretch-is-more-better/Link
- •
중합체 필름 연신 방법 및 장치. (2003, October 21). Google Patents. https://patents.google.com/patent/KR20100092056A/koLink
- •
Stretch Film 101. (2018, December 11). Murphy Packaging. https://www.murphypackaging.com/stretch-film-101Link
- •
Stretch Film Guide: Tips for Effective Wrapping. (2021, October 4). Morrisette. https://morrisette.com/stretch-film-guide/Link