
مقدمة
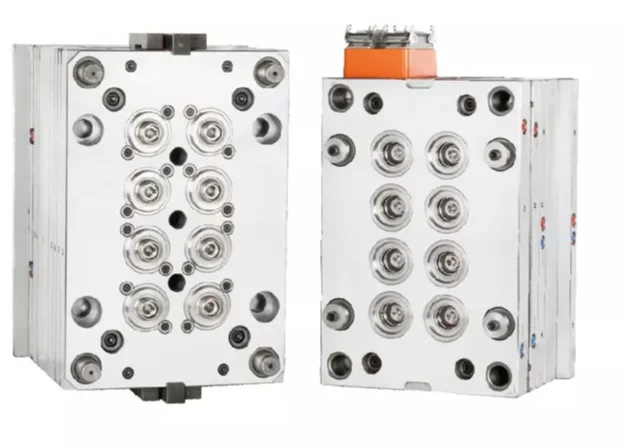
أنظمة الجري البارد هي شبكات جري غير مسخنة في قوالب الحقن تنقل البوليمر المنصهر من فوهة الآلة إلى التجويف ثم تتصلب مع الجزء في كل دورة. تظل مستخدمة على نطاق واسع لأنها ميكانيكياً بسيطة، ومنخفضة التكلفة نسبياً، وتتحمل تغييرات اللون أو المادة المتكررة، ومناسبة للعديد من البرامج ذات الحجم المنخفض إلى المتوسط، على الرغم من أنها تولد نفايات الجري وعادة ما تعمل أبطأ من بدائل الجري الساخن.
في تصميم القوالب العملي، يُبنى نظام الجري البارد عادةً في أداة لوحتين أو ثلاث لوحات، مع ترتيب السبرو والجري والبوابات لتحقيق توازن الملء وانخفاض الضغط وسلوك الإزالة. يرتبط النظام ارتباطاً وثيقاً بسلوك المادة: غالباً ما يُفضل للبوليمرات الحساسة للحرارة وtooling قصير المدى، بينما تظل معالجة regrind وبقايا البوابة وكفاءة زمن الدورة من الاعتبارات الهندسية المركزية.
التاريخ والتطوير
يسبق قولبة الجري البارد انتشار استخدام الجري الساخن وشكلت العمارة الأساسية لقولبة الحقن لعقود. جاءت سيطرتها المبكرة من بساطة تشغيل قنوات التدفق مباشرة في mold steel، مما قلل من تعقيد tooling وعبء الصيانة.
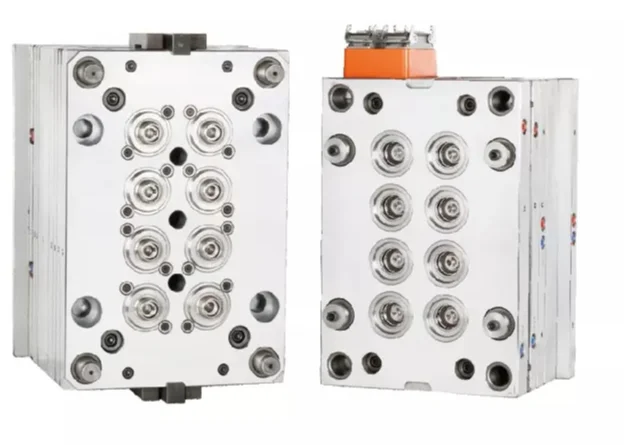
كان أحد معالم التطوير الرئيسية تحسين قوالب الثلاث لوحات، التي مكنت الفصل التلقائي للجري عن الجزء أثناء الإخراج وحسنت كفاءة الإنتاج مقارنة بالإزالة اليدوية. أصبح هذا التصميم مفيداً بشكل خاص للأدوات متعددة التجاويف والتطبيقات التي تهم فيها مظهر الجزء أو المناولة الآلية.
كان معلم ثانٍ هو الاستخدام المتزايد لحلقات regrind، حيث يتم تحبيب الجري المتصلب وإعادة تغذيته في العملية عندما تسمح متطلبات المادة والجودة بذلك. قلل هذا من عقوبات النفايات وساعد في تمديد الجدوى الاقتصادية لـtooling الجري البارد في الإنتاج الحساس للتكلفة.
كان التطوير الثالث ظهور هندسة جري أكثر تطوراً، بما في ذلك تحجيم المقطع العرضي التدريجي من السبرو إلى البوابة، مما يقلل من فقدان الضغط ويحسن توازن التجويف في القوالب متعددة التجاويف. حتى مع نمو الجري الساخن، ظلت الجري البارد ذات صلة بسبب متانتها وانخفاض تكلفتها الرأسمالية وتوافقها مع التغييرات المتكررة.
الخصائص الرئيسية والنظرة الفنية
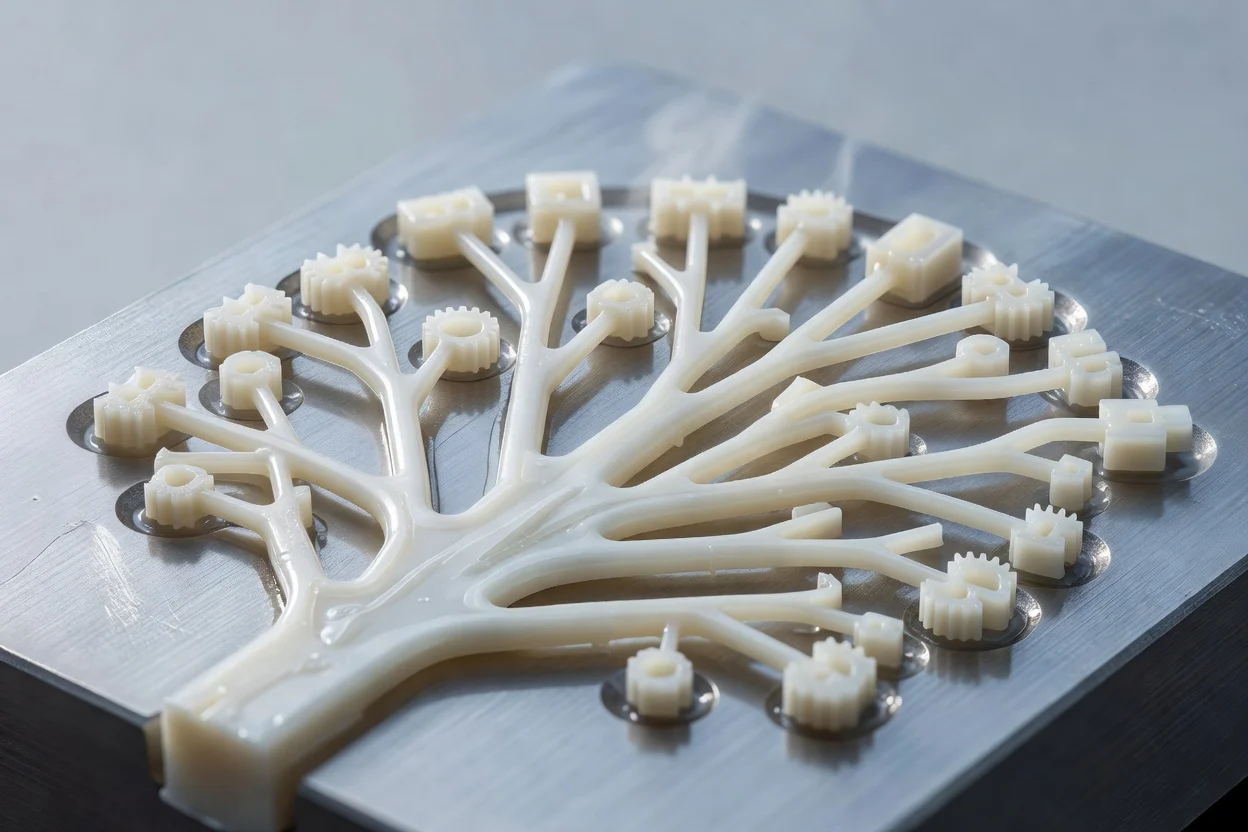
يتكون نظام الجري البارد من أقسام السبرو والجري والبوابة المشغلة في القالب، والتي تبرد جميعها مع التجويف أثناء الدورة. قنوات الجري غير مسخنة بشكل نشط، لذا يتصلب البوليمر في مسار التغذية ويُخرج مع الجزء المقولب أو يُفصل في القالب، حسب تصميم القالب.
مبدأ العمل
- يخرج البوليمر المنصهر من فوهة وحدة الحقن ويدخل السبرو.
- يتدفق المصهور عبر قنوات الجري إلى بوابة واحدة أو أكثر.
- يمتلئ التجويف ويُعبأ ويبرد بينما يتجمد الجري أيضاً.
- يفتح القالب ويُخرج الجزء مع الجري المتصلب، أو يُفصل الجري تلقائياً في تصميم الثلاث لوحات.
- يُرمى الجري أو يُعاد طحنه لإعادة الاستخدام، حسب قيود المادة والجودة.
الميزات الهندسية النموذجية
- قوالب الجري البارد ذات اللوحتين هي أبسط التكوينات، حيث يقع الجري عادة على خط الفراق.
- قوالب الثلاث لوحات تفصل الجري عن الجزء أثناء الفتح، مما يسمح بوضع بوابة أكثر مرونة لكنها تزيد من تعقيد tooling وتكلفته.
- قوالب الجري المعزول تُجمع أحياناً مع مفاهيم الجري البارد، باستخدام قناة مدارة حرارياً تبقى منصهرة جزئياً بين الطلقات، رغم أنها أكثر تخصصاً من الجري البارد التقليدي.
خصائص الأداء العملية
- نفايات الجري: يُولد جري متصلب في كل دورة ما لم يُعاد استخدام regrind.
- زمن الدورة: أطول عموماً من hot runner systems لأن زمن تجمد الجري قد يصبح عنق زجاجة التبريد.
- تكلفة tooling: أقل عادة من tooling الجري الساخن لأنها لا تتطلب heaters أو وحدات تحكم أو مشعبات مسخنة.
- الصيانة: أبسط وعادة أسهل في الخدمة من hot runner systems.
- بقايا البوابة: قد تبقى علامة صغيرة أو بقايا بعد الإزالة، خاصة عند استخدام الإزالة بالقص.
المعايير الفنية المفيدة
- في العديد من أدوات الإنتاج، تُصمم أنظمة الجري بحيث يكون المقطع العرضي للجري أكبر من سمك الجزء للحفاظ على اتساق التدفق وتجنب التجمد المبكر.
- في القوالب متعددة التجاويف، يُستخدم التحجيم التدريجي للجري عادة لتقليل عدم توازن الضغط بين التجاويف.
- غالباً ما يُختار إنتاج الجري البارد النموذجي للبرامج ذات الحجم المنخفض إلى المتوسط بدلاً من أعداد الطلقات السنوية العالية جداً، لأن العقوبة الاقتصادية لنفايات الجري تزداد مع الحجم.
- تناقش الصناعة عادة نسبة 5–15% من كل طلقة كمادة جري في العديد من برامج الجري البارد، رغم أن الرقم الفعلي يختلف على نطاق واسع حسب حجم الجزء والتخطيط وعدد التجاويف.
- في خلايا الأتمتة المصممة جيداً، يمكن لإزالة الجري بمساعدة الروبوت تقليل زمن المناولة وتضييق الفجوة في كفاءة الدورة مقارنة بالإزالة اليدوية.
الأنواع والاختلافات
| النوع | الميزة الرئيسية | الميزة النموذجية | القيد النموذجي |
|---|---|---|---|
| الجري البارد ذو اللوحتين | يُشكل الجري في خط الفراق ويُخرج عادة مع الجزء | أقل تعقيد وتكلفة tooling | غالباً ما يتطلب الجري تشذيباً منفصلاً أو إعادة تدوير |
| الجري البارد ذو الثلاث لوحات | يُفصل الجري عن الجزء أثناء فتح القالب | الإزالة التلقائية ووضع بوابة أكثر مرونة | تكلفة أداة أعلى وتعقيد قالب أكبر |
| المتغير ذو الجري المعزول | تُدار قناة الجري حرارياً بحيث يمكن أن يستمر قلب منصهر بين الطلقات | يمكن تقليل خسائر تجمد الجري في بعض التطبيقات | تصميم أكثر تخصصاً وضبط عملية أدق |
التطبيقات والاستخدامات
تُستخدم أنظمة الجري البارد عبر معظم قولبة الحقن حيث تكون اقتصاديات tooling أو مرونة تغيير المادة أو حساسية الحرارة مهمة. وهي شائعة في النماذج الأولية والمنتجات الاستهلاكية قصيرة إلى متوسطة المدى والمكونات الصناعية وكثير من عمليات متعددة الألوان أو التغيير المتكرر.
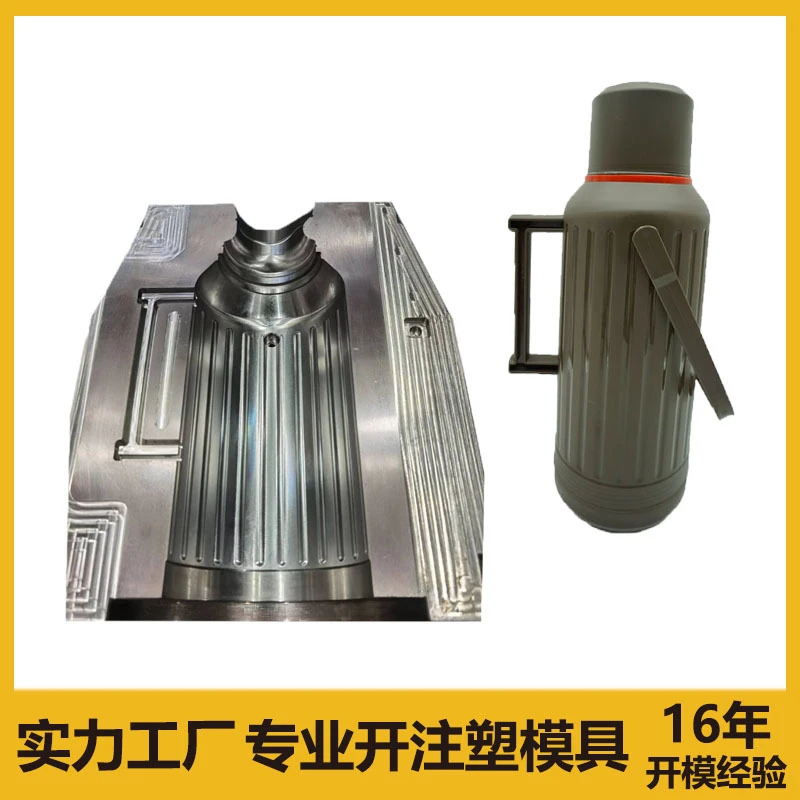
- السلع الاستهلاكية: الأغطية والإغلاقات والأغطية وأجزاء الأجهزة الصغيرة والأدوات المنزلية حيث تكون تكلفة tooling المنخفضة مهمة.
- الأصناف الطبية والمخبرية: الأجزاء التي تتطلب tooling أبسط وتحكماً دقيقاً في موقع البوابة، خاصة في الأشكال ذات الحجم المنخفض.
- المكونات الكهربائية والإلكترونية: العبوات والموصلات والمدخلات الهيكلية حيث تهم بساطة القالب وسهولة الصيانة.
- زخارف السيارات وأجزاؤها الداخلية: برامج قصيرة المدى أو قطع الخدمة أو المنصات المتغيرة حيث تُقدر مرونة tooling.
- الأجزاء الصناعية: الأقواس والأغطية والمكونات الوظيفية حيث يكون الإنتاجية المعتدلة مقبولاً.
الاستخدام غير المناسب هو الإنتاج عالي الحجم جداً والمكلف في الراتنج والحساس جمالياً، حيث قد تفوق نفايات الجري وزمن الدورة الأطول تكلفة tooling المنخفضة.
توافق المواد واعتبارات العملية
تتوافق أنظمة الجري البارد عموماً مع مجموعة واسعة من thermoplastics، بما في ذلك المواد الأكثر حساسية لزمن الإقامة الحراري. هذا أحد أسباب استمرار جاذبيتها عندما يكون خطر تدهور المادة مصدر قلق أو عندما تكون دورات التنظيف المتكررة مكلفة.
يجب أن يراعي تصميم العملية:
- فقدان الضغط: يؤثر طول الجري ومقطعه العرضي بقوة على توازن الملء وضغط التجويف.
- توازن التبريد: قد يزيد التبريد غير المتساوي من الالتواء أو التباين البعدي.
- جودة regrind: قد يغير إعادة المعالجة المتكرر الوزن الجزيئي أو اللون أو الأداء الميكانيكي، حسب نوع البوليمر والتحكم في التلوث.
- تصميم البوابة: يؤثر حجم البوابة وموقعها على البقايا والتسخين بالقص ونمط الملء.
- استراتيجية الأتمتة: يمكن لإخراج الروبوت والإزالة أن تحسن الإنتاجية والاتساق بشكل كبير.
الابتكارات التكنولوجية والأتمتة
ركز تطوير الجري البارد الحديث أقل على إزالة الجري وأكثر على تقليل تأثيره التكلفي من خلال تصميم قالب أفضل ومناولة آلية. تشمل الابتكارات الشائعة:
- موازنة الجري المحسنة لملء تجويف أكثر توحداً في القوالب متعددة التجاويف.
- الإزالة بمساعدة الروبوت لتقليل العمالة وتباين الدورة.
- أنظمة regrind المتكاملة التي تعيد تغذية الجري المشذب إلى العملية عندما تسمح مواصفات المنتج بذلك.
- مراقبة العملية والمحاكاة للتنبؤ بالتجمد وانخفاض الضغط والالتواء قبل قطع tooling.
- التخطيطات الهجينة التي تجمع بين بساطة الجري البارد والتحكم الحراري الانتقائي في القوالب المتخصصة.
الجوانب البيئية والاستدامة
غالباً ما تُرى أنظمة الجري البارد أقل كفاءة مادية من الجري الساخن لأن كل دورة تنتج جرياً متصلباً. من منظور الاستدامة، القضية الرئيسية ليست فقط توليد النفايات بل أيضاً الطاقة واللوجستيات المرتبطة بجمع وطحن وإعادة معالجة مادة الجري.
في الوقت نفسه، يمكن للجري البارد دعم أهداف الاستدامة بطرق محددة:
- انخفاض تعقيد tooling يمكن أن يقلل من أعباء التصنيع والصيانة طوال عمر القالب.
- إعادة استخدام regrind يمكن أن يقلل من الطلب على الراتنج البكر إذا سمح البوليمر ومواصفات الاستخدام النهائي بذلك.
- عمر القالب الطويل وقابلية الإصلاح البسيطة يمكن أن تحسن الاقتصاديات دورة حياة tooling في البرامج المستقرة ذات الحجم المتوسط.
- المواد الحساسة للحرارة قد تُعالج بشكل أكثر موثوقية في الجري البارد، مما يقلل من النفايات الناتجة عن التدهور الحراري.
لذلك فإن المقايضة الاستدامية سياقية: يعتمد الاختيار الأفضل على تكلفة الراتنج وقبول regrind وحجم الإنتاج وبنية إدارة النفايات.
التأثير الاقتصادي والسوق العالمي
تظل أنظمة الجري البارد مهمة تجارياً لأنها توفر تكلفة دخول منخفضة للقالبين، خاصة في الأسواق التي تكون ميزانيات tooling مقيدة أو الطلب على المنتج غير مؤكد. جاذبيتها الاقتصادية أقوى عندما تكون الأحجام السنوية متواضعة أو التصاميم لا تزال تتطور أو تكون تغييرات المادة واللون متكررة.
بالمقابل، مع ارتفاع حجم الإنتاج، تزداد تكلفة نفايات الجري وزمن الدورة الأطول لصالح hot runner systems. هذا هو السبب في استمرار سيطرة الجري البارد على العديد من التطبيقات ذات الحجم المنخفض إلى المتوسط، بينما يكتسب الجري الساخن حصة في الإنتاج عالي الإنتاجية وعالي القيمة المادية.
التحديات الحالية والابتكارات
التحديات التقنية الرئيسية لأنظمة الجري البارد هي هدر المواد وعمل إزالة الجري وعقوبة زمن الدورة وبقايا البوابة. بالإضافة إلى ذلك، قد يكون الحفاظ على التفاوتات البعدية الضيقة أصعب عندما يهيمن تبريد الجري والإخراج على السلوك الحراري للدورة.
تتركز جهود الابتكار الحالية على:
- تقليل نسبة وزن الجري إلى الجزء من خلال تصميم تخطيط أذكى؛
- تحسين الإزالة التلقائية ومناولة الأجزاء؛
- تحسين دوائر التبريد لتقصير مرحلة عنق الزجاجة؛
- زيادة الاستخدام المسموح والمستقر لـregrind؛
- استخدام المحاكاة لتحسين التوازن في الأدوات متعددة التجاويف المعقدة.
النظرة المستقبلية
من غير المحتمل أن تختفي أنظمة الجري البارد، لأنها تحل مشكلة صناعية مستمرة: تقديم أجزاء مقولبة مقبولة بأقل تعقيد tooling واستثمار أولي منخفض. من المرجح أن يكون مستقبلها أقوى في التصنيع قصير المدى والمواد المتخصصة والإنتاج المتكرر التغيير والتطبيقات التي تفوق فيها بساطة القالب الكفاءة المادية القصوى.
من المحتمل أن يأتي المزيد من التقدم من موازنة جري أفضل وأتمتة محسنة وتكامل بيانات مادية أكثر تطوراً يساعد المصنعين على تحديد متى تظل اقتصاديات الجري البارد متفوقة على بدائل الجري الساخن.
المراجع
- •
Injection Molding Basics: Cold Runner Systems. (2020, October 12). https://www.echosupply.com/blog/injection-molding-basics-cold-runner-systems/Link
- •
Cold Runner vs Hot Runner Injection Molding. (2023, October 5). https://aptyx.com/blog/differences-in-hot-and-cold-runner-injection-molding/Link
- •
Cold Runner Molding - Process, advantages and .... (2024, September 3). https://www.cindre.com/molding-methods/cold-runner-molding/Link
- •
Cold runner system: “classic choice” of injection molding. (2025, May 15). https://gudmould.wordpress.com/2025/05/15/cold-runner-system-classic-choice-of-injection-molding/Link
- •
A Guide to Hot and Cold Runner Systems - Basilius Inc. (2021, September 15). https://www.basilius.com/blog/a-guide-to-hot-and-cold-runner-systems/Link
- •
Hot Runner vs Cold Runner Injection Molding Comparison Guide. (2026, April 13). https://firstmold.com/tips/hot-runner-vs-cold-runner/Link
- •
What Are Cold Runner Systems? | Dienamics. (2022, March 29). https://dienamics.com.au/blog/what-are-cold-runner-systems/Link
- •
Hot Runner vs Cold Runner Systems: Pros and Cons Explained. (2026, January 13). https://advancedinjectionmolding.com/hot-runner-vs-cold-runner-systems/Link
- •
Hot-Runner vs. Cold-Runner Systems. (2025, April 19). https://vitalplastics.com/resources/runner-systems-comparison/Link
- •
Injection Molds: Hot Runner vs. Cold Runner Molds. (2021, April 23). https://www.simtec-silicone.com/blogs/injection-molds-hot-runner-vs-cold-runner-molds/Link
- •
Cold Runner and Hot Runner Injection Molds. (2019, February 13). https://nbplastics.com/resources/cold-runner-and-hot-runner-injection-molding-benefits-drawbacks-and-applications/Link
- •
Cold Runner | Injection Molding. (2016, May 1). https://www.plastopialtd.com/cold-runner/Link
- •
Why We Stayed Cold-Runner for 30 Years. (2026, May 3). https://weilinplastic.com/hot-runner-vs-cold-runner/Link
- •
Types Of Cold Runner Systems.... (2023, August 7). https://www.acomold.com/hot-runner-vs-cold-runner-exploring-the-pros-and-cons.htmlLink
- •
Hot Runner vs Cold Runner Injection Mold: Key Differences. (2022, October 17). https://www.rapiddirect.com/blog/hot-runner-vs-cold-runner-injection-mold/Link
- •
Runner - Injection Molding. (2023, June 13). https://www.beaumontinc.com/injection-molding-glossary/runner/Link
- •
Rubber Cold Runner System: Design, Benefits and Process .... (2026, August 14). https://tasuinjection.com/blog/rubber-cold-runner-system/Link
- •
Hot Runner vs. Cold Running Molds: Differences and .... (2022, August 30). https://www.xometry.com/resources/injection-molding/hot-runner-vs-cold-runner/Link
- •
Hot runner vs cold runner. (2026, June 20). https://www.carmo.dk/en/faq/hot-runner-vs-cold-runner/Link
- •
Cold Runner vs Hot Runner: Cost, Scrap, Cycle Time & Mold Design .... (2026, January 27). https://super-ingenuity.cn/cold-runner-vs-hot-runner/Link
- •
Runners for Injection Molding: Cold vs Hot. (2023, July 12). https://madisongroup.com/video-series-introduction-to-hot-and-cold-runners-for-injection-molded-parts/Link
- •
Hot vs Cold Runner Molds: Key Differences Explained. (2024, December 31). https://zetarmold.com/differences-hot-runner-cold-runner-injection-molds/Link
- •
What is a hot runner? (2020, August 25). https://www.moldmasters.com/blog/what-is-a-hot-runnerLink
- •
How Hot Runner Systems Operate in Plastic Injection .... (2022, June 14). https://www.midstatemold.com/how-hot-runner-systems-operate-in-plastic-injection-molding/Link
- •
Hot Runner vs Cold Runner Injection Mold: Key .... (2022, December 14). https://www.reddit.com/r/InjectionMolding/comments/zlkdar/hot_runner_vs_cold_runner_injection_mold_key/Link