
引言
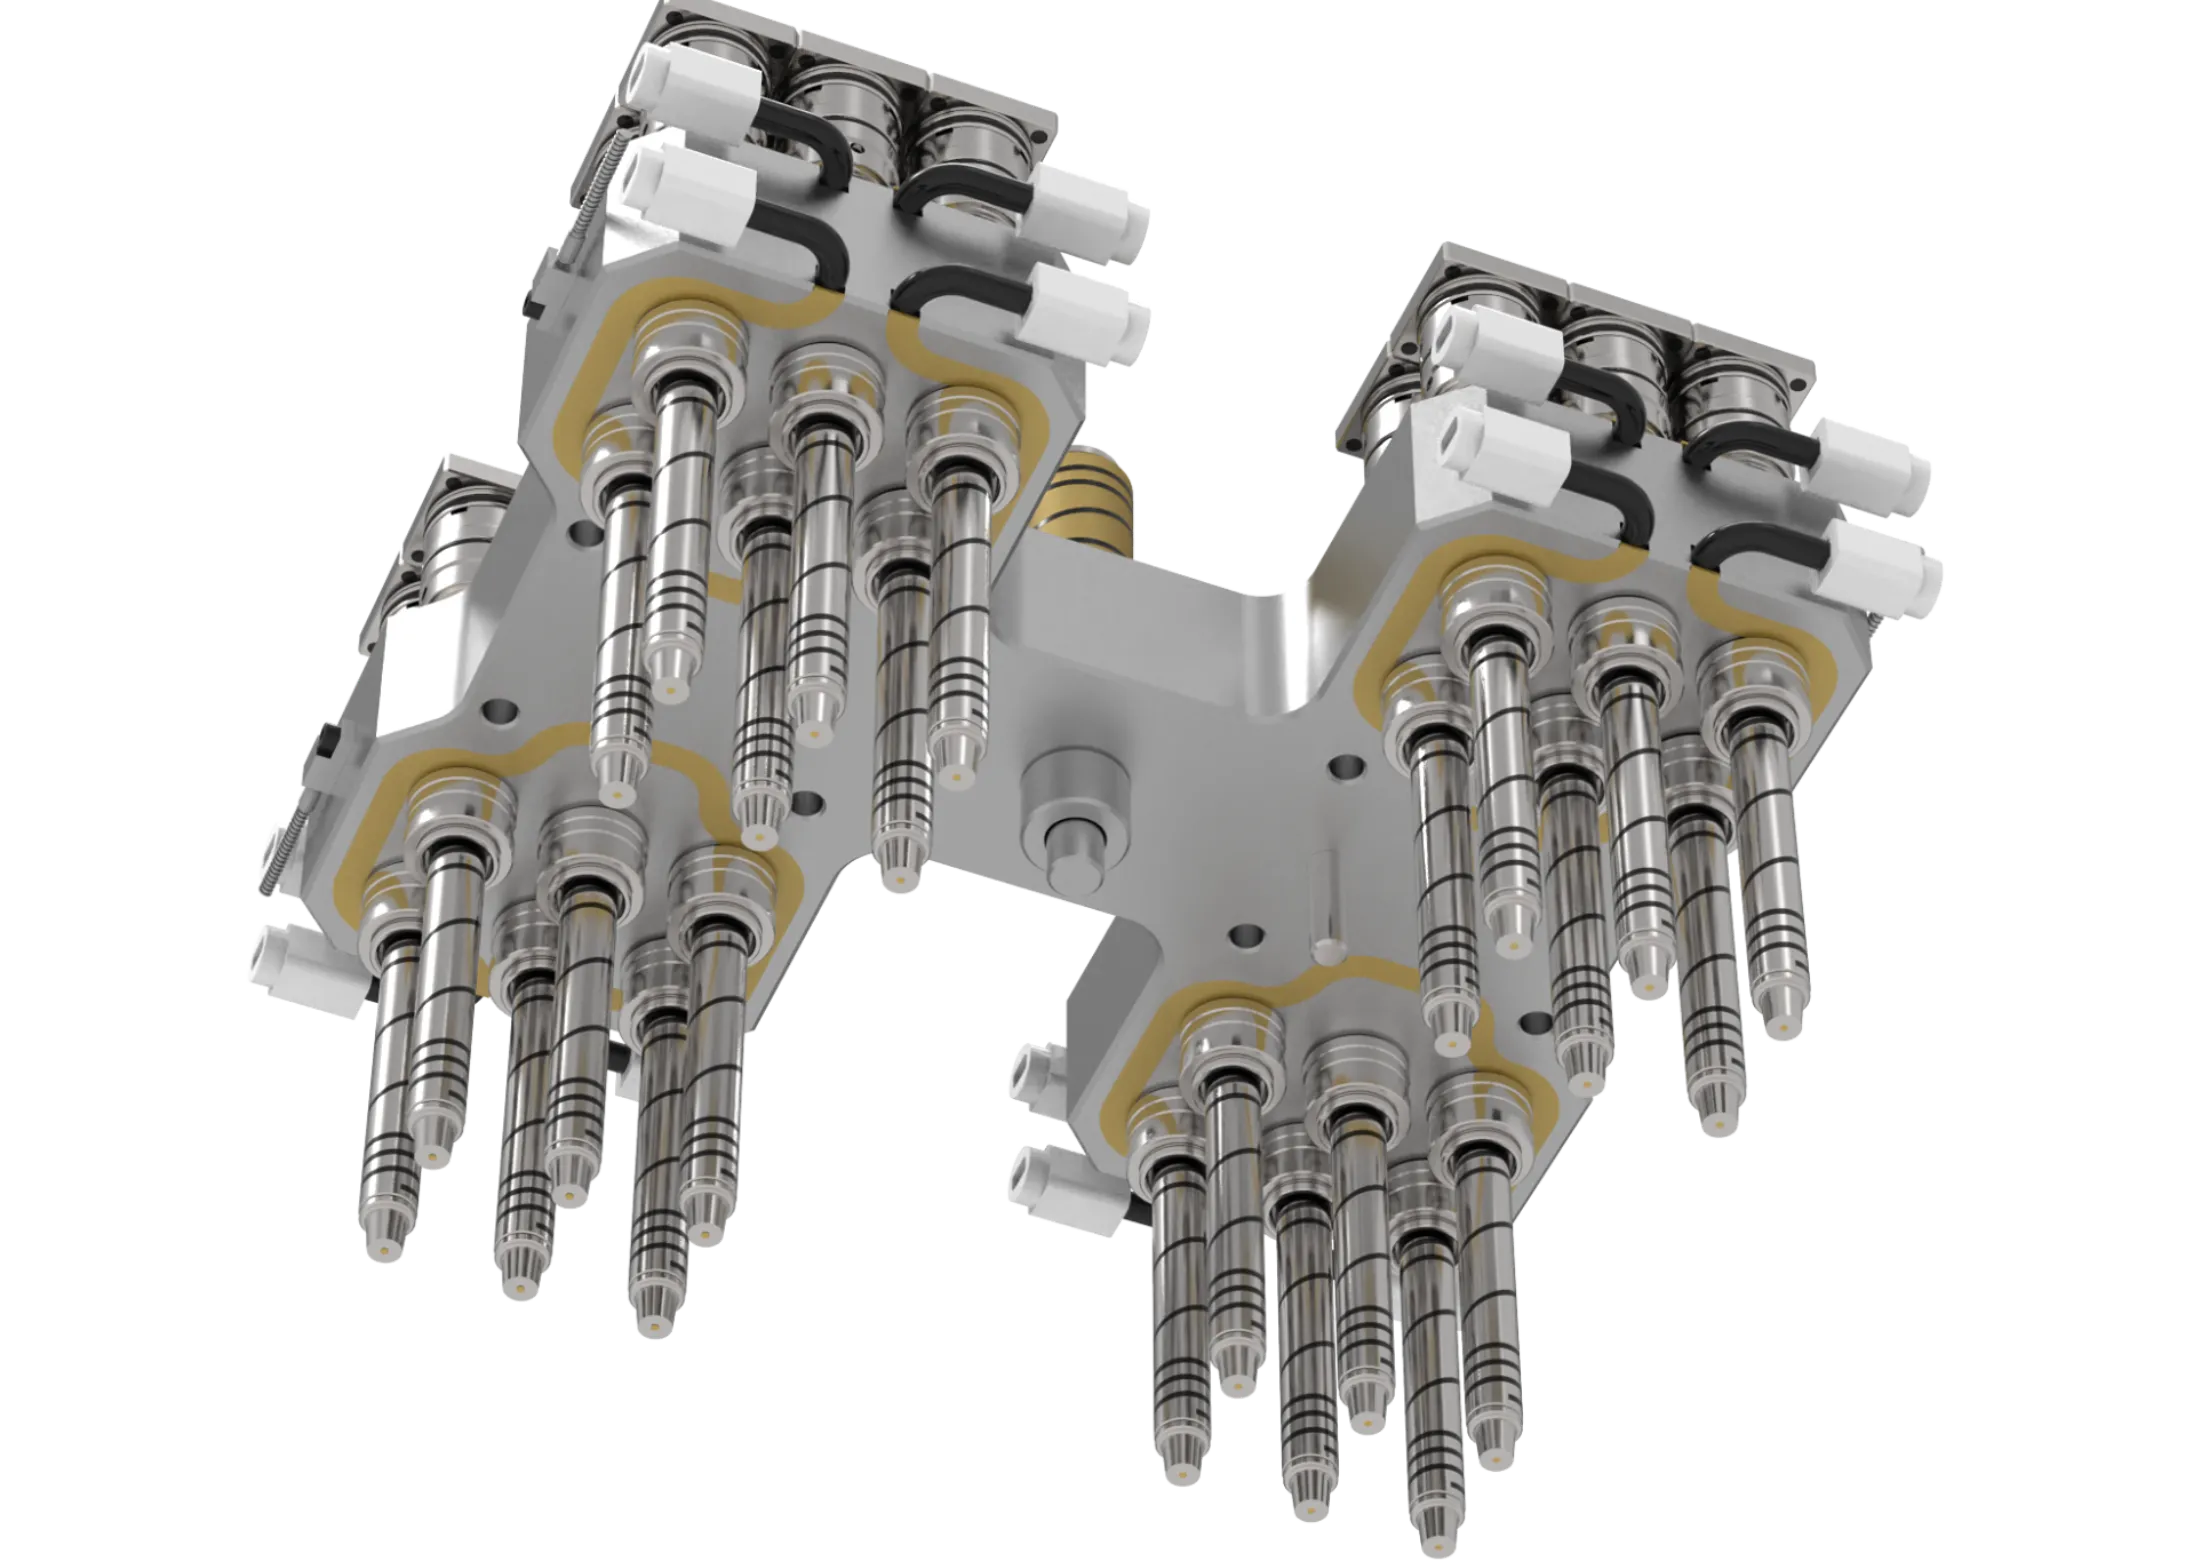
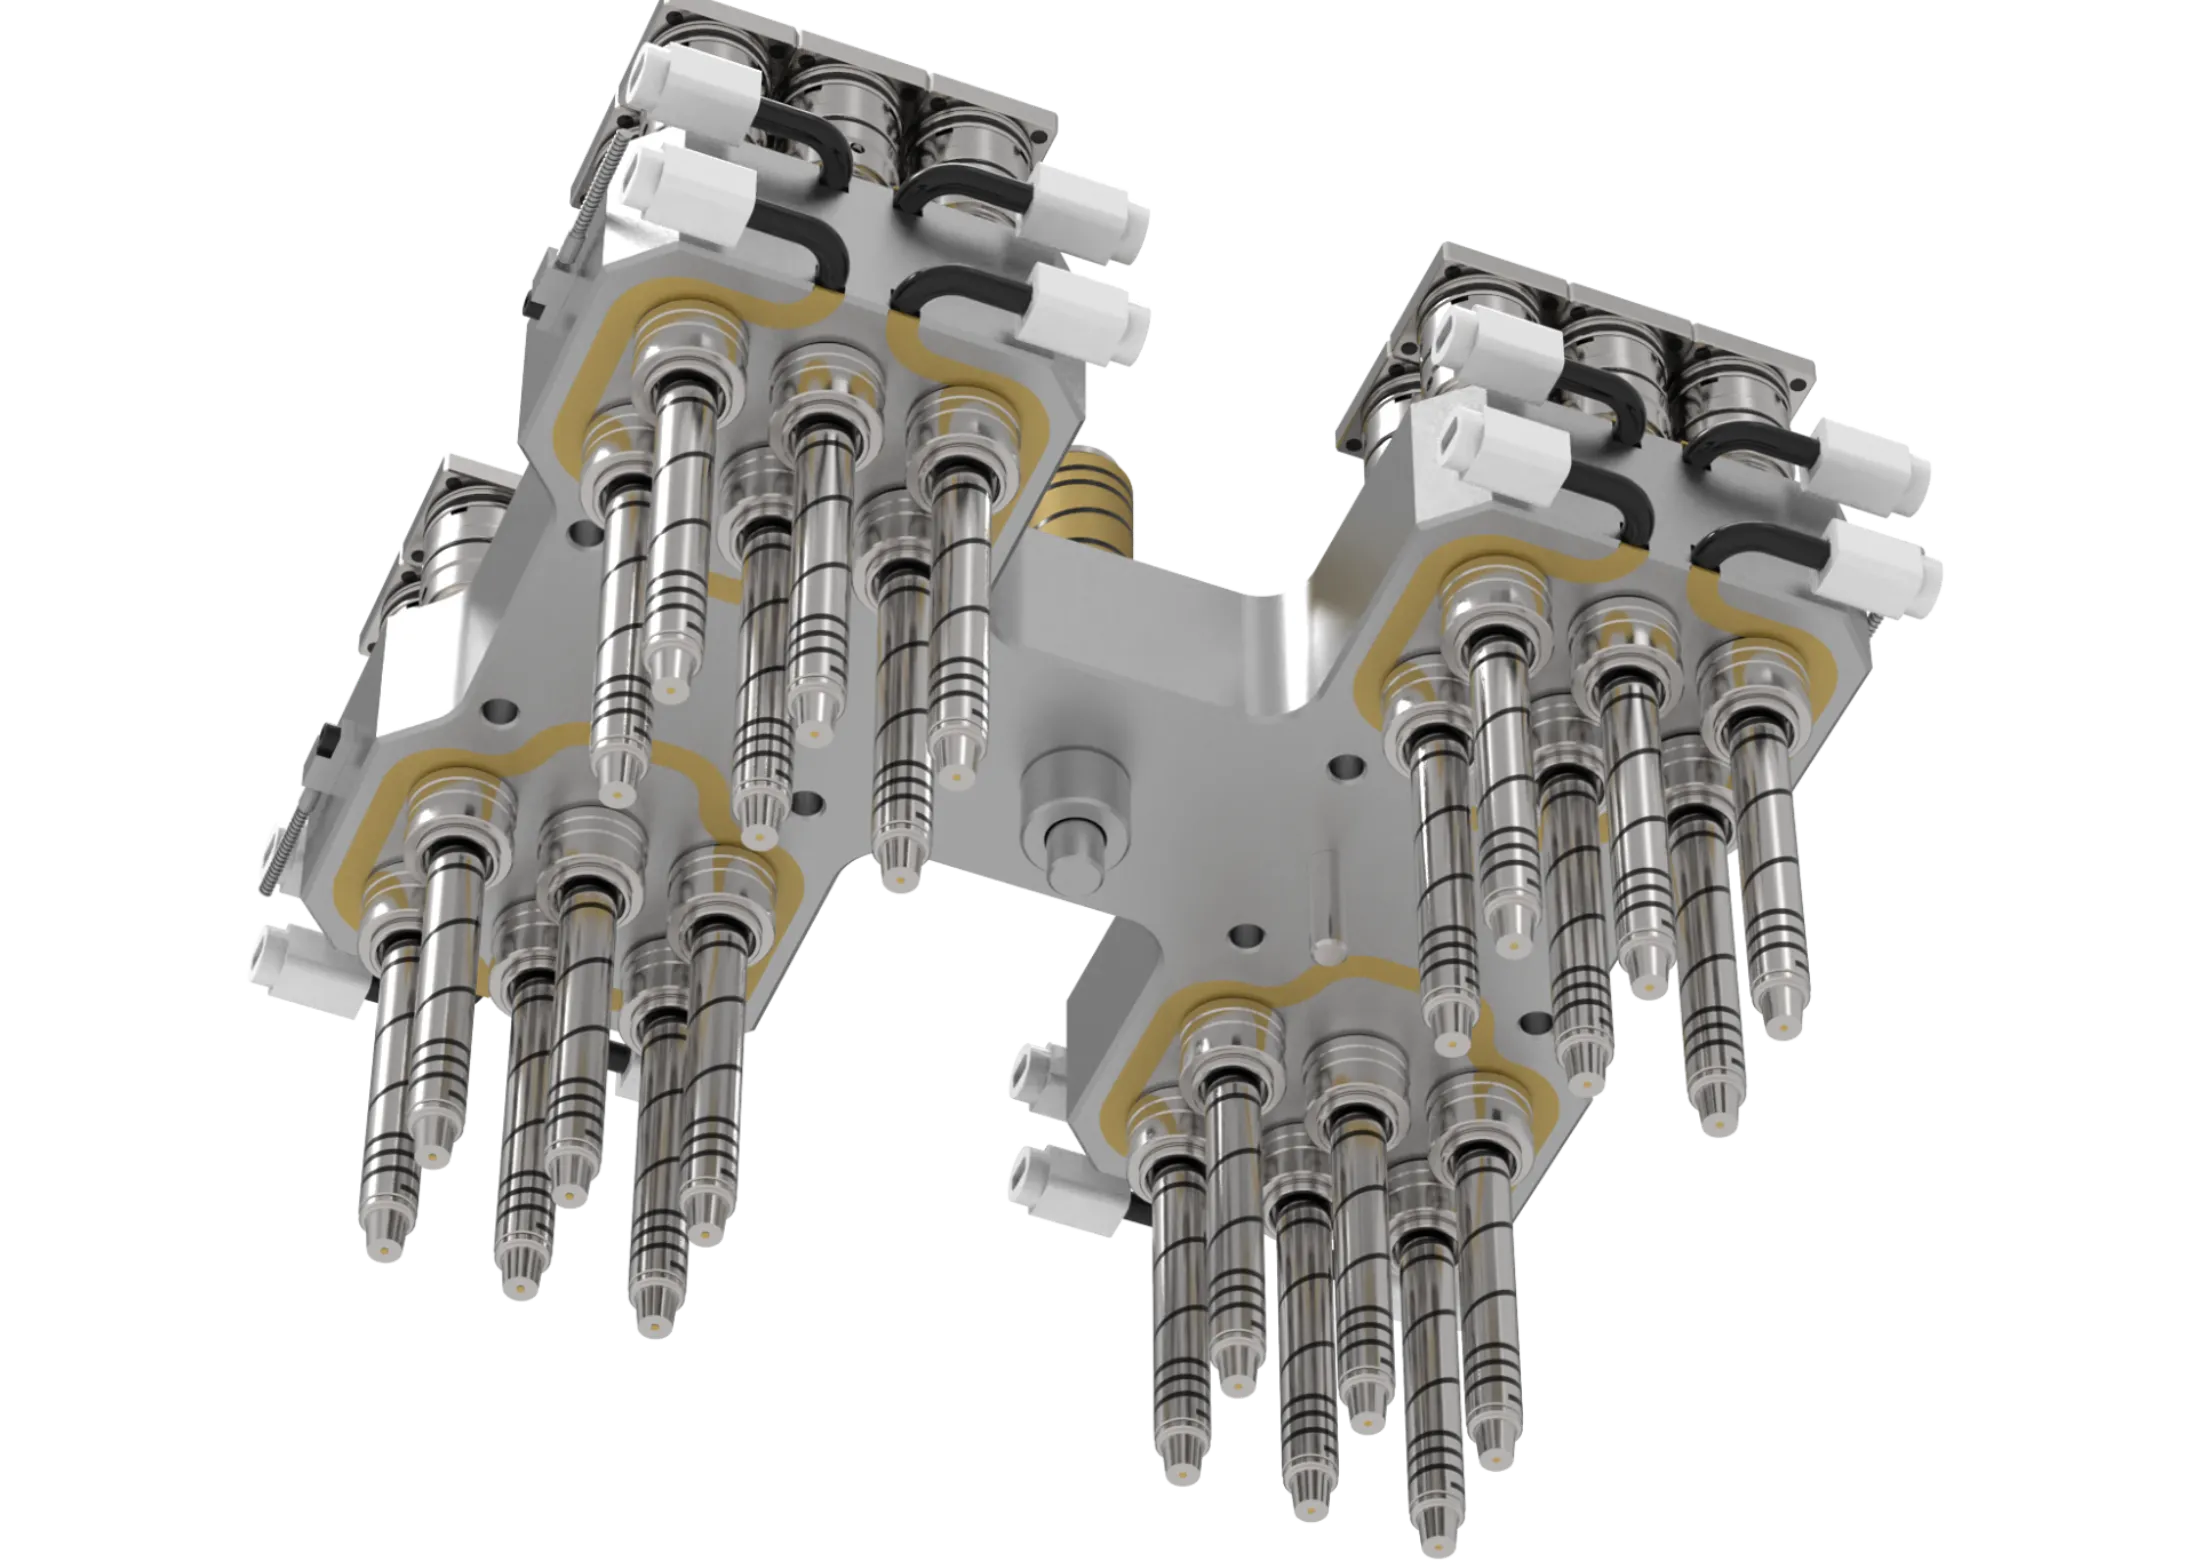
热流道系统是用于注塑成型的加热熔体输送组件,用于将聚合物熔体从机器喷嘴保持流体状态直至浇口,无需在每个周期后冻结并顶出固体流道。通过减少流道废料、缩短周期时间以及改善型腔间平衡,热流道系统广泛应用于高产量和高精度成型,尤其在零件质量、材料成本和工艺稳定性至关重要的场合。
实际上,热流道系统通过加热的歧管和一个或多个加热的 喷嘴 或“浇口”,将塑化路径延伸到模具本身,温度控制和反馈使熔体保持在其凝固点以上。现代系统从简单的开放式浇口或热浇口布局,发展到阀式浇口和顺序式系统,这些系统能更严格地控制浇口痕迹、填充顺序和外观关键零件。
该技术作为冷流道 模具 的重大进步出现,通常与20世纪60年代初无流道成型的商业开发相关联。此后,热流道设计朝着更精确的热管理、多腔模具更好的平衡、更清洁的颜色更换性能以及与数字温度控制和过程监控的深度集成方向发展。
可持续性是采用热流道系统最明显的优势之一:由于流道保持熔融状态,不会每个周期变成废弃材料,树脂浪费减少,在大量注塑次数的生产项目中零件成本可以降低。同时,这些系统在技术上比冷流道更复杂,需要仔细维护、精确的温度分区以及周到的材料选择,以避免降解、流涎或停留时间问题。
历史与发展
热流道技术的发展源于消除冷流道注塑模具固有废料和周期时间惩罚的需求。早期商业系统确立了至今仍在使用的基本架构:加热的歧管将熔体分配到加热的 喷嘴,热控制防止过早凝固。
一些里程碑塑造了该领域:
- 1963年商业化: 行业资料广泛引用Mold-Masters为第一家制造并商业化热流道系统的公司,标志着从实验性无流道概念向生产 模具 的转变。
- 多腔扩展: 随着包装、瓶盖、汽车和消费品转向更高产量和更严格公差,热流道对于多腔间的平衡填充变得越来越重要,使其成为大批量生产 模具 的核心。
- 阀式浇口与控制集成: 后期发展强调精密浇口、顺序填充和更好的监控,允许改善外观质量、降低浇口痕迹,并更可靠地加工困难树脂和复杂几何形状。
主要特性与技术概览
热流道系统本质上是模具内的加热流道,将注塑机喷嘴连接到一个或多个型腔浇口,同时在整个周期中保持树脂熔融。核心目标是维持稳定的熔体温度和压力分布,使每个型腔一致地接收材料。
主要组件
- 歧管: 将熔体流分配到多个 喷嘴 的加热分配块。
- 喷嘴 或浇口: 将熔体从歧管输送到每个浇口的加热通道。
- 加热器 和热电偶: 用于调节分区温度的热控制元件。
- 浇口界面: 型腔入口点,通常根据应用配置为开放浇口、热尖端或阀式浇口。
工作原理
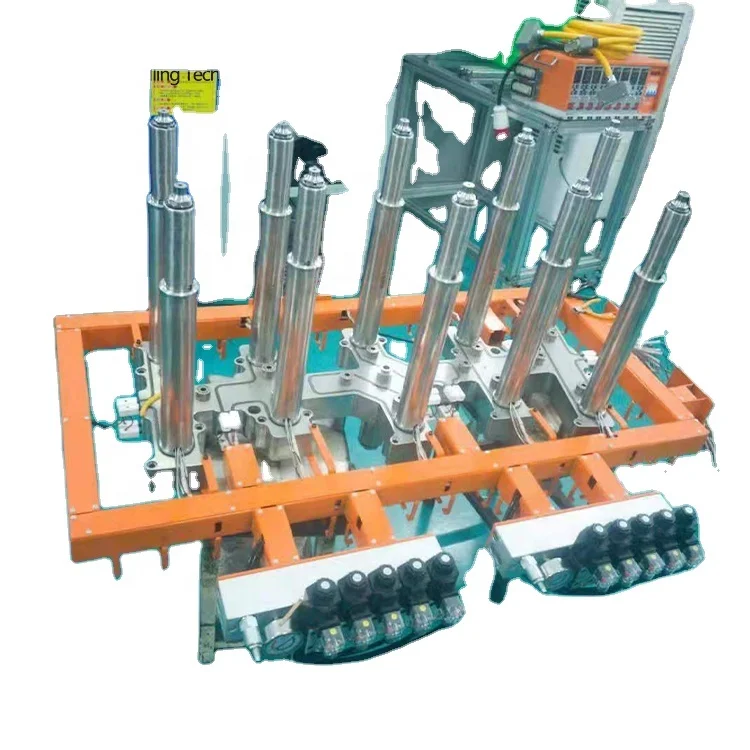
注塑螺杆在机器料筒中塑化树脂,然后熔体进入加热的歧管并通过 喷嘴 流入型腔。持续加热防止流道网络中固化,因此模塑零件在没有附着固体流道的情况下被顶出。在阀式浇口系统中,机械销打开和关闭浇口,这改善了对痕迹的控制,减少流涎,并可在大型模具中增强顺序管理。
典型技术基准
虽然规格因模具尺寸、树脂和设计理念而异,行业描述通常引用以下实用范围和性能特征:
- 温度: 分区控制通常紧密维持在树脂工艺窗口附近,许多系统使用多区温度控制器和热电偶反馈;一些供应商描述控制精度在几摄氏度左右。
- 转子速度: 不适用,因为热流道系统是模具组件而非旋转机器。
- 产量: 多腔热流道模具用于从适度零件产量到极高产量包装和瓶盖项目;实际产量是应用特定的,通常受限于成型机、腔数和冷却时间,而非流道本身。
- 流道废料: 在无流道配置中有效消除,这是主要经济和环境优势之一。
- 周期时间: 通常比同类冷流道模具短,因为流道无需冷却和顶出。
材料行为与工艺敏感性
热流道对停留时间、热降解和剪切加热特别敏感,因为熔体在生产期间始终留在加热的分配网络内。这使得材料选择和热设计对于热敏树脂、填充复合物、颜色关键产品以及需要频繁启停操作的应用尤为重要。
类型与变体
热流道系统通常按浇口和流量控制架构分类,而非通用“热流道”标签。
| 类型 | 主要特征 | 典型优势 | 常见权衡 |
|---|---|---|---|
| 开放浇口 / 热浇口 | 熔体连续流过浇口 | 设计更简单,模具 复杂度更低 | 对流涎和痕迹控制较差 |
| 阀式浇口 | 机械销控制浇口开闭 | 优异外观质量、精确顺序控制、减少拉丝 | 更高复杂度和维护 |
| 顺序热流道 | 型腔按受控顺序填充 | 大型或复杂模具的更好平衡 | 更复杂的 控制系统 |
| 单滴 / 点式喷嘴 | 一个加热喷嘴供一个型腔 | 紧凑,单腔模具更简单 | 可扩展性有限 |
| 歧管多滴 | 一个歧管供多个 喷嘴 | 高产量多腔效率 | 需要仔细平衡和热管理 |
另一个有用区别是加热式和绝热式热流道概念。加热系统是主流工业形式,使用主动热控制,而绝热系统更多依赖厚流道几何和熔体绝热效应;后者通常更简单,但灵活性较差,在苛刻生产中应用较少。
应用与用途
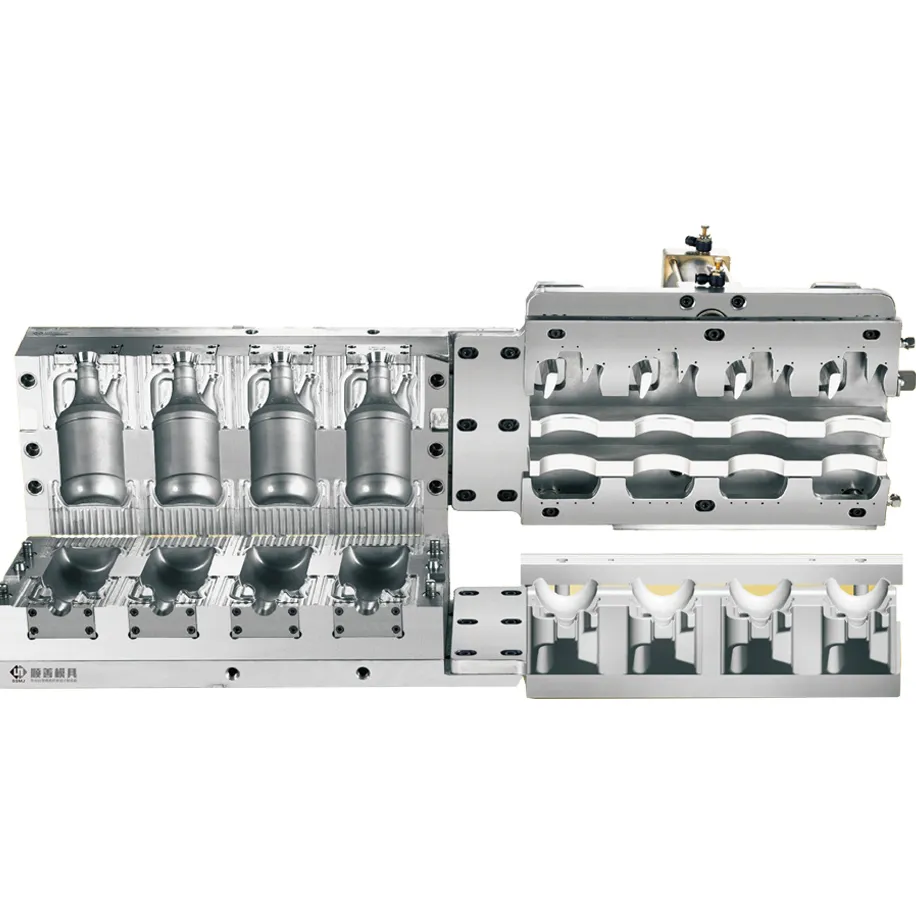
热流道系统用于模具生产率、材料节省和外观质量证明额外 模具 成本和技术复杂性合理的场合。
- 包装: 瓶盖、盖子、薄壁容器和其他高腔数产品,周期时间和树脂效率是决定因素。
- 汽车: 需要一致填充、减少浇口痕迹和稳定零件间质量的内外饰件。
- 医疗与保健: 精密外壳和一次性用品,可重复性和减少 回用料 污染有价值。
- 消费品与电子: 从更清洁浇口和更好表面外观受益的化妆件、外壳和电器。
- 多材料或多色成型: 歧管和阀式浇口架构可支持复杂注塑顺序。
较差的适用场合是极短周期、低产量 模具 且频繁更换树脂或颜色,因为更高的资本成本、热设置工作量和维护负担可能超过废料节省。
技术创新与自动化
热流道系统已越来越多地与数字温度控制器、型腔压力传感和模具监控软件集成。这改善了热稳定性,支持更快设置,并帮助在零件超出规格前识别不平衡、堵塞浇口或加热器故障。
当前技术趋势包括:
- 更多分区和更精细控制 用于困难的多滴模具。
- 顺序阀式浇口 以减少大零件上的流痕和内应力。
- 改进的加热器和传感器封装 以缩短预热时间并提高可靠性。
- 与工业4.0监控兼容,包括预测性维护和基于警报的诊断。
自动化带来益处,但也提高了技术门槛:高度集成的热流道可改善正常运行时间和重复性,但 传感器、加热器 或布线故障可能影响整个模具而非单个型腔。
环境与可持续性方面
热流道最强的可持续性优势是标准操作中消除固体流道废料。这降低了材料消耗,减少了 回用料 处理,并可提高能源效率,因为系统避免反复冷却和再加热流道材料。
关键环境考虑包括:
- 更低聚合物废料: 尤其对昂贵工程树脂和颜色敏感材料有价值。
- 更短周期: 在合适应用中更少冷却时间可减少每件零件的单位能耗。
- 减少对 回用料 的依赖: 可帮助在 回用料 含量受限的敏感应用中保留机械性能。
- 设计长寿命: 耐用歧管和可更换部件可支持长模具寿命和更低生命周期影响。
权衡是热流道模具为加热分区消耗电力,并需要仔细热管理,因此其环境性能取决于生产量、树脂价值和模具设计的整体效率。
经济与全球市场影响
热流道系统初期通常比 冷流道 模具 更贵,但其经济性在高产量生产中急剧改善,因为材料节省和周期时间减少在大量注塑中累积。因此,它们在树脂成本、腔数和产量率主导总拥有成本的领域特别有影响力。
其全球影响与包装、汽车、消费电子和医疗成型的扩张密切相关,这些领域需要严格公差和稳定美观。Mold-Masters、Husky、HRSflow、MHS等供应商在该领域很重要,因为他们帮助商业化特定架构、阀式浇口技术、控制器和应用特定歧管设计。
当前挑战与创新
热流道采用仍面临若干工程限制:
- 更高 模具 成本: 系统增加模具复杂度和初始投资。
- 热降解风险: 如果温度控制不佳,长时间停留可能损坏敏感聚合物。
- 维护要求: 加热器、传感器、浇口和布线需要精确诊断和定期维护。
- 颜色更换复杂性: 某些架构不如冷流道模具适合频繁颜色更换。
创新重点是通过更好的热隔离、改进喷嘴设计、更坚固材料和更智能控制器来减少这些缺点,这些控制器可稳定工艺窗口并减少停机时间。实际上,这些改进正将热流道系统推向以前青睐冷流道的更苛刻应用。
未来展望
热流道系统很可能继续成为高产量注塑成型的中心,因为它们与行业的优先事项很好地一致:减少废料、降低单位成本、更严格工艺控制和改进零件质量。未来发展很可能强调更快设置、更好诊断可见性、更高效加热以及与 数字制造 系统的更强兼容性。
最重要长期趋势不仅是更大采用,而是更具选择性的应用:热流道将继续在技术和经济优势最强的领域扩展,而冷流道将在低产量、高可变性或成本敏感 模具 中保持相关性。
总结
热流道系统是加热模具组件,可直接将聚合物熔体输送至型腔,而无需每个周期冻结流道。它们在技术上比冷流道更复杂,但提供材料节省、周期时间、浇口质量和生产一致性的重大优势,因此成为现代高产量注塑成型的基石。
参考文献
- •
Hot Runner vs Cold Runner Injection Mold: Key Differences. (2022, October 17). RapidDirect.Link
- •
What is a hot runner? (2020, August 25). Mold-Masters.Link
- •
Overview of Hot Running Injection Molding Systems. (2023, June 7). Xometry.Link
- •
How Hot Runner Systems Work. (2025, September 22). Spectrix.Link
- •
Husky Hot Runner Systems | Injection Molding Solutions. (n.d.). Husky.Link
- •
What Is a Hot Runner: Expert Guide | Types, Benefits, and .... (2024, August 22). Polyshot.Link
- •
Hot Runner Fundamentals | What is a Hot Runner System? | Husky. (2026, June 22). Husky.Link
- •
Hot Runner Injection Molding: Advantages, Types, and Comparisons. (2024, August 26). Goldsupplier.Link
- •
Hot Runner Systems. (2025, July 4). MoldMaking Technology.Link
- •
Hot Runners. (n.d.). MHS Hot Runners.Link
- •
Hot Runner Systems - Melt Design. (2021, September 14). Melt Design.Link
- •
What is hot runner technology? - hotset explains. (2022, July 14). hotset.Link
- •
Options for Hot Runner Systems in Injection Molding. (2025, March 28). Decatur Mold.Link
- •
Hot Runner System In Plastic Injection Molding: 2026 Complete .... (2016, March 19). MyPlasticMold.Link
- •
Hot Runner in Injection Molding: Complete Guide. (2022, December 29). Zetar Mold.Link
- •
MHS Hot Runners. (n.d.). MHS Hot Runners.Link
- •
Hot runner systems - HRSflow. (n.d.). HRSflow.Link
- •
Cold Runner vs Hot Runner Injection Molding. (2023, October 5). Aptyx.Link
- •
Hot Runner Products. (n.d.). PCS Company.Link
- •
Hot Runner Systems in the Injection Molding Process. (2024, April 2). Aco Mold.Link
- •
Hot Runner Basics. (n.d.). MHS Hot Runners.Link
- •
Injection Molds: Hot Runner vs. Cold Runner Molds. (2021, April 23). SIMTEC Silicone Parts.Link
- •
Hot Runner vs. Cold Running Molds: Differences and .... (2022, August 30). Xometry.Link
- •
The Role of Hot Runners in Injection Molding. (2025, May 12). Crescent Industries.Link