
はじめに
押出ダイは、溶融ポリマーを一定の断面形状を持つ連続したプロファイルに成形する精密設計された工具であり、プラスチック押出成形において最も重要な部品の一つです。これらはシート、フィルム、パイプ、チューブ、プロファイル、ワイヤー被覆、および共押出多層製品の製造に使用され、その形状は出力品質、厚み均一性、表面仕上げ、および生産性に大きく影響します。
プラスチック加工では、ダイは押出機の吐出端に位置し、加圧された溶融物を最終的な吐出形状に変換します。広義には、押出ダイは出口形状によりスロット/フラットダイ、環状ダイ、円形ダイ、およびより特殊な共押出またはクロスヘッド構成に分類されます。このトピックはまた、フロー均一化、ダイスウェル、熱制御、およびランド設計が、ラインが安定して高スループットで稼働するか、または厚みムラや表面欠陥を生じるかを決定するため、強い工学的側面を持っています。
歴史と発展
初期の押出ツーリングは金属加工の原理から発展しましたが、ポリマー押出ダイの設計は、20世紀に熱可塑性樹脂が大量生産に入るにつれて独自の分野となりました。押出が単純なロッドやチューブから包装、建設、電気用途へと広がるにつれ、ダイシステムはより広いウェブ、より薄いゲージ、およびより厳しい公差をサポートするために複雑化しました。
現代のダイ技術を形成した主なマイルストーンは以下の通りです:
- モジュール式プレートおよびマニホールド設計の採用により、広幅シートおよびフィルムダイ全体で溶融物をより均等に分配することが可能となり、厚み制御と製造性が向上しました。
- クロスヘッドおよび共押出ダイにより、インライン被覆および多層構造が可能となり、押出の用途がワイヤーおよびケーブル、バリア包装、機能性フィルム構造へと拡大しました。
- コンピュータ支援フローシミュレーションおよび熱制御により、圧力損失、滞留時間、および溶融物分布の予測精度が向上し、ダイ設定における試行錯誤を低減し、製造業者がスループットと寸法安定性を最適化する助けとなりました。
技術概要
押出ダイは本質的に、押出機からの円形吐出を有用な製品形状に変換する成形された流路です。典型的なダイアセンブリには、ダイブロックまたはボディ、アダプター、マニホールドまたは分配部、および出口前に溶融物を安定させるランドが含まれ、中空断面ダイにはマンドレルおよびスパイダーサポートが含まれる場合もあります。
動作原理は単純ですが、内部の流体力学は複雑です。ダイは以下を達成する必要があります:
- ポリマー溶融物を出口幅全体に均一に分配する、
- 熱に敏感な樹脂を劣化させる可能性のある停滞領域を最小限に抑える、
- 許容可能な圧力損失で所望の最終形状を生成する、
- ダイスウェルなどの粘弾性効果を補償する、
- 流路全体で安定した温度を維持する。
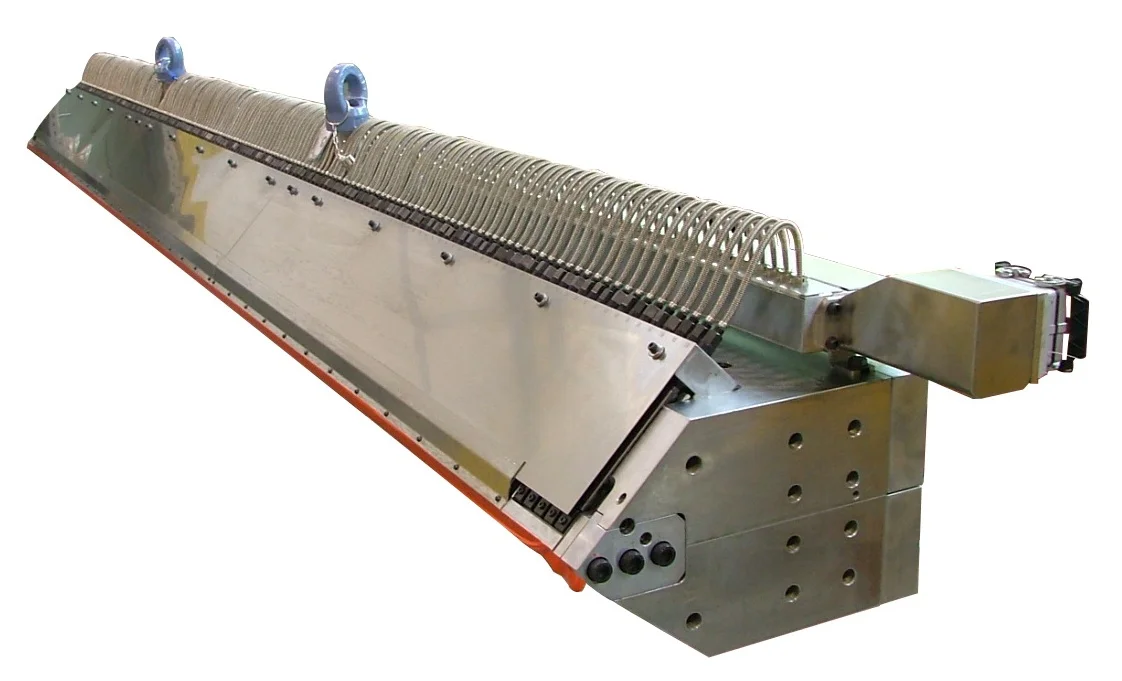
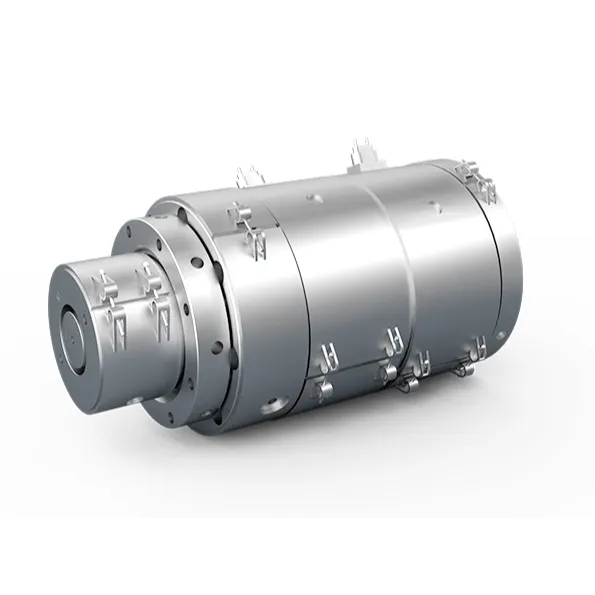
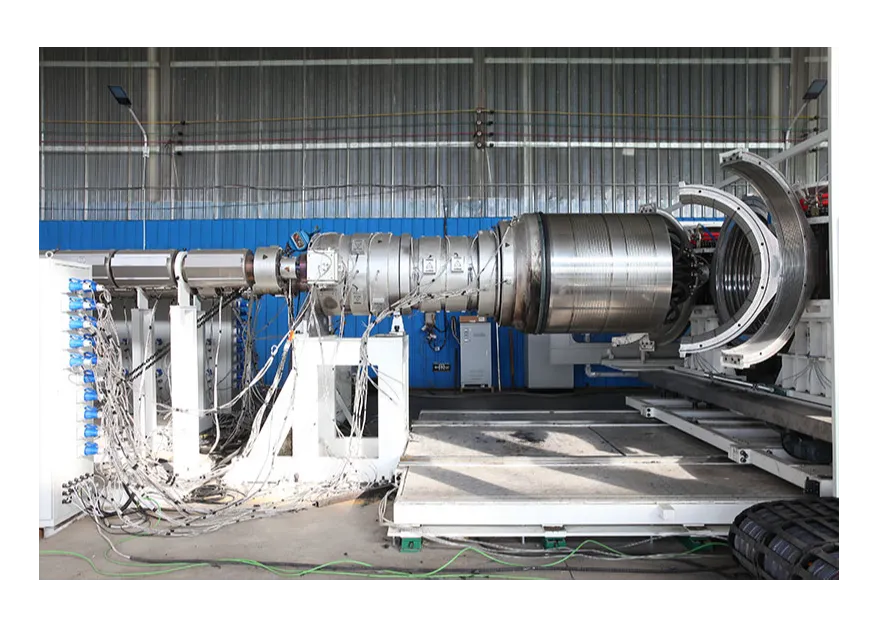
シートおよびフィルムダイの場合、溶融物は通常Tダイまたは類似のスロット形状を通じて供給され、その後広いリップ開口部に横方向に広がって平坦なウェブを形成します。パイプおよびチューブの場合、溶融物は中空断面を形成するためにマンドレル周囲の環状ダイを通過します。ワイヤーおよびケーブルの場合、クロスヘッドダイによりポリマーが導体に同心円状に被覆されます。
典型的な工学特性
正確な寸法は製品および樹脂により異なりますが、ダイの設計および操作ではいくつかの実用的なベンチマークが広く使用されています:
- シートおよびフィルムダイギャップ:目標厚みおよび出力速度に応じて、通常0.数mmから数mm程度;薄膜ダイは非常に精密なリップ制御を必要とします。
- ランド長さ:応力緩和およびフロー安定化のために十分に長い長さが設計されることが多く、多くのポリマー押出設計でランド長さが製品厚みの少なくとも約10倍という経験則が一般的です。
- スループット:小型プロファイルおよびチューブダイは数十から数百kg/hで運転される場合があり、広幅シートおよびフィルムシステムは大幅に高い速度で運転可能;大規模産業ラインは樹脂および幅に応じて数百kg/h以上の出力に達することができます。
- ローター速度の関連性:ダイ性能は間接的に押出機スクリュー速度の影響を受けます。溶融温度、圧力、および出力安定性がダイへの供給の一貫性を支配するためであり、ダイ自体が回転するわけではありません。
- 比エネルギー消費:全体的な押出エネルギー需要はポリマー、機械サイズ、およびライン設計により大きく異なります。ダイ効率が重要である理由は、圧力損失および熱的不均衡が押出機および下流冷却装置の負荷を増大させるためです。
ポリマー加工では、ダイスウェルが中心的な問題です。ダイから出た後、溶融物は弾性応力が緩和するため膨張します。この効果は特にプロファイル押出で重要であり、コーナーや非対称断面はシートやチューブ製品よりも大きく変形する可能性があります。
主なタイプとバリエーション
| ダイタイプ | 主な出力 | 典型的な特徴 | 一般的な懸念事項 |
|---|---|---|---|
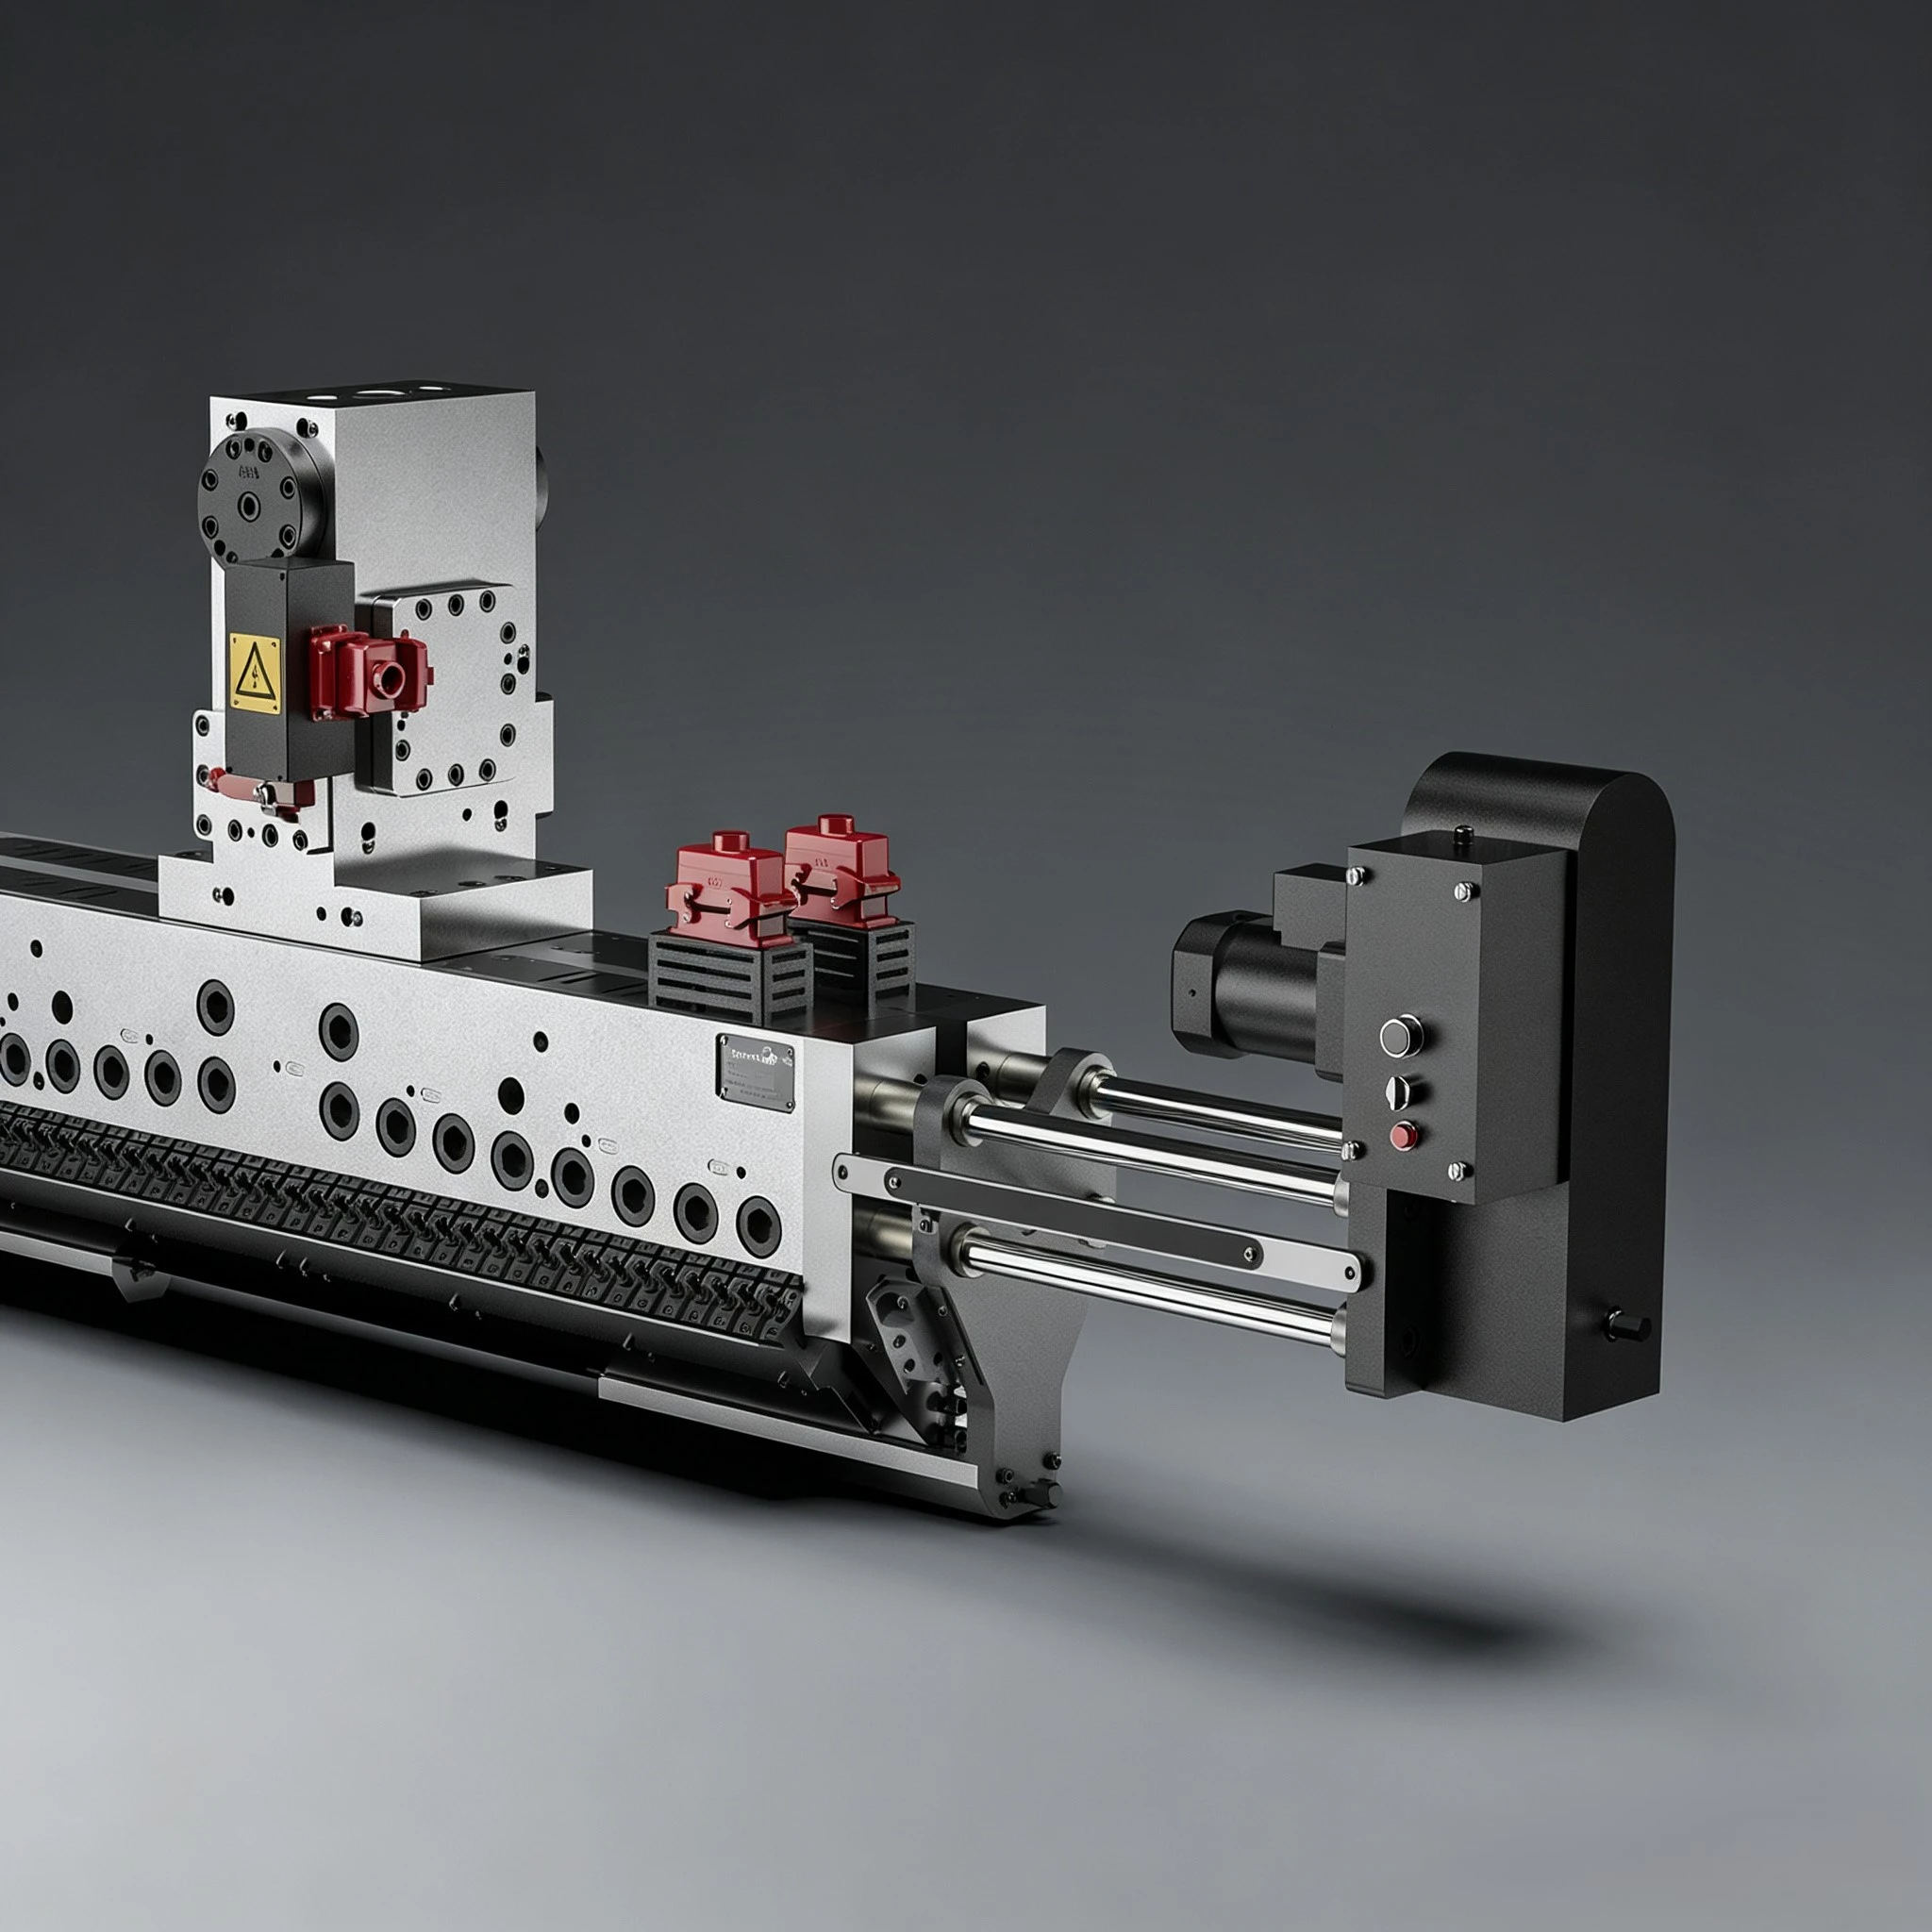
| フラット/シートダイ | シート、フィルム、ラミネート | 広幅スロット、調整可能リップ、マニホールドフロー分配 | 厚みムラ、エッジビルドアップ、熱的不均一性 |
| 環状/パイプおよびチューブダイ | パイプ、チューブ、ホース | マンドレル周囲の円形フロー | 同心度、メルトフラクチャー、サグ |
| プロファイルダイ | 固形プロファイル、トリム、カスタム形状 | 断面に合わせた成形出口 | ダイスウェル、コーナー変形、冷却非対称性 |
| クロスヘッドダイ | ワイヤーおよびケーブル被覆 | 導体またはコア周囲で溶融物が方向転換 | 偏心被覆、絶縁厚み制御 |
| 共押出ダイ | 多層シート、フィルム、被覆 | 1つのダイ内で複数の溶融物流を合流 | 界面不安定性、層バランス |
| ブローフィルムダイ | 管状フィルムバブル | 下流で空気膨張を伴う円形ダイ | バブル安定性、厚み制御、フロストライン管理 |
フラット押出ダイは内部溶融物流路の形状からTダイと呼ばれることもあり、シートおよびキャストフィルム生産の主要な構造です。共押出ダイは複数のポリマー流を層状構造に結合するように設計されており、バリアフィルム、タイ層システム、および機能性包装に不可欠です。
用途と使用例
押出ダイは、連続したプロファイルが必要とされるプラスチック産業全般で使用されます。
- 包装:キャストフィルム、シート、および多層バリア構造は厚みおよび機能層を制御するためにフラットおよび共押出ダイを使用します。
- 建設:パイプ、窓枠プロファイル、サイディング、およびトリムは長く均一な断面を製造するために環状およびプロファイルダイに依存します。
- ワイヤーおよびケーブル:クロスヘッドダイは導体を絶縁およびジャケットで被覆し、同心度が重要です。
- 医療および精密チューブ:チューブダイは厳密な寸法制御および清浄な溶融物流路のために設計されます。
- 消費者および産業用プロファイル:シール、チャネル、エッジング、およびカスタム形状はプロファイルダイで製造されます。
適合しない用途は低量で高離散部品生産であり、押出ダイシステムよりも射出成形の方が通常経済的かつ柔軟です。押出は連続出力に最適化されているためです。
設計原則およびプロセス制御
高性能ダイシステムは、いくつかの基本的な設計原則を中心に構築されます:
- 全幅または出口周囲でのフロー均一化により厚薄部の発生を防止。
- 流路の流線化により停滞、熱劣化、および色ムラを低減。
- 広幅ダイでの調整可能リップまたはリストリクターによりウェブ全体の厚みプロファイルを微調整。
- 十分な支持および熱管理により圧力および加工温度下で形状を維持。
- 保守可能なモジュール構造により、洗浄、樹脂変更、およびリップ調整を効率的に実行可能。
中空プロファイル、特にチューブおよびケーブル被覆では、ダイはウェルドラインまたはシーム形成も制御する必要があります。クロスヘッド設計および最適化されたマンドレルサポートは、より単純なインライン配置と比較して同心度および表面品質を向上させることができます。
技術革新および自動化
現代の押出ダイはデジタルライン制御とますます統合されています。一般的な革新には以下が含まれます:
- リップおよびマニホールド安定化のための熱ゾーニング
- リアルタイムで厚みムラを修正するための自動ダイリップ調整
- マニホールドおよびランド最適化のためのフローシミュレーションソフトウェア
- より迅速な段取り替えのためのクイッククリーン modular プレートシステム
- 下流厚み測定および引取システムと連動したセンサーおよび閉ループ制御
これらの開発により、起動時のスクラップが低減し、特に全幅にわたって小さなフロー不均衡が大きな廃棄物を生む可能性のある広幅シートおよびフィルムラインでの一貫性が向上します。
環境および持続可能性の側面
押出ダイは主に材料効率、エネルギー使用、およびリサイクル適合性を通じて持続可能性に影響します。より良いフロー均一化により規格外出力が低減し、より安定した温度制御により起動および段取り替え時のスクラップが低減します。
主な持続可能性の考慮事項には以下が含まれます:
- より厳密な厚み制御および欠陥低減による廃棄物発生の低減
- 圧力損失の最小化および不要な過熱の回避によるエネルギー強度の低減
- リサイクルポリマーとの適合性(ただし、リサイクル原料は粘度変動および汚染リスクの許容度が高いダイ設計を必要とする場合がある)
- 特に包装におけるダウンゲージングのサポート(ダイおよびプロセスが品質を維持する場合、より薄い構造により材料使用量を削減可能)
トレードオフとして、高度に最適化された多層および精密ダイは、特に混合材料構造を加工する場合、寿命終了時の洗浄およびリサイクルがより複雑になる可能性があります。
経済的およびグローバル市場への影響
押出ダイは、その性能がライン効率、製品品質、およびスクラップ率に直接影響するため、プラスチックツーリングの高付加価値セグメントです。 well-designed ダイは出力を向上させ、ダウンタイムを低減し、公差制御を改善できます。これは連続的に産業規模で運転されるフィルム、パイプ、およびプロファイル操業で特に重要です。
市場はグローバルであり、包装、建設、自動車、電気、および医療分野の需要と密接に関連しています。ダイサプライヤーは、標準化された汎用ツーリングだけでなく、フロー制御能力、カスタムエンジニアリング、リードタイム、および特殊ポリマーへの対応で競争しています。
現在の課題および革新
現在の技術的課題には以下が含まれます:
- 熱に敏感または高充填化合物などの狭い加工窓を持つポリマーの加工
- プロファイルおよび薄肉製品におけるダイスウェルおよびエッジ効果の制御
- 溶融流動挙動が可変なリサイクル原料の取り扱い
- 共押出における安定した多層分配の実現
- ダイの堆積、汚染、またはリップ損傷によるメンテナンスダウンタイムの低減
革新は、より良いシミュレーション、適応調整、改善された表面コーティング、および停滞を低減し洗浄性を向上させるダイ形状に焦点を当てています。
将来の見通し
将来の押出ダイは、よりデータ駆動型、モジュール式、および材料適応型になると予想されます。インライン測定、デジタルツイン、および自動調整のより広範な使用により、特に高速包装および精密プロファイルラインでの厚み、対称性、および出力安定性の制御が向上するはずです。
持続可能性の圧力はまた、リサイクルおよびバイオベースポリマーで効率的に運転し、スクラップを最小限に抑え、性能を犠牲にせずにダウンゲージングをサポートするダイを好むでしょう。実際には、競争優位性はダイ設計、押出機適合性、下流冷却、およびプロセス制御の組み合わせから引き続き得られるでしょう。
要約
押出ダイはポリマー押出の成形コアであり、加圧された溶融物を定義された形状の連続製品に変換します。その設計はフロー分布、寸法精度、表面仕上げ、スループット、および材料効率を支配し、製品品質および製造経済の両方において中心的な役割を果たします。
参考文献
- •
Aluminum Extrusion Dies & Tooling | AEC (n.d.). https://aec.org/dies-toolingLink
- •
Plastic Extrusion Die: How It Works, Structure & Common ... (n.d.). https://www.gmatw.com/en/article/Here-are-10-key-points-to-understand-extrusion-dies.htmlLink
- •
Types of extrusion dies 1) Flat Faced ... (n.d.). https://www.idc-online.com/technical_references/pdfs/mechanical_engineering/Dies_and_Toolings.pdfLink
- •
Extrusion Dies - an overview. (2016, October 30). https://www.sciencedirect.com/topics/engineering/extrusion-diesLink
- •
Understanding Aluminum Extrusion Die Types. (2026, March 22). https://mmgextrusions.com/resources/aluminum-extrusion-die-types/Link
- •
Types of Extrusion Dies | PDF - Scribd. (2016, October 30). https://es.scribd.com/document/781131532/Types-of-Extrusion-DiesLink
- •
Types of Plastic Extrusion Dies: Flat, Profile & Coextrusion (n.d.). https://www.gmatw.com/en/article/The-Multiverse-of-Extrusion-Dies--Flat--Profile--and-Multi-Layer-Coextrusion-Dies.htmlLink
- •
Extrusion Die. (n.d.). https://link.springer.com/referenceworkentry/10.1007/978-1-4419-6247-8_4723Link
- •
Aluminum Extrusion Dies: This is What Designers Should ... (2020, September 8). https://www.gabrian.com/aluminum-extrusion-dies/Link
- •
Main Types of Extrusion Dies: Technical Analysis and ... (2026, March 26). https://www.jurryextrusion.com/news/main-types-of-extrusion-dies-technical-analysis-and-selection-guide-for-2026/Link
- •
Extrusion Die Secrets: From Flow Balancing to Flawless Parts. (2026, July 21). https://www.nhyscrews.com/blog/extrusion-dieLink
- •
Types of extrusion dies | PPTX. (2015, November 21). https://www.slideshare.net/slideshow/types-of-extrusion-dies/55364566Link
- •
Extrusion Die | Types Of Extrusion Die. (2025, April 27). https://vijshi.in/2021/03/extrusion-die-types-extrusion-die/Link
- •
Understanding the Basics: What is an Extrusion Die? (2023, September 25). https://www.custom-profile.com/blog/understanding-the-basics-what-is-an-extrusion-die/Link
- •
PE103445_PE12 (n.d.). https://res.cloudinary.com/sternwald-systems/raw/upload/v1/hugoprd/ARTIKEL_ATTACH/00243595_739E7BB194EF/9a2712bf54080ec3233bfe8936a46e1f502967e1/PE_2005_12_Extrusion-Dies-Variety-by-the-Meter.pdfLink
- •
Types of extrusion dies | PPTX - Slideshare. (2015, November 21). https://www.slideshare.net/slideshow/types-of-extrusion-dies-55364630/55364630Link
- •
Understanding Aluminum Extrusion Dies. (2024, September 5). https://geminigroup.net/understanding-aluminum-extrusion-dies/Link
- •
Extrusion. (2004, July 25). https://en.wikipedia.org/wiki/ExtrusionLink
- •
Aluminium Extrusion Press Tooling Equipment Die. (2025, August 20). https://www.scribd.com/document/893558031/Aluminium-Extrusion-Press-Tooling-Equipment-DieLink
- •
EDI® Extrusion Dies and Coextrusion Dies for Polymer ... (2023, April 6). https://www.nordson.com/en/divisions/polymer-processing-systems/extrusion-and-coextrusion-dies---product-category-pageLink
- •
Under Pressure: How Aluminum Extrusions Are Made. (2020, August 13). https://hackaday.com/2020/08/13/under-pressure-how-aluminum-extrusions-are-made/Link
- •
The Types of Extrusion Dies and Their Uses. (2025, May 23). https://www.custom-profile.com/blog/the-types-of-extrusion-dies-and-their-uses/Link
- •
Extrusion Die Design. (2015, November 21). https://www.scribd.com/document/182520576/Extrusion-Die-DesignLink
- •
[PDF] Extrusion Dies and Presses (n.d.). https://uomustansiriyah.edu.iq/media/lectures/5/5_2021_01_16!07_57_30_PM.pdfLink
- •
Extrusion - Equipment, Processing Techniques & Troubleshooting. (2025, July 8). https://www.specialchem.com/plastics/guide/an-in-depth-look-at-extrusionLink
- •
Plastic extrusion. (2006, June 11). https://en.wikipedia.org/wiki/Plastic_extrusionLink
- •
Extrusion – Introduction to Mechanical Design and Manufacturing. (2024, May 6). https://uark.pressbooks.pub/mechanicaldesign/chapter/extrusion/Link
- •
How are hollow aluminum tubes extruded : r/AskEngineers. (2020, August 19). https://www.reddit.com/r/AskEngineers/comments/ickhc5/how_are_hollow_aluminum_tubes_extruded/Link